Cutting Force Optimization in Stainless Turning | 適切なパラメータによる切削抵抗とBUE低減方法
🌟 Key Takeaways• ステンレスは切削抵抗が高く BUE が発生しやすいため、fc・ft・fr の全てを管理する必要がある
• 高ポジすくい角と細かなチップブレーカーは切削抵抗を有意に低減する
• 滑り性の高いコーティングは摩擦を低減し、BUE 発生を直接抑制する
• 適切なパラメータ管理により、プロセス安定性が向上し工具寿命が伸びる
• FSF/FSF-P は SUS304 における切削抵抗低減とチップコントロールに優れた代表的インサートである
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
ステンレスは切削抵抗が高く、切削中に Work Hardening(加工硬化)を起こしやすく、さらに BUE が発生しやすい材料である。そのため、ステンレス旋削では切削抵抗を可能な限り低減できるよう、適切なパラメータ設定が不可欠となる。
切削抵抗を十分に管理できていない場合、長い切りくず、過大なバリ、振動の増加、工具寿命の大幅な低下といった問題が発生する。
本記事では、ステンレスにおける切削抵抗のメカニズムと、BUE を低減するためのパラメータ選定手法を体系的に解説する。
________________________________________
1) 主な課題 — なぜステンレスの切削抵抗は難しいのか
SUS304 のようなステンレスは靱性が高く、切削中に加工硬化を起こしやすい。その結果、せん断抵抗が急激に増加し、低送りであっても次のような問題がすぐに表れる:
• BUE の発生による仕上げ面の悪化
• 工具振動による寸法誤差
• 刃先の急速な摩耗により、頻繁な機械停止が必要になる
• 切りくずが長く切断されず、プロセスが不安定になる
したがって、切削抵抗の低減は、あらゆるステンレス旋削の品質向上における必須条件である。
________________________________________
2) メカニズム — 切削抵抗と BUE はどのように発生するか
切削抵抗は、以下の3つの成分に分けられる:
• fc(Cutting Force): 材料をせん断除去する主切削力
• ft(Thrust Force): 工具すくい面方向に押し付ける力
• fr(Radial Force): 側面方向に作用し、振動の主因となる力
ステンレス加工では、切りくずが粘く不規則に流れるため、ft と fr が上昇しやすい。その結果、すくい面での摩擦が増加し、BUE(Built-Up Edge)が形成されやすくなる。BUE は刃先を鈍らせ、仕上げ面を荒くする原因となる。
________________________________________
3) 切削抵抗を下げる方法 — 実用的なパラメータウィンドウ
• 高ポジすくい角(20–25°)のインサートを使用する
高いポジすくい角は、せん断抵抗と発熱を抑制する。
FSF は最大 25° の高逃げ・高すくい形状を採用しており、ステンレス加工における切削抵抗を効果的に低減する。 [1]
• 低送り用チップブレーカーを使用する
多段形状のチップブレーカーは切りくず流れを制御し、短く分断することで、すくい面への押し付け力を下げ、ft を低減する。
推奨送り範囲:0.03–0.08 mm/rev
• BUE を抑える滑り性コーティングを使用する
FSF-P シリーズのような滑り性の高いコーティングは、すくい面での摩擦を低減し、切りくずの付着を抑えて BUE を防止し、仕上げ面を向上させる。 [1]
• SUS304向け推奨条件(テストデータに基づく)[1][2]
• 切削速度:120–180 m/min
• 送り:0.03–0.08 mm/rev
• 切込量:0.10–0.40 mm
• 特に鋭利な刃先(Sharp Edge)を使用すること
これらの範囲内で条件を管理することで、fc・ft・fr をバランスよく低減でき、プロセス安定性が大きく向上する。
________________________________________
4) 比較結果 — 切削抵抗が正しく下がった場合の効果
高ポジすくい角とステンレス用チップブレーカーを組み合わせたインサートにより、切りくずは短く安定して分断され、ワークへの衝突が減少し、BUE も顕著に低減される。工具温度も下がり、工具寿命が明確に伸びる。
FSF/FSF-P を用いた SUS304 のテスト結果:
• 工具寿命:150 個 → 750 個 へ延長
• 低送り条件でも BUE の発生は確認されなかった [1]
________________________________________
5) ケース的な知見 — 医療用小物部品の事例
医療業界向けの小物部品加工において、高ポジすくい角インサートと低送り用チップブレーカーに切り替えただけで、BUE の発生量が大幅に減少したという事例がある。仕上げ面は安定して滑らかになり、Ra 値も管理範囲内に収まり、インサート交換回数が減ったことで機械停止時間も短縮された。
________________________________________
6) 切削抵抗を管理しない場合のリスク
• BUE が蓄積し、最終的に刃先欠けを引き起こす
• 仕上げ面が荒れ、バリが多くなり、追加のバリ取り工程が必要になる
• 微小チャタリングにより、真円度や真直度が悪化する
• 工具寿命が短くなり、1個当たりコストが上昇する
• 低送り条件や小物部品において、プロセス安定性を失う
このため、高精度を要求されるステンレス旋削では、切削抵抗の管理が基本要件となる。
________________________________________
📘 Summary
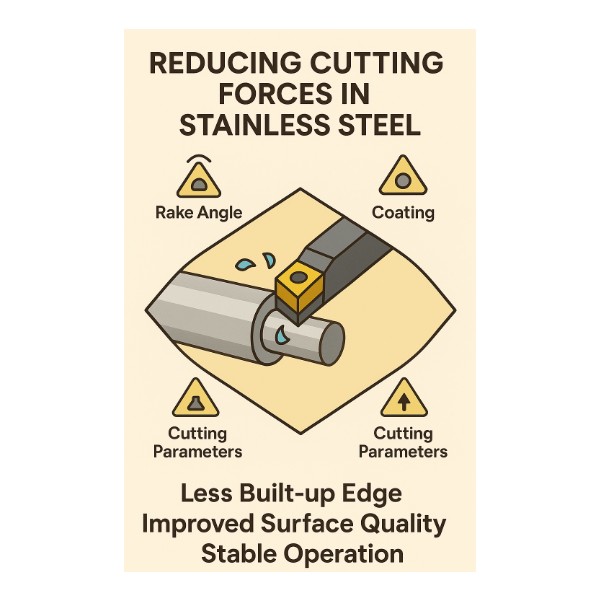
ステンレス旋削における切削抵抗低減には、すくい角、チップブレーカー、コーティング、そして切削条件パラメータの最適な組み合わせが不可欠である。これらの要素が適切に機能すれば、BUE が低減され、プロセスの安定性が向上し、仕上げ面品質が向上するとともに、工具寿命も効果的に延長される。
📥 CTA (General)
詳細は、下記の関連トピックからさらに学ぶことができる。
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
❓ FAQ
Q: なぜステンレスは BUE が発生しやすいのですか?
摩擦が高く加工硬化を起こしやすいため、切りくずが刃先に付着しやすいからである。
Q: チップブレーカーは切削抵抗にどの程度影響しますか?
チップブレーカーは切りくずの長さと流れ方向を制御し、すくい面への押し付け力を下げることで、切削抵抗を直接低減する。
Q: 切削抵抗が高すぎる場合、まず何から見直すべきですか?
まず高ポジすくい角の採用と、低送り用チップブレーカーの選定から始め、その後に他のパラメータを検討するのがよい。
________________________________________
📚 Glossary (Key Terms)
• Cutting Force (fc): 主せん断方向に働く切削力
• Thrust Force (ft): 工具すくい面方向に押し付ける力
• Radial Force (fr): 側面方向に作用し、振動の原因となる力
• BUE (Built-Up Edge): 刃先に付着した金属の溶着物
• Positive Rake: せん断抵抗を低減するポジすくい角
• Chip Breaker: 切りくずを制御し短く分断する溝形状
• Parameter Window: 旋削において安定性の高い条件範囲
________________________________________
📖 Reference
Cutting Force & Chip Control Test Report – MMC Hardmetal (Thailand) Technical Center (N/A) — Internal Validation
ISO 3685: Tool-Life Testing with Single-Point Turning Tools – ISO (N/A) — External Verification
________________________________________
🔗 Cluster Internal Link
• Core Content: https://prime.nc-net.com/92663/ja/product_others/detail_goods/26292
• Basic Knowledge: https://prime.nc-net.com/92663/ja/product_others/detail_goods/27651
________________________________________
🔒 Trust
本内容は、ステンレス加工における切削工具特性および工学的原則に基づき、MMC Hardmetal (Thailand) Co., Ltd. により検証されている。
________________________________________
#CuttingForce #StainlessTurning #BUE #ChipControl #FSF #MachiningParameter
#SUS304 #Metalcutting #CNCTurning #ManufacturingKnowledge
📆 Updated: 2025-12-08