


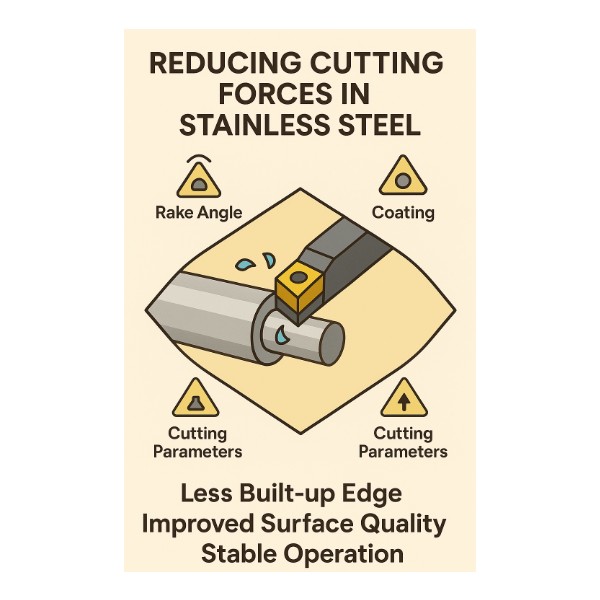
Cutting Force Optimization ในงานกลึงสแตนเลส | วิธีลดแรงตัดและลด BUE ด้วยพารามิเตอร์ที่เหมาะสม
🌟 Key Takeaways• สแตนเลสมีแรงตัดสูงและเกิด BUE ง่าย ต้องควบคุม fc, ft, fr
• มุมคายสูงและ Chip breaker แบบละเอียดช่วยลดแรงตัดได้มาก
• ผิวเคลือบลื่นช่วยลดแรงเสียดทานและลด BUE
• พารามิเตอร์ที่ถูกต้องเพิ่มเสถียรภาพและยืดอายุเครื่องมือ
• FSF/FSF-P ลดแรงตัดและควบคุมเศษใน SUS304 ได้ดี
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
สแตนเลสมีแรงตัดสูง เกิด Work Hardening และ BUE ง่าย จึงต้องใช้พารามิเตอร์ที่ลดแรงตัด หากควบคุมไม่ดีจะเกิดเศษยาว ครีบมาก สั่นสูง และอายุเครื่องมือสั้นลง บทความนี้อธิบายกลไกแรงตัดและแนวทางลด BUE อย่างเป็นระบบ
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
1) ปัญหาหลัก — ทำไมแรงตัดในสแตนเลสจึงเป็นความท้าทาย
สแตนเลส เช่น SUS304 มีความเหนียวและเกิด Work Hardening ทำให้แรงเฉือนเพิ่มเร็ว แม้ฟีดต่ำก็เกิดปัญหา:
• BUE ทำให้ผิวงานไม่เรียบ
• เครื่องมือสั่น มิติคลาดเคลื่อน
• คมสึกเร็ว ต้องหยุดเครื่องบ่อย
• เศษยาวไม่แตก งานไม่เสถียร
การลดแรงตัดจึงสำคัญต่อคุณภาพงานกลึงสแตนเลส
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
2) กลไกปัญหา — แรงตัดและ BUE เกิดขึ้นได้อย่างไร
แรงตัดประกอบด้วย:
• fc: แรงเฉือน
• ft: แรงดันเข้าหน้าเครื่องมือ
• fr: แรงด้านข้าง
ในงานสแตนเลส ค่า ft และ fr สูงเพราะเศษเหนียว ไหลไม่สม่ำเสมอ ทำให้แรงเสียดทานเพิ่มและเกิด BUE ซึ่งทำให้คมทื่อและผิวหยาบ
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
3) วิธีการลดแรงตัด — Parameter Window ที่ใช้งานได้จริง
• มุมคายสูง (20–25°)
ช่วยลดแรงเฉือนและความร้อน FSF ใช้มุมคายถึง 25° ลดแรงตัดได้ดี [1]
• Chip breaker สำหรับฟีดต่ำ
ควบคุมการไหลเศษให้แตกสั้น ลดแรงบนหน้าลื่นและลด ft
ฟีดแนะนำ: 0.03–0.08 mm/rev
• ผิวเคลือบลื่นลด BUE
เช่น FSF-P ลดแรงเสียดทานและไม่ให้เศษเกาะ [1]
• พารามิเตอร์สำหรับ SUS304 [1][2]
ความเร็วตัด 120–180 m/min
ฟีด 0.03–0.08 mm/rev
ลึกตัด 0.10–0.40 mm
• ใช้คมคมพิเศษ (Sharp Edge)
เมื่อควบคุมอยู่ในช่วงนี้ fc, ft, fr จะลดลงและงานนิ่งขึ้น
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
4) เปรียบเทียบผลลัพธ์ — เมื่อแรงตัดลดลงถูกต้อง
มุมคายสูง + Chip breaker ทำให้เศษสั้น ไม่กระแทกผิวงาน ลด BUE เครื่องมือเย็นลงและอายุยาวขึ้น
ผลทดสอบ FSF/FSF-P ใน SUS304:
• อายุการใช้งาน 150 → 750 ชิ้น
• ไม่พบ BUE แม้ฟีดต่ำ [1]
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
5) ประสบการณ์เชิงกรณี — งานชิ้นเล็กอุตสาหกรรมแพทย์
ผู้ใช้พบว่าเปลี่ยนเป็นเม็ดมีดมุมคายสูงและ Chip breaker ฟีดต่ำ ทำให้ BUE ลดลง ผิวเรียบ ค่า Ra คงที่ และหยุดเครื่องน้อยลงเพราะไม่ต้องเปลี่ยนเม็ดมีดบ่อย
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
6) ความเสี่ยงหากไม่ควบคุมแรงตัด
• BUE สะสมจนคมแตก
• ผิวหยาบ มีครีบ ต้องลบครีบเพิ่ม
• Micro-chatter ทำให้กลม/ตรงเสีย
• อายุเครื่องมือสั้น ต้นทุนสูง
• งานฟีดต่ำและงานชิ้นเล็กไม่เสถียร
ดังนั้นการควบคุมแรงตัดจึงเป็นพื้นฐานของงานสแตนเลสความแม่นยำสูง
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
📘 Summary
การลดแรงตัดต้องเลือกมุมคาย Chip breaker ผิวเคลือบ และพารามิเตอร์ที่เหมาะสม เมื่อองค์ประกอบถูกต้อง BUE ลด เสถียรภาพดีขึ้น ผิวสวย และอายุเครื่องมือยาวขึ้น
📥 CTA (General)
สามารถเรียนรู้เพิ่มเติมจากหัวข้อด้านล่างนี้
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
❓ FAQ
Q: ทำไมสแตนเลสไวต่อ BUE?
A: เพราะแรงเสียดทานสูงและเกิด Work Hardening ทำให้เศษเกาะคมง่าย
Q: Chip breaker มีผลต่อแรงตัดอย่างไร?
A: ควบคุมทิศและความยาวเศษ ลดแรงบนหน้าลื่น ทำให้แรงตัดลดลง
Q: ถ้าแรงตัดสูงควรแก้อะไรก่อน?
A: เพิ่มมุมคายและใช้ Chip breaker ฟีดต่ำก่อนปรับพารามิเตอร์อื่น
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
📚 Glossary (Key Terms)
• Cutting Force (fc): แรงเฉือน
• Thrust Force (ft): แรงดันหน้าเครื่องมือ
• Radial Force (fr): แรงด้านข้างก่อการสั่น
• BUE: เศษโลหะเกาะคม
• Positive Rake: มุมคายลดแรงเฉือน
• Chip Breaker: ร่องควบคุมเศษ
• Parameter Window: ช่วงพารามิเตอร์เสถียร
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
📖 Reference
Cutting Force & Chip Control Test Report – MMC Hardmetal (Thailand) Technical Center (N/A) — Internal Validation
ISO 3685: Tool-Life Testing with Single-Point Turning Tools – ISO (N/A) — External Verification
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
🔗 Cluster Internal Link
• Core Content: https://prime.nc-net.com/92663/th/product_others/detail_goods/26292
• Basic Knowledge: https://prime.nc-net.com/92663/th/product_others/detail_goods/27651
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
🔒 Trust
เนื้อหานี้ผ่านการตรวจสอบโดยบริษัท MMC Hardmetal (Thailand) Co., Ltd. เพื่อให้ถูกต้องตามหลักวิศวกรรมและพฤติกรรมเครื่องมือตัดในงานสแตนเลส
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
#CuttingForce #StainlessTurning #BUE #ChipControl #FSF #MachiningParameter
#SUS304 #Metalcutting #CNCTurning #ManufacturingKnowledge
📆 Updated: 2025-12-08
CONTACT
แบบฟอร์มติดต่อข้อมูลบริษัท
จิ๊ก
เครื่องมือกลึง / เครื่องมือหมุน / เครื่องมือเจาะ
Mitsubishi Materials เครื่องมือตัดคาร์ไบด์ให้บริการเครื่องมือตัดและโซลูชั่นที่ล้ำสมัย