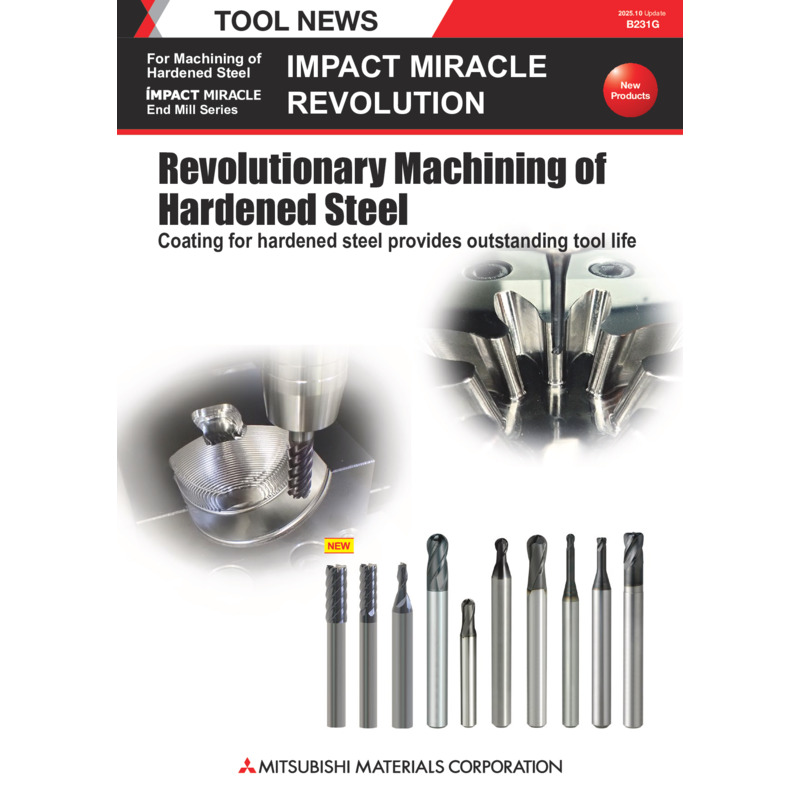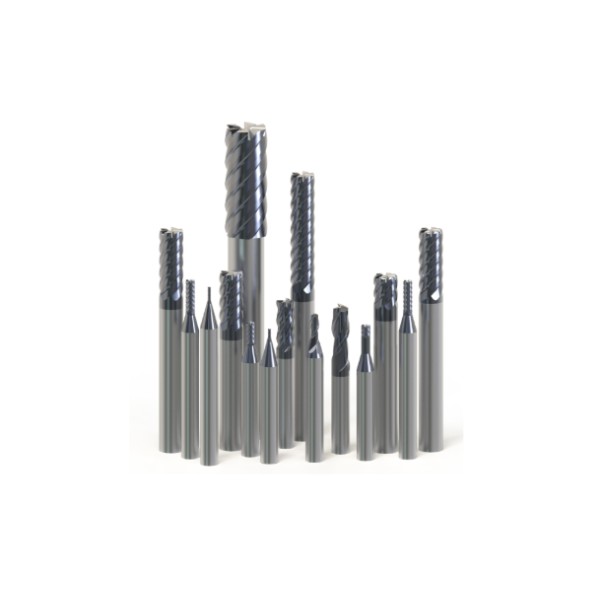

IMPACT MIRACLE REVOLUTION | 高硬度鋼70HRC対応の高性能コーティング超硬エンドミル
🌟 Key Takeaways• IMPACT MIRACLE REVOLUTION エンドミルは 55–70HRC の高硬度鋼加工に安定対応
• 超微粒子超硬と (Al,Cr,Si)N + (Al,Ti,Si)N コーティングにより工具寿命が最大 2 倍
• 不等リード・不等ピッチ設計が振動を抑制し、Ra < 0.2 µm の高品位面を実現
• ネガティブレーク刃形により高速・高負荷切削でもチッピングを抑制
• VFRシリーズにより一般加工から高能率加工まで幅広く対応
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
■ 加工現場でよく発生する課題
タービンブレード、金型、または高精度機械部品など、複雑な曲面形状を持つ部品加工では、
エンジニアがしばしば直面する課題が「切りくずの詰まり」と「熱の蓄積」です。
これらは仕上げ面を粗くし、工具の摩耗を早め、頻繁な清掃によるダウンタイムを引き起こします。
結果として、生産性の低下とコストの上昇を招きます。
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
■ 問題の主な原因
一般的なエンドミルにはセンタークーラントホールが備わっていないため、
切削点での冷却や切りくず排出が安定しません。
特に、Inconel 718 や チタン合金(Titanium Alloy) のような高強度材料を加工する場合、
正確な冷却と効率的なチップ排出が不可欠です。
適切に制御できないと、熱が蓄積して仕上げ面の劣化や工具寿命の低下を引き起こします。
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
■ 解決策:iMXシリーズ ― センタークーラントホールタイプ
これらの課題を解決するため、MMCハードメタルは
iMXシリーズ ― Centre Coolant Hole Type(中心クーラント穴付き交換式超硬エンドミル)を開発しました。
ヘッドとシャンクの両方にカーバイド(Carbide + Carbide)構造を採用し、
高剛性・低振動・高精度を実現。
長時間の連続加工においても安定した切削性能を発揮します。
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
■ iMX-C8T / C10T / C12T / C15T-Eシリーズの特長
1. Carbide + Carbide構造(Double Face Contactシステム)
ヘッドとシャンクをテーパー+端面の二面接触構造で固定。
従来エンドミルと比較して30%以上の剛性向上を実現し、
高負荷加工でも安定した切削が可能です。
2. センタークーラントホール設計
工具中心を通るクーラントが切削点に直接届き、
効率的な冷却とチップ排出を実現します。
特に5軸加工(5-axis machining)で高精度かつ滑らかな仕上げ面を得ることができます。
3. 最適化ジオメトリ ― Tapered Flute + Corner Radius
テーパードフルートとコーナR形状の組み合わせにより、
均一で美しい仕上げ面を実現。
タービンブレード加工、金型仕上げ、微細面加工など、ミクロン単位の精度を求める用途に最適です。
4. ERコレットホルダ対応
ERコレットホルダに対応し、自動旋盤やマルチツール旋盤での使用が可能。
ヘッド交換が迅速かつ安全に行え、段取り替え時間を短縮します。
5. 高性能カーバイドグレード EP7020 / EP8100
(Al,Cr)NコーティングとZERO-µ表面技術により、
切削抵抗を低減し、溶着(Built-up Edge)を防止。
これにより工具寿命が大幅に延長され、長時間の連続加工でも安定した切削が可能です。
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
■ MMCハードメタルのiMXシリーズを選ぶ理由
MMCハードメタル(タイ)は、交換式超硬エンドミルの専門メーカーとして、
東南アジアの加工環境に最適化された設計を提供しています。
専門エンジニアによる技術コンサルティングと工具選定サポートにより、
お客様の加工条件に最も適した工具を提案。
これにより、1個あたりのコスト削減、加工安定性の向上、および工具寿命の延長を実現します。
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
📘 Summary
IMPACT MIRACLE REVOLUTION シリーズは、
高硬度鋼加工で求められる精度・安定性・工具寿命を高い次元で実現します。
超微粒子超硬、振動抑制形状、先進コーティング技術の組み合わせにより、
加工コスト削減と生産性向上に大きく貢献します。
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
❓ FAQ
Q1: どの硬さの材料に適していますか?
A1: 55–70HRC の高硬度鋼(SKD11、SKD61、HAP72 など)に適しています。
Q2: 工具寿命はどれくらい向上しますか?
A2: 60–70HRC の加工では約 2 倍、HAP72(67HRC)では約 1.5 倍寿命が向上します。
Q3: 面粗度はどれくらい得られますか?
A3: SKD61・SKD11 のテストで Ra < 0.2 µm を達成しています。
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
📚 Glossary (Key Terms)
・ (Al,Cr,Si)N コーティング:耐酸化性が高く、摩擦を低減するコーティング
・ Irregular Helix:不等リード形状。振動と騒音を低減
・ High Helix Angle (45°):情報未記載
・ Corner Radius End Mill:刃先の欠けを抑えるコーナーR形状
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
📖 Reference
・ Mitsubishi Materials TOOL NEWS B231G
・ IMPACT MIRACLE REVOLUTION (2025)
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
🔗 Cluster Internal Link
• Basic Knowledge: 「高硬度鋼加工用エンドミル選定の基本」
• Advance Knowledge: 「不等リード形状による高速切削の安定化技術」
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
🔒 Trust
本記事の技術情報は、MMC Hardmetal (Thailand) の 情報未記載(担当者)・情報未記載(部署)により確認済みです。
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
#IMPACTMIRACLE #EndMill #HardenedSteel #VFRSeries #AntiVibration
#MMCHardmetal #ToolLife #PrecisionMachining #CarbideTool #HighSpeedCutting
📆 Updated: 2025-12-08
CONTACT
お問い合わせフォーム
関連カタログ