_d14c9c1b-9850-49e8-adfb-d520564df20c.png)
KNOWLEDGE
ナレッジ
技術・サービス
PP・PEでインクが剥がれる原因とは|難印刷性材料の表面処理と密着性改善のポイント
2026-08-25
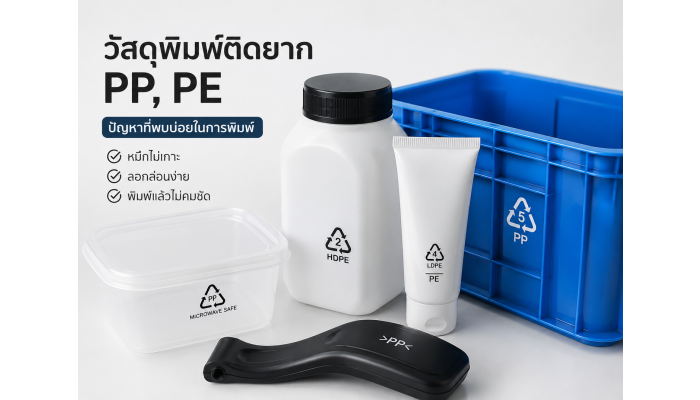
タイ国内で自動車部品や医療機器を製造する工場では、PPやPEなどのプラスチックへの印刷において、インクが定着しない、印刷後に剥がれるといった問題が発生することがあります。
PPやPEは表面エネルギーが低く、インクが濡れ広がりにくい難印刷性材料です。そのため、材料に適したインクの選定、表面処理、印刷環境、乾燥・硬化条件を適切に管理しなければ、印刷の不着や剥離につながる可能性があります。
安定した印刷品質を得るためには、インクやシリコンパッドだけでなく、ワーク表面の状態を含めて工程全体を確認することが重要です。
目次
- PP・PEにインクが密着しにくい理由
- 前処理を行わない場合に不着や剥離が発生する仕組み
- フレーム処理・コロナ処理で密着性を高める方法
- 印刷仕様を決める前に確認すべき条件
- シリコンパッドの材質と選定ポイント
- TOKUABE (THAILAND) CO., LTD.が提供できるサポート
- よくあるご質問
- 用語解説
■ PP・PEにインクが密着しにくい理由
PPやPEは、表面エネルギーが低い難印刷性プラスチックです。
表面エネルギーが低い材料では、印刷したインクがワーク表面に均一に広がらず、はじかれたり、収縮したりすることがあります。インクが十分に濡れ広がらない状態では、ワーク表面との接触面積が不足し、乾燥後の密着強度も得にくくなります。
その結果、以下のような不具合が発生する可能性があります。
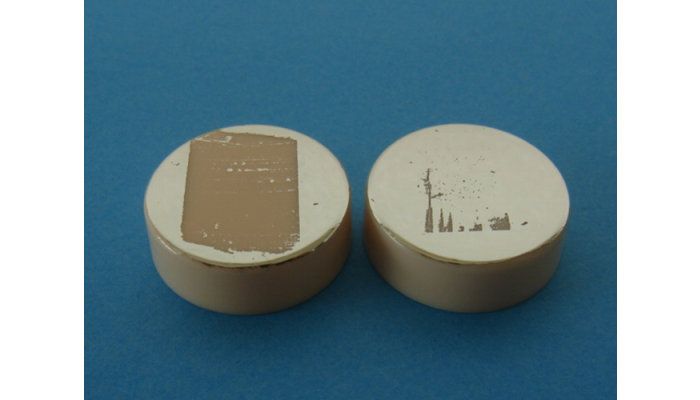
- インクが部分的にはじかれる
- 印刷パターンが欠ける
- ピンホールが発生する
- 印刷膜が擦れによって剥がれる
- テープ剥離試験で印刷膜が脱落する
- ワークごとに密着状態がばらつく
また、ワーク表面に離型剤、油分、ほこり、成形時の付着物などが残っている場合も、インクの濡れ性や密着性が低下します。
そのため、PPやPEへの印刷では、材料名だけで判断するのではなく、実際のワーク表面の状態を確認する必要があります。
■ 前処理を行わない場合に不着や剥離が発生する仕組み
表面処理を行っていないPPやPEは、インクとの親和性が低く、印刷時にインクが均一に広がらないことがあります。
転写直後は外観上問題がないように見えても、乾燥後に擦ったり、テープ剥離試験を行ったりすると、印刷膜が簡単に剥がれる場合があります。
不着や剥離には、主に以下の要素が関係します。
- ワーク表面の低い表面エネルギー
- 材料とインクの適合性
- 表面に付着した油分や離型剤
- 前処理の有無と処理状態
- インクの希釈率や粘度
- 乾燥・硬化条件
- 印刷から乾燥までの時間
- 工場内の温度、湿度、空調の風
- 印刷後の保管時間
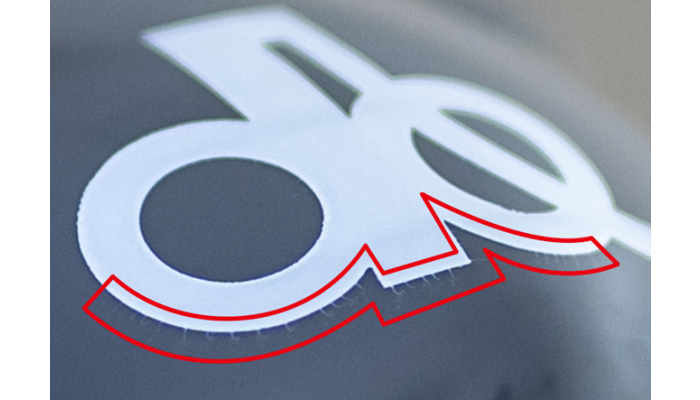
空調の風が印刷部に直接当たる環境では、インク溶剤の蒸発速度が変化し、パッドからワークへの転写状態が不安定になることがあります。
また、湿度の変化や静電気は、ほこりの付着、インクの糸引き、転写不良などに影響する場合があります。
■ フレーム処理・コロナ処理で密着性を高める方法
PPやPEなどの難印刷性材料では、印刷前にワーク表面を改質し、インクが濡れ広がりやすい状態にする方法が用いられます。
代表的な表面処理には、以下があります。
フレーム処理
炎をワーク表面へ短時間照射し、表面を改質する方法です。
複雑な形状や立体的なワークにも対応しやすい一方で、照射条件が適切でない場合は、熱による変形、変色、表面損傷が発生する可能性があります。
処理距離、照射速度、炎の状態などを管理する必要があります。
コロナ処理
高電圧による放電を利用して、ワーク表面を改質する方法です。
比較的均一な処理が可能ですが、電極とワークの距離、搬送速度、放電出力、ワーク形状などによって処理状態が変化します。
プライマー処理
材料に適したプライマーをワーク表面へ塗布し、インクとの密着性を高める方法です。
使用する際は、材料、インク、プライマーの適合性に加え、塗布量、乾燥時間、安全上の注意事項を確認する必要があります。
どの処理が適しているかは、ワークの材質、形状、印刷面積、要求される密着強度、生産数量によって異なります。
量産条件を決める前に、実際のワークを使用して試験することが重要です。
■ 印刷仕様を決める前に確認すべき条件
難印刷性プラスチックへの印刷では、表面処理だけでなく、印刷工程全体の条件を確認する必要があります。
ワークの確認項目
- 樹脂の種類とグレード
- 添加剤や充填材の有無
- ワークの形状と寸法
- 印刷する位置と面積
- 成形時に使用した離型剤
- 表面の油分、汚れ、ほこり
- ヒケや変形
- ワークごとの寸法差
同じPPやPEという名称でも、材料グレードや添加剤の違いによって、印刷性が異なる場合があります。
インクの確認項目
- PP・PEへの適合性
- 1液型または2液型
- 硬化剤の配合比
- 希釈剤の種類と配合量
- 使用可能時間
- 乾燥温度と乾燥時間
- 完全硬化までの時間
- 要求される耐薬品性や耐摩耗性
インクを選定する際は、印刷直後の外観だけでなく、完全硬化後の密着性や耐久性を確認してください。
印刷環境の確認項目
- 室温
- 湿度
- 空調の風向
- ほこりや異物
- 静電気
- インクの蒸発速度
設備・治具の確認項目
- ワークの固定状態
- 治具とワークの隙間
- 印刷中のワークの変形
- シリコンパッドの形状と硬度
- 印刷圧力
- パッドの押し込み量
- 印刷速度
ワークのヒケや寸法公差によって支持状態が変わると、印刷圧力が均一に伝わらないことがあります。
治具には、ワークを毎回同じ位置に固定し、印刷時の荷重を安定して受け止められる精度が必要です。
■ シリコンパッドの材質と選定ポイント
シリコンパッドの材質、形状、硬度は、プレートからインクを受け取り、ワークへ均一に転写するための重要な要素です。
ただし、シリコンパッドの変更だけで、PPやPEとインクの化学的な密着性が必ず改善するわけではありません。
密着不良が発生した際は、表面処理、インク、乾燥・硬化条件を確認したうえで、転写品質に適したシリコンパッドを選定します。
材質 | 色 | Shore E硬度 | 主な特長 |
N | ライトグリーン | 38、31、21、17 | 耐薬品性と帯電防止性を備え、幅広い種類のインクに対応 |
LH | ホワイト | 39、27、19、13 | 強度と耐久性に優れ、安定したインク離れを支援 |
AT | グリーン | 40、29、22、17 | 糸引きや繊維状のかすれを抑え、安定したインク転写を支援 |
シリコンパッドを選定する際は、以下の項目を確認します。
- ワークの形状
- 印刷面の曲率
- 印刷パターンの大きさ
- 使用するインク
- 必要な転写量
- 静電気の発生状況
- パッドの耐久性
- パッドとワークの接触経路
テストを行う際は、材質、形状、硬度を同時に変更せず、一つの条件だけを変更して結果を比較してください。
■ TOKUABE (THAILAND) CO., LTD.が提供できるサポート
TOKUABE (THAILAND) CO., LTD.では、PPやPEなどの難印刷性プラスチックへの印刷について、ワークの形状、材質、印刷パターン、要求品質を確認し、適切な印刷条件の検討を支援しています。
主な対応内容は以下のとおりです。
- ワークに適したシリコンパッドの選定
- シリコンパッドの試作
- ワーク固定用治具の検討
- インクと印刷条件の確認
- 表面処理の必要性に関する事前評価
- 実ワークを使用したテスト印刷
- テープ剥離試験などによる密着性の確認
- 量産条件の設定支援
- Pad Printingに関する技術研修
- 印刷サービス
事前テストでは、未処理品と処理品を比較することで、表面処理が必要かどうか、どの条件で要求される密着性を得られるかを確認できます。
ご相談の際は、以下の情報をご準備ください。
- ワークの材質とグレード
- ワークの形状と寸法
- 印刷位置とパターンの大きさ
- 使用しているインク
- 表面処理の有無
- 現在の乾燥・硬化条件
- 良品と不良品の写真
- 実施している密着性試験
- 要求される品質基準
情報がすべてそろっていない場合でも、現在の不具合やワークの写真をご共有いただければ、確認項目の整理からご相談いただけます。
※詳細については、本記事に添付されているPDF資料をダウンロードいただくか、ページ下部のお問い合わせフォームよりご連絡ください。
■ よくあるご質問
Q1:PPに印刷したインクが簡単に剥がれるのはなぜですか?
A1:PPは表面エネルギーが低く、インクが濡れ広がりにくいためです。
また、ワーク表面の離型剤や油分、材料とインクの不適合、前処理不足、乾燥・硬化条件の不足などによっても、密着不良が発生します。
空調の風や湿度の変化は転写状態に影響する可能性がありますが、まずは材料、表面状態、インク、表面処理、硬化条件を優先的に確認してください。
Q2:シリコンパッドの材質を変更すると、インクの密着性は改善しますか?
A2:シリコンパッドの材質や硬度を変更することで、インクの受け取り方やワークへの転写状態が改善する場合があります。
ただし、印刷後の密着性は、主にワーク表面の状態、表面処理、インクの適合性、乾燥・硬化条件に左右されます。
シリコンパッドだけで判断せず、工程全体を確認してください。
Q3:フレーム処理機やコロナ処理機を導入する前に、密着性を確認できますか?
A3:はい。実際のワークを使用したテスト印刷と密着性試験によって、表面処理の必要性を事前に評価できます。
未処理品と処理品を比較し、印刷外観、テープ剥離試験、耐摩耗性、耐薬品性などを確認します。
表面エネルギーの状態を確認する際は、ダイン液などを使用する方法もあります。ただし、表面エネルギーの測定結果だけで最終的な密着性が保証されるわけではないため、実際のインクとワークを使用した試験が必要です。
■ 用語解説
- 難印刷性プラスチック : PPやPEのように表面エネルギーが低く、インクが濡れ広がりにくい樹脂材料です。
- 濡れ性 : 液体が固体表面上に広がり、接触する性質です。インクが適切に濡れ広がることは、均一な転写や密着性を得るための重要な条件です。
- 表面エネルギー : 固体表面が液体と接触しようとする性質を表す指標です。一般に、インクがワーク表面へ濡れ広がるためには、ワーク側に十分な表面エネルギーが必要です。
- テープ剥離試験 : 印刷膜へ所定のテープを貼り付け、引き剥がした後の塗膜の状態を確認する密着性評価方法です。試験条件や合否基準は、社内基準や適用規格に従って設定します。
- ダイン液 : ワーク表面の濡れ性や表面エネルギーの目安を確認するために使用する試験液です。
※詳細については、本記事に添付されているPDF資料をダウンロードいただくか、ページ下部のお問い合わせフォームよりご連絡ください。
PICKUP
技術・サービス
CONTACT
お問い合わせ