KNOWLEDGE
ナレッジ
技術・サービス
【耐久性向上】工具寿命を延ばし、交換頻度を減らしてコスト削減へ
2026-06-23
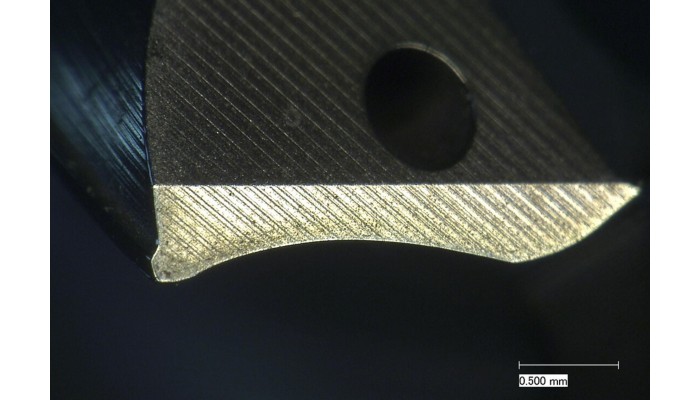
ドリル、エンドミル、タップなどの切削工具は、金属加工の現場で摩擦、熱、振動といった大きな負荷を受ける消耗品です。 摩耗やチッピングが進むと、工具費の増加だけでなく、設備停止や加工品質のばらつき、不良品の発生にもつながります。
本記事では、切削工具の寿命を延ばす方法として、表面改質技術「α処理」の仕組みと効果、金型や摺動部品への応用、タイ国内でのテスト加工・受託加工について解説します。
目次
- 工具寿命の低下が生産現場に与える影響
- 形状変化を抑えながら耐久性を高めるα処理技術
- 摺動性向上による切粉の付着防止と構成刃先の抑制
- プラスチック射出成形機の金型やスクリューへの応用
- Fuji Blastechができること
- よくある質問
- 本記事を理解するためのキーワード
工具寿命の低下が生産現場に与える影響
自動車部品、電子部品、精密部品などの生産ラインでは、切削工具の交換頻度が高まることで、工具購入コストだけでなく、生産効率や加工品質にも影響が及びます。工具交換による設備停止や再調整の工数増加に加え、摩耗による寸法精度の低下、加工面品質のばらつき、バリや欠けの発生などが課題となります。
そのため、工具の耐摩耗性や耐衝撃性を高め、交換頻度を抑えることは、加工現場におけるコスト削減と生産性向上につながります。
形状変化を抑えながら耐久性を高めるα処理技術
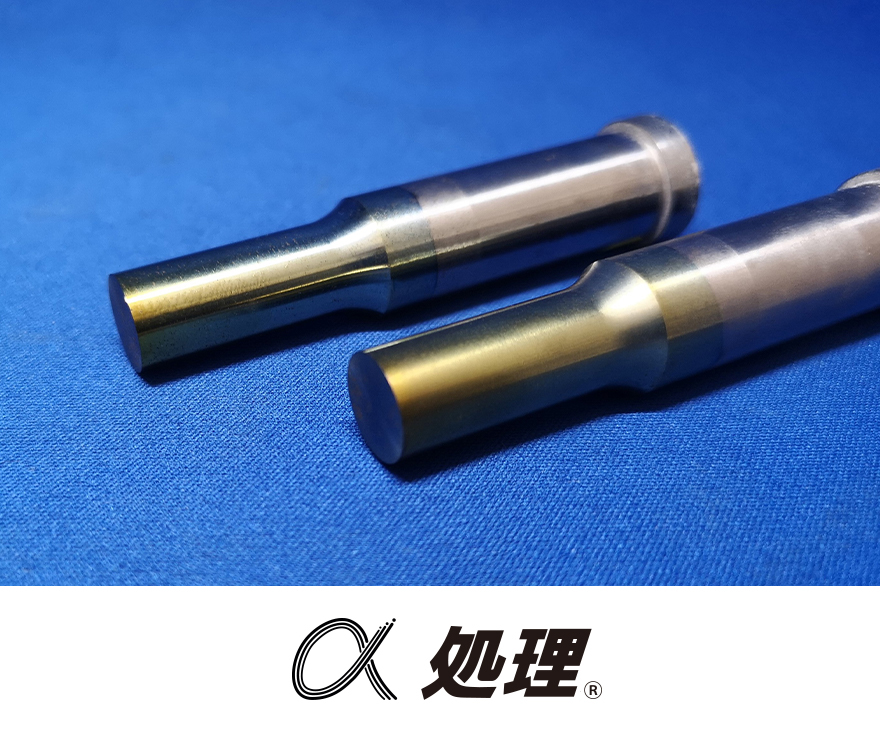
α処理は、極微細な専用メディアをワーク表面に投射し、金属表面層を改質する技術です。一般的なブラスト加工とは異なり、寸法や形状の変化を抑えながら、摺動性、耐摩耗性、疲労強度の向上を狙える点が特徴です。
特に、エッジ形状や寸法精度が求められるドリル、エンドミル、タップ、金型部品、精密駆動部品などに適しており、刃先のダレを抑えながら表面を強化できます。
また、処理によって表層にナノ結晶化や残留圧縮応力が付与され、摩耗や微細クラックの発生・進展を抑制します。これにより、切削工具や金型、摺動部品の長寿命化が期待できます。
摺動性向上による切粉の付着防止と構成刃先の抑制
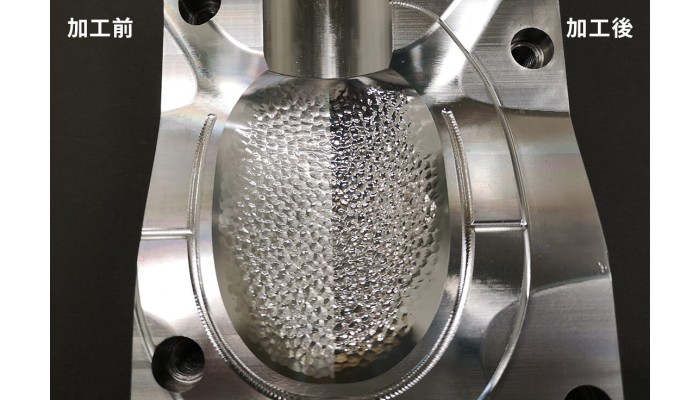
α処理を行うことで、工具表面には微細な凹凸構造である「マイクロディンプル」が形成されます。この構造により、刃先と切粉、工具とワークの接触状態が変化し、摩擦抵抗の低減や切粉が離れやすくなります。
切削加工では、摩擦が大きいほど発熱や凝着が起こりやすく、構成刃先の発生、加工面の悪化、工具の摩耗につながります。特にアルミニウム、ステンレス、チタンなどの加工では、切粉の付着が品質や工具寿命に影響する場合があります。
α処理によって工具表面の摺動性を高めることで、切粉の付着を抑え、構成刃先の低減、摩擦熱の抑制、加工面品質の安定化に寄与します。DLCやクロムメッキなどのコーティング膜・メッキ膜の上から処理出来る場合もあり、既存の被膜特性を活かしながら摩擦や凝着対策を強化できます。
プラスチック射出成形機の金型やスクリューへの応用
α処理は、切削工具だけでなく、プラスチック射出成形用金型、射出成形機のスクリュー、各種摺動部品にも応用できます。
プラスチック成形では、金型表面の摩耗や傷、樹脂の付着、離型不良、スクリュー表面への汚れや炭化物の蓄積などが、成形不良やメンテナンス頻度の増加につながることがあります。
α処理により表面に微細なテクスチャを形成することで、摺動性や離型性の向上が期待できます。これにより、金型の摩耗抑制、離型時の抵抗低減、スクリュー表面への汚れ付着や黒点不良の低減に寄与します。
Fuji Blastechが出来ること
当社は、タイ国内でブラスト加工、表面改質、工具・金型の耐久性向上、受託加工、装置提案を行っています。
高額な設備投資を行う前に、実際の工具、金型、部品を用いたテスト加工で効果を確認できます。タイ国内で試作や量産前評価に対応しているため、日本への輸送にかかる時間やコストを抑えながら、導入検討を進めることが可能です。
以下のような課題がある場合は、ぜひご相談ください。
- ドリルやエンドミルの交換頻度を減らしたい
- 工具摩耗による加工品質のばらつきを抑えたい
- 金型や摺動部品の寿命を延ばしたい
- DLCやメッキ後の部品の摺動性を改善したい
- 射出成形機スクリューの汚れ付着や黒点不良を抑えたい
- α処理の効果をテスト加工で効果を確認したい
よくある質問
Q: α処理は一般的なサンドブラストとどのように違うのですか?
A: 一般的なサンドブラストは、錆落とし、塗装前処理、粗面化、クリーニングを目的とすることが多い処理です。一方、α処理は極微細メディアを用いて、寸法・形状変化を抑えながら表面に微細なテクスチャを形成し、摺動性や耐久性の向上を図る表面改質技術です。
Q: α処理で刃先やエッジが丸まる心配はありますか?
A: α処理は、エッジのダレを抑えながら処理できる点が特長です。ただし、材質、形状、要求公差、処理条件によって影響は異なるため、精密工具や厳しい寸法公差があるワークでは、事前にテスト加工と測定を行うことをおすすめします。
Q: DLCなどの表面コーティングを施した工具にも処理できますか?
A: DLCやクロムメッキなどの硬質コーティング膜・メッキ膜の上から処理し、摺動性の向上を狙うことが可能です。膜厚、密着性、コーティング種類、ワーク形状によって適用条件は変わるため、事前確認が必要です。
Q: どのような材質に適していますか?
A: 工具鋼、ハイス鋼、超硬合金、熱処理硬化材、金型材、各種金属部品などへの適用が検討できます。
Q: どれくらい工具寿命が延びますか?
A: 事例によっては、切削工具の耐久性が60%以上向上したケースや、超硬ドリルで約5倍、精密駆動部品や金型(プレス・樹脂)の寿命が5倍〜10倍以上向上したケースもあります。
Q: 1個だけのテスト加工は可能ですか?
A: はい、可能です。実ワークやテストピースを用いた試作・テスト加工に対応しており、量産前に、工具寿命、摩耗状態、加工面品質、交換頻度、コスト削減効果を比較評価できます。
本記事を理解するためのキーワード
- α処理:極微細メディアを投射し、金属表面に微細なテクスチャを形成する表面改質技術です。ナノ結晶化、残留圧縮応力、摺動性向上により、工具や金型の耐久性向上を狙います。
- 残留圧縮応力:金属表面や内部に残る圧縮方向の応力です。表面の微細クラックの発生や進展を抑える働きがあり、疲労強度や耐久性向上に寄与します。
- マイクロテクスチャ:表面に形成される微細な凹凸構造です。接触面積や摩擦状態を変化させ、摺動性や潤滑性の改善に寄与します。
PICKUP
技術・サービス
CONTACT
お問い合わせ