ツールオーバーハング比較とGTホルダーの安定性への影響
🌟 Key Takeaways• 規格以上のオーバーハングは vibration と chatter を大幅に増加させる [1]
• 0°/90°ホルダーは切削力方向と加工安定性に影響する
• オーバーハングを短縮することで、特に浅溝加工で工具剛性が向上する
• Swiss-type はオーバーハングに非常に敏感で、精密な管理が必要
• GTホルダーは工具のたわみを抑制し、0.25–3.0 mm の狭溝加工に適する [1][2]
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
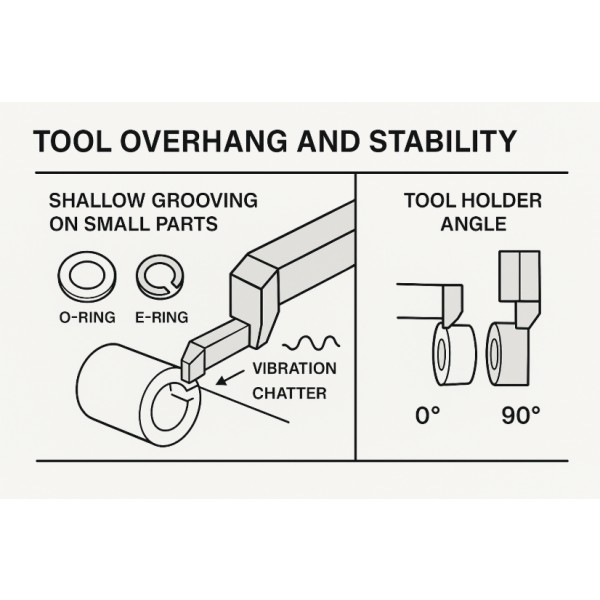
Oリング・Eリングなどの小型部品の浅溝加工では、切削システムの安定性が極めて重要である。特に Tool Overhang は工具剛性に直接影響し、わずかに長くなるだけで vibration、chatter、面粗度不良が即発生する。Swiss-type では外乱への感度が高いため、Overhang・剛性・ホルダー角度の関係を理解することは浅溝加工の基本である。
________________________________________
1) Overhang が大きいほど安定性が低下
浅溝加工は切込量が小さい一方、面粗度と寸法精度の要求が高い。Overhang が 1–2 mm 増えるだけで chatter、ダレ、溝端の振動が発生し、ミクロン単位のNGが容易に生じる。特に影響を受けるKPIは Surface Roughness (Ra)、Burrレベル、Tool Life である。
________________________________________
2) Overhang が誘発する振動メカニズム
Overhangが長くなると、工具系の剛性は非線形に低下し、以下の現象が起こる:
• 工具のたわみ増加
• 固有振動数の変化
• 切削力の不安定化 → chatterモード発生
特に 3 mm 未満の狭溝では Insert が薄く、力に弱いため問題が顕著になる。
________________________________________
3) Overhang のパラメータウィンドウ管理
Swiss-type 加工では Overhang を最短にするのが基本であり、以下を推奨:
• 狭溝加工では Overhang ≤ インサート幅の 1.5×
• ハーモニック振動の兆候が出たら feed rate を下げる
• 背面支持構造を持つ GT ホルダーなど高剛性タイプを使用する [1]
• 0°ホルダーは軸方向の切削力、90°ホルダーは狭い空間や切りくず逃げに有効
________________________________________
4) 0° vs 90° ホルダーの安定性比較
0° ホルダー(GTAH/GTBH/GTCH)
• 一般的な溝加工に適する
• Overhang を短くしやすく剛性が高い
• Runout を抑え、面安定性が良い
90° ホルダー(GTAH / SH-GTAF)
• Swiss-type の狭い空間に適する
• 工具とワークの干渉を回避
• 横方向の切削力が増えるため、Overhang が適切でないと振動しやすい
ホルダー角度の選定は “治具選び” ではなく “切削力の向きの最適化” である。
________________________________________
5) Overhang短縮 + GTボディ = 高安定性
内部データでは、GTホルダーは一般的なホルダーに比べ浅溝加工での工具たわみを低減し、面粗度の安定化と工具寿命延長に貢献している。特に 0.25–3.0 mm のインサートで効果が大きい。
________________________________________
6) よくある問題点
長尺ワークを扱う Swiss-type では、主軸の微小振動が Overhang により増幅される。0.5 mm 増えただけで:
• 明確な chatter
• 左右の Burr の不均一
• Insert の早期摩耗
Overhang を短縮し、剛性の高い 0° ホルダーに変更したところ、問題が即改善された(社内テスト結果)。
________________________________________
7) リスクと今後の指針
ホルダーや角度を変更するたびに Overhang を確認すべきである。Swiss-type は外乱感度が高く、適切な管理は NG削減、刃物補正時間の短縮、製造コスト低減に直結する。
________________________________________
📘 Summary
Tool Overhang の管理は浅溝加工の安定性を左右する重要要素である。特に Swiss-type では、GTホルダーが剛性向上とたわみ低減に効果的である。ホルダー角度選定では、実際の切削力方向と作業空間の両方を考慮し、加工中のシステム安定性を確保する。
📥
浅溝加工と工具安定性の理解を深めるため、以下の関連トピックを参照できる。
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
❓ FAQ
Q1: どの程度の Overhang から安定性に影響が出る?
狭溝加工では、Overhang がインサート幅の約 1.5× を超えると chatter が起きやすい。
Q2: なぜ 90°ホルダーは振動しやすい?
横方向の切削力が増え、Overhang が適切でない場合に工具たわみが増加するため。
________________________________________
📚 Glossary (Key Terms)
• Overhang:ホルダーからの工具突出量
• Chatter:不安定な切削力により発生する振動
• Rigidity:工具・ホルダー系の剛性
• Swiss-type:振動と突出量に敏感な旋盤タイプ
• Insert:切削用の刃先
• Runout:回転偏心による不安定要因
• Harmonic Vibration:切削力と同期して発生する振動
• Surface Roughness (Ra):面粗度の数値指標
________________________________________
📖 Reference
GT Holder Technical Detail – MMC Hardmetal (Thailand) (N/A) – Internal Validation
Insert Groove Cutting Spec – MMC Hardmetal (Thailand) (N/A) – Internal Validation
________________________________________
🔗 Cluster Internal Link
• Core Content: https://prime.nc-net.com/92663/ja/product_others/detail_goods/27157
• Basic Knowledge: https://prime.nc-net.com/92663/ja/product_others/detail_goods/27647
________________________________________
🔒 Trust
本内容は MMC Hardmetal(Thailand)および浅溝加工に関する工学的基準を参照して作成され、技術的正確性を確認している。
________________________________________
#Overhang #SwissType #GroovingCut #CNC #Chatter
#ToolRigidity #PrecisionMachining #GTHead #CuttingTools #Manufacturing
📆 Updated: 2025-12-04