


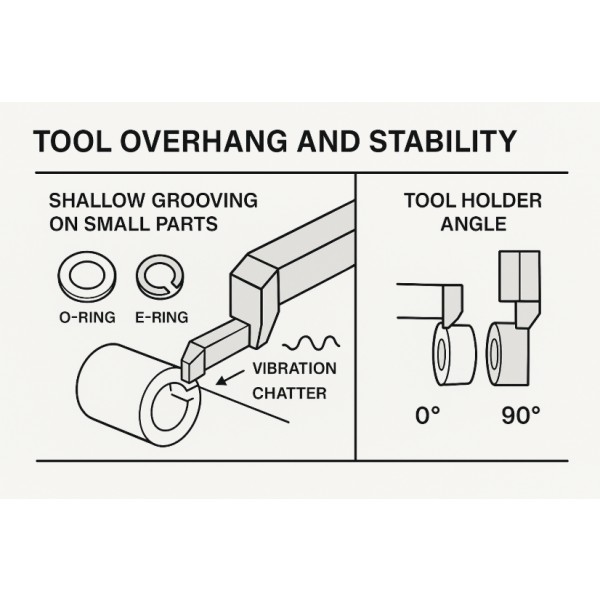
การเปรียบเทียบ Tool Overhang และผลต่อความเสถียรของหัวจับ GT ในงานความลึกต่ำ
🌟 Key Takeaways• Overhang ที่ยาวเกินมาตรฐานทำให้ vibration และ chatter เพิ่มขึ้น
• หัวจับมุม 0° และ 90° ส่งผลต่อทิศทางแรงตัดและเสถียรภาพของระบบตัดเฉือน
• การลด overhang ช่วยเพิ่มความแข็งแกร่งของเครื่องมือ โดยเฉพาะงานร่องตื้น
• Swiss-type มีความไวต่อการยื่นเกินค่าปกติ จึงต้องควบคุมอย่างละเอียด
• หัวจับ GT ลดการโก่งตัวของด้ามและเหมาะกับงานร่องแคบ 0.25–3.0 มม.
ーーーーーーーーーーーーーーーーーーーーーーーーーーーー
งานเซาะร่องตื้นบนชิ้นส่วนขนาดเล็ก เช่น O-Ring หรือ E-Ring ต้องอาศัยความนิ่งของระบบตัดเฉือนสูง โดยมี Tool Overhang เป็นตัวกำหนดความแข็งของด้ามเป็นหลัก เมื่อยื่นยาวเกินจำเป็นแม้เล็กน้อยก็เสี่ยงเกิด vibration, chatter และผิวงานเสียได้ทันที โดยเฉพาะบน Swiss-type ที่ไวต่อแรงรบกวนมาก ดังนั้นการเข้าใจความสัมพันธ์ของ Overhang–ความแข็งของระบบ–มุมหัวจับ จึงเป็นพื้นฐานที่จำเป็นสำหรับงานร่องตื้นทุกประเภท
_____________________________________
1) Overhang ที่มากขึ้นทำให้ความเสถียรของงานร่องตื้นลดลง แม้เพิ่มเพียง 1–2 มม. ก็สามารถเกิด chatter, คมบิ่น และขอบร่องสั่นจนเกิด NG ระดับไมครอน โดยเฉพาะงานชิ้นเล็กที่ต้องการผิวเรียบและความแม่นยำสูง
_____________________________________
2) กลไกการสั่นจาก Overhang
เมื่อด้ามมีการยื่นยาวขึ้น ความแข็งของระบบลดลงแบบไม่เป็นเชิงเส้น เกิดผลดังนี้
• การโก่งตัวของด้ามเพิ่มขึ้น
• ความถี่ธรรมชาติของระบบเปลี่ยน
• แรงตัดไม่เสถียร เกิด chatter mode
ในงานร่องแคบกว่า 3 มม. ปัญหานี้ยิ่งชัด เพราะ Insert มีคมบางและรองรับแรงได้น้อย การควบคุมระยะยื่นจึงเป็นสิ่งจำเป็น
_____________________________________
3) การควบคุม Parameter Window ของ Overhang
งาน Swiss-type ควรลดระยะยื่นให้สั้นที่สุด โดยมีเกณฑ์อ้างอิงคือ:
• Overhang ≤ 1.5× ความกว้างของคมมีด สำหรับงานร่องแคบ
• ลด feed rate เมื่อพบแนวโน้มเกิด harmonic vibration
• ใช้หัวจับที่มี rigidity สูง เช่นโครงสร้าง GT ที่ออกแบบรับแรงด้านหลัง [1]
• หัวจับ 0° ให้แรงตัดตรงแกน ส่วน 90° เหมาะกับพื้นที่จำกัดและช่วยเคลียร์เศษ
_____________________________________
4) หัวจับ 0° vs 90° ในมุมมอง Stability
หัวจับ 0° (GTAH/GTBH/GTCH)
• เหมาะกับงานเซาะร่องทั่วไป
• Overhang มักสั้น → ความแข็งแกร่งดีกว่า
• ลด runout และรักษาความเสถียรของผิวงาน
หัวจับ 90° (GTAH / SH-GTAF)
• ใช้ในงานที่พื้นที่จำกัดของ Swiss-type
• ช่วยหลบการชนของทูลกับชิ้นงาน
• ไวต่อ vibration มากขึ้นหาก Overhang ไม่เหมาะสมเพราะแรงตัดเปลี่ยนทางด้านข้าง
การเลือกมุมหัวจับจึงเป็นการจัดทิศทางแรงตัดเพื่อลดการสั่น ไม่ใช่เพียงการเลือก fixture
_____________________________________
5) ลด Overhang + ใช้ GT Body = เสถียรภาพดีขึ้น
หัวจับ GT ช่วยลดการโก่งตัวเมื่อเทียบกับด้ามทั่วไปในงานร่องตื้น ส่งผลให้ผิวงานสม่ำเสมอและอายุมีดยาวขึ้น โดยเฉพาะกับ Insert กว้าง 0.25–3.0 มม.
_____________________________________
6) จุดที่เกิดปัญหาบ่อย
ในงาน Swiss-type ชิ้นงานยาว การเพิ่ม Overhang แม้เพียง 0.5 มม. ทำให้การสั่นถูกขยายจนเกิด chatter, Burr ไม่สมดุล, และ การสึกของ insert เร็วขึ้น แต่เมื่อปรับลด Overhang และใช้หัวจับ 0° ที่มีความ rigid อาการเหล่านี้ลดลงทันที
_____________________________________
7) ความเสี่ยงและแนวทางถัดไป
ผู้ใช้งานควรตรวจสอบ Overhang ทุกครั้งเมื่อเปลี่ยนหัวจับหรือมุมการจับยึด เพราะ Swiss-type มีความไวต่อแรงรบกวน หากควบคุมระยะได้ถูกต้องจะช่วยลด NG ลดเวลาแต่งมีด และลดต้นทุนโดยรวมของกระบวนการผลิต
_____________________________________
📘 Summary
การควบคุม Tool Overhang เป็นหัวใจสำคัญต่อเสถียรภาพของงานกลึงร่องตื้น โดยเฉพาะใน Swiss-type หัวจับ GT ช่วยเพิ่มความแข็ง ลดการโก่งตัว และเสริมอายุเครื่องมือตัด การเลือกมุมหัวจับต้องพิจารณาทั้งแรงตัดจริงและพื้นที่ทำงาน เพื่อให้ระบบตัดเฉือนมีความนิ่งตลอดกระบวนการ
📥
สามารถเรียนรู้เพิ่มเติมจากหัวข้อที่เกี่ยวข้องด้านล่างนี้ เพื่อขยายความเข้าใจเชิงลึกเกี่ยวกับงานกลึงร่องตื้นและการควบคุมเสถียรภาพของเครื่องมือ
ーーーーーーーーーーーーーーーーーーーーーーーーーーーー
❓ FAQ
Q1: Overhang ยาวเท่าไรจึงส่งผลต่อความเสถียร?
เมื่อ Overhang เกินประมาณ 1.5× ความกว้างคมมีดในงานร่องแคบ มีโอกาสเกิด chatter ได้ง่าย
Q2: ทำไมหัวจับ 90° ไวต่อ vibration มากกว่า?
เพราะทิศทางแรงตัดเกิดด้านข้าง ทำให้การโก่งตัวเพิ่มขึ้นหากระยะยื่นไม่เหมาะสม
_____________________________________
📚 Glossary (Key Terms)
• Chatter: การสั่นที่เกิดจากแรงตัดไม่เสถียร
• Rigidity: ความแข็งแกร่งของระบบหัวจับหรือด้ามมีด
• Swiss-type: เครื่องกลึงที่มีความไวต่อแรงสั่นและระยะยื่น
• Runout: ความคลาดเคลื่อนของการหมุนที่กระทบเสถียรภาพการตัด
• Harmonic Vibration: การสั่นร่วมจังหวะกับแรงตัด
• Surface Roughness (Ra): ค่าความเรียบผิวของงาน
_____________________________________
📖 Reference
GT Holder Technical Detail – MMC Hardmetal (Thailand) (N/A) – Internal Validation
Insert Groove Cutting Spec – MMC Hardmetal (Thailand) (N/A) – Internal Validation
_____________________________________
🔗 Cluster Internal Link
• Core Content: https://prime.nc-net.com/92663/th/product_others/detail_goods/27157
• Basic Knowledge: https://prime.nc-net.com/92663/th/product_others/detail_goods/27647
_____________________________________
🔒 Trust
เนื้อหานี้อ้างอิงข้อมูลจากบริษัท MMC Hardmetal (Thailand) และมาตรฐานด้านงานกลึงร่องตื้น เพื่อความถูกต้องของข้อมูลเชิงวิศวกรรม
_____________________________________
#Overhang #SwissType #GroovingCut #CNC #Chatter
#ToolRigidity #PrecisionMachining #GTHead #CuttingTools #Manufacturing
📆 Updated: 2025-12-04
CONTACT
แบบฟอร์มติดต่อข้อมูลบริษัท
จิ๊ก
เครื่องมือกลึง / เครื่องมือหมุน / เครื่องมือเจาะ
Mitsubishi Materials เครื่องมือตัดคาร์ไบด์ให้บริการเครื่องมือตัดและโซลูชั่นที่ล้ำสมัย