_dadbd980-86da-4447-aff7-c6588c59a2aa.png)
KNOWLEDGE
ナレッジ
技術・サービス
半田ボールの飛散による電子部品のショートを防ぎたい|不具合実績に基づいた自動半田装置の防護設計
2026-09-10
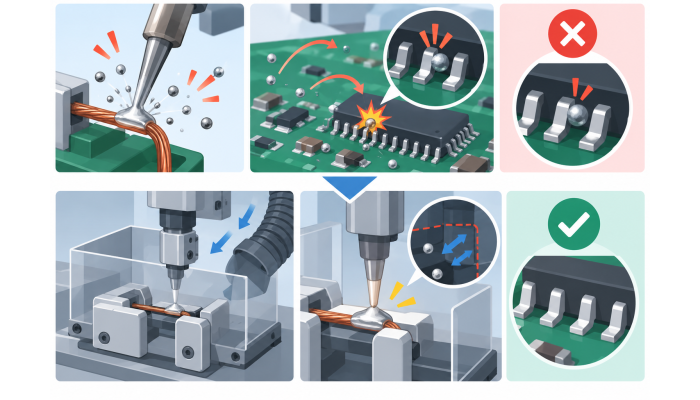
電子部品の製造工程において、はんだボールが飛散して回路やワークに付着すると、納品後の短絡や品質不良につながる恐れがあります。
自動はんだ付け工程において、はんだ屑の飛散を安定して抑制するには、はんだ付け条件だけでなく、装置構造や治具設計を含めた対策が重要です。
本記事では、はんだボールが飛散する原因と、電子部品の短絡・付着不良を防ぐための専用保護治具や自動はんだ装置の防護設計について解説します。
目次
- はんだボールが飛散する原因
- 短絡や付着不良につながるリスク
- 専用保護治具による飛散防止と排出不良の低減
- リッツ線はんだ付けにおける品質課題への対応
- 安定生産を支えるプロネックの取り組み
- よくあるご質問
- 用語解説
はんだボールが飛散する原因
自動はんだ付け工程では、はんだボールやはんだ屑の飛散が課題となることがあります。
主な原因は、溶融はんだ槽の高温に触れた際に、フラックス成分が急激に気化することです。内部に発生したガス圧によって、微細な溶融金属粒子が周囲に飛散しやすくなります。
また、はんだワイヤの供給条件や、こて先周辺の気流、装置内の構造によっても、飛散範囲や付着箇所が変化します。そのため、安定した品質を維持するには、はんだ付け条件だけでなく、装置構造や治具設計を含めた対策が重要です。
短絡や付着不良につながるリスク
空気中に飛散した微細なはんだ粒子やはんだボールは、ピン間ピッチや端子間ギャップが狭いプリント基板上に落下することがあります。このような異物が端子間に付着すると、通電時に短絡を引き起こす原因となります。
また、コイル製造工程では、基板だけでなくワーク本体にはんだボールが付着し、外観不良や付着不良につながる場合があります。
これらの不具合は、通常の受入検査では発見しにくい場合があります。納品後、実際の使用環境で不具合として顕在化すると、品質トラブルや保証対応につながるため、製造工程内での予防が重要です。
専用保護治具による飛散防止と排出不良の低減
はんだボールの付着を防ぐためには、はんだ付け対象箇所以外のワークエリアを適切に覆う専用保護治具の導入が有効です。
専用治具によって、溶融金属粒子がワークに直接付着することを抑制できます。また、飛散物の付着範囲を管理しやすくなるため、清掃作業の効率化や装置停止頻度の低減にもつながります。
一方で、治具設計では熱の影響にも注意が必要です。工程中にワークの融着層やコーティングが溶け、治具に付着・蓄積すると、ワークの引っかかりや排出不良を引き起こす原因となります。
そのため、治具の形状、材質、クリアランス、清掃性を考慮した設計と、適切なメンテナンスサイクルの設定が、安定した自動化ラインの運用に欠かせません。
リッツ線はんだ付けにおける品質課題への対応
テトロン被覆リッツ線のはんだ付け工程では、被覆の溶け残りが課題となることがあります。この課題に対しては、段階的に加熱・浸漬を行う2段浸漬方式が有効です。被覆除去とはんだ付けを安定させることで、接続品質の向上につながります。
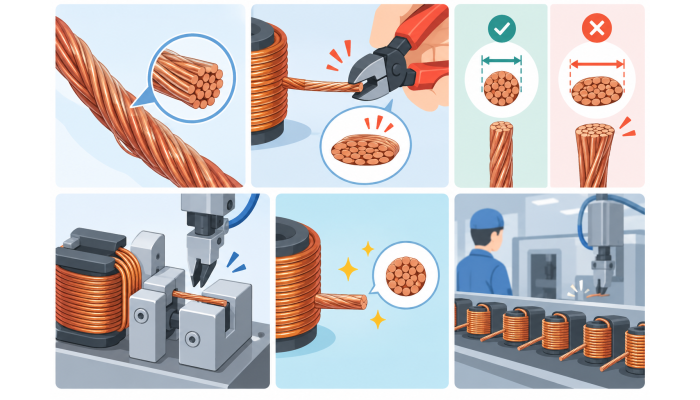
また、リッツ線の引出線を一般的なニッパーなどで切断すると、銅線の断面が押し潰され、楕円形に変形する場合があります。その結果、図面で指定された寸法を超過し、後工程での組み立て不良につながることがあります。
このような寸法超過を防ぐには、切断位置を正確に固定できる専用治具と、自動切断機による安定したカット制御が有効です。断面の変形を抑えることで、仕様に沿った寸法精度と安定した電気的接続を確保しやすくなります。
安定生産を支えるプロネックの取り組み
PRONEC CO., LTD.では、ロータリー式やロボットアーム式を含む自動はんだ付け装置の開発・製造を行っています。
溶融はんだの液面レベルを高精度に制御する技術を活用し、はんだ付け位置、浸漬量、加工条件のばらつきを抑えています。また、過去の不具合履歴や生産データをもとに、専用保護治具の採用や線材切断機の改善を進め、品質安定化に取り組んでいます。
コイルや電子部品の量産工程において、はんだボールの飛散、ワークへの付着、引出線の寸法不良などでお困りの場合は、製品形状や工程条件に合わせた最適な自動化方法をご提案いたします。
よくあるご質問
Q. 自動はんだ付けではんだボールが飛散するのはなぜですか?
A. 主な原因は、はんだ槽の熱に触れた際にフラックス成分が急激に気化することです。発生したガス圧によって、微細な溶融金属粒子が周囲に飛散しやすくなります。
Q. 治具からワークが引っかかったり、排出不良になったりする原因は何ですか?
A. ワークの融着層やコーティングが熱で溶け、治具に付着・蓄積することが主な原因です。蓄積を抑える治具設計と、定期的な清掃サイクルの設定が重要です。
Q. 寸法超過や線材断面の潰れはどのように防げますか?
A. 位置決め機能を備えた専用治具と自動切断機を使用することで、切断時の線材の動きや変形を抑えられます。これにより、断面が楕円形に潰れて寸法限界を超えるリスクを低減できます。
用語解説
- 自動はんだ付け装置 : 溶融はんだを用いて、金属部品や端子を安定して接合するための機械設備です。作業者によるばらつきを抑え、量産工程での品質安定化に役立ちます。
- はんだボール : はんだ付け工程中に発生する微細な金属粒子です。基板やワークに付着すると、短絡や外観不良、付着不良の原因となる場合があります。
- 寸法超過 : 図面や仕様で定められた寸法範囲を超えてしまう状態です。線材の切断時に断面が押し潰されることで、引出線の外径が大きくなり発生する場合があります。
※コイルの試作開発・量産、自動はんだ付け工程、各種巻線に関するご相談は、プロネックまでお気軽にお問い合わせください。
PICKUP
技術・サービス
CONTACT
お問い合わせ