KNOWLEDGE
ナレッジ
技術・サービス
【三宅教室】粉体塗装と溶剤塗装の違いとは?現場が見ている6つのポイント
2026-08-28
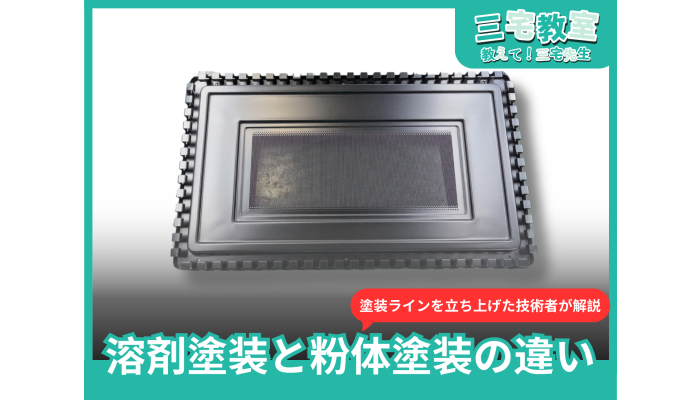
「粉体塗装と溶剤塗装、どちらで塗るべきか」
前回の単発プレスと順送プレスの話と同じく、この問いにも「どちらが優れている」という答えはありません。製品がどこで使われるかによって、選ぶべき工法が変わります。
本連載 「三宅教室」 は、当社で技術部門を統括し社内塗装ラインの立ち上げもリードした工場長の三宅が、日ごろ若手社員に現場で教えている内容を、そのまま社外の皆さまにお届けする技術コラムです。社内研修で実際に使っている資料をベースに解説していきます。
第2回のテーマは 「粉体塗装と溶剤塗装の違い」。加えて、溶剤塗装の中でも用途が分かれる 静電塗装 と 耐熱塗装 についても触れていきます。
粉体塗装と溶剤塗装とは?——塗料の形が違う
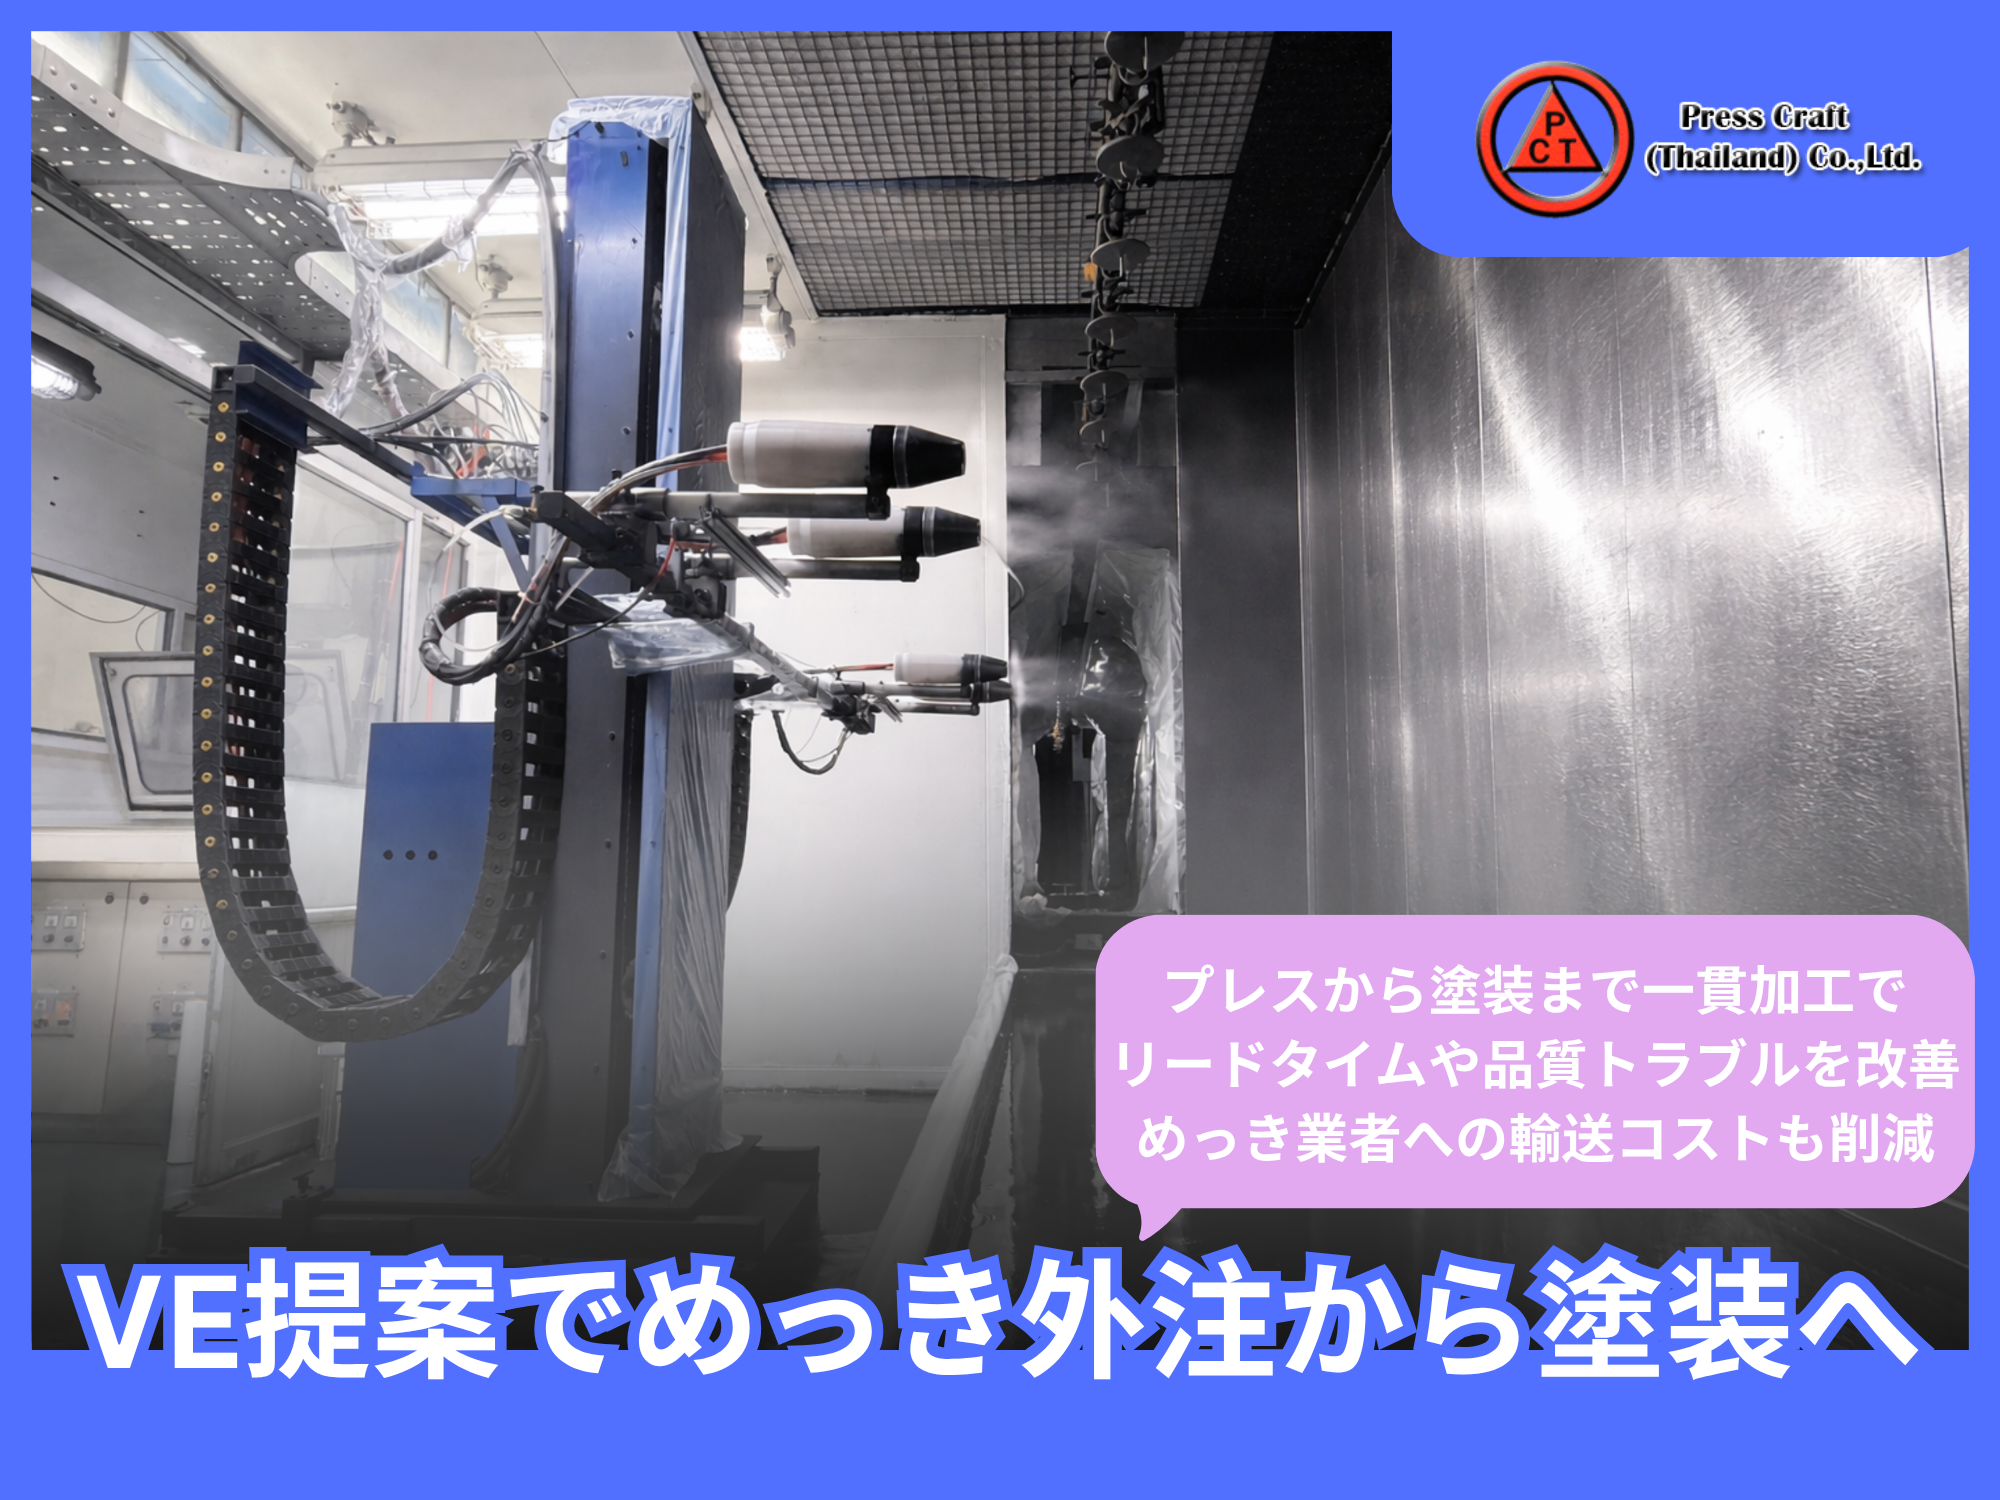
溶剤塗装(ようざいとそう) は、塗料を溶剤(シンナー等)で溶かした液体の状態で吹き付ける方式です。当社では静電気を利用して塗着効率を高める 静電塗装、および高温環境で使われる部品向けの 耐熱塗装 を扱っています。
粉体塗装(ふんたいとそう/パウダーコーティング) は、その名のとおり粉状の塗料を吹き付ける方式です。溶剤を使わず、粉のまま製品に付着させ、焼き付けて溶かし固めることで塗膜を形成します。当社では2026年よりスイスのGema社製の最新粉体塗装設備を導入しています。
三宅工場長: 「若い人にはまず、塗料の『形』を見なさいと言っています。液体か、粉か。この一点だけで、膜厚も、色数も、塗料が再利用できるかどうかも、全部決まってくる。あとの違いは全部そこから派生した結果なんです。」
若手Aさん: 「じゃあ、そもそも中身は別物ということですか?」
三宅工場長: 「そこが面白いところで、違いより共通点のほうが多いんですよ。まずそっちから見ましょう。」
【比較表】溶剤塗装(静電・耐熱)と粉体塗装
| 比較項目 | 溶剤塗装(静電) | 溶剤塗装(耐熱) | 粉体塗装 |
|---|---|---|---|
| 電気の使用 | あり | あり | あり |
| 治具 | 必要 | 必要 | 必要 |
| マスキング | 必要 | 必要 | 必要 |
| 前処理(洗浄) | 必要 | 必要 | 必要 |
| 色 | 様々な色に対応可 | 黒がメイン | 黒がメイン |
| 膜厚 | 薄い | 薄い | 厚い |
| 膜厚(参考値) | 15〜20μm ※25μm以上は液だれの可能性 | 15〜20μm ※25μm以上は液だれの可能性 | 30〜100μm/1回 |
| 膜厚管理因子 | 塗料の噴射時間・量・距離・回数 (例:ノズル径、治具) | 同左 | 同左 |
| 膜厚ムラ | 起きやすい | 起きやすい | 起きやすい |
| 焼付温度 | 180℃ | 250〜380℃ | 180℃ |
| 塗料のリユース | 不可 | 不可 | 可能(吸引して再利用) |
| 塗料の使用期限 | あり | あり | あり |
| 主な用途 | 装飾品や家電の部品 | 耐熱性が求められる部品 | 外気や湿気に晒される部品 |
| 製品例 | 冷蔵庫/OA機器部品 | 電子レンジの内部部品 | 室外機の外観部品 |
まず押さえるべきは「共通点」——4つの工程はすべて同じ
比較表の上から4行、ここがこの回で最も大事な部分です。
電気の使用・治具・マスキング・前処理(洗浄)——この4つは、粉体でも溶剤でも、静電でも耐熱でも、すべて必要です。
三宅工場長: 「『粉体は環境に優しいから工程が簡単なんでしょう』と言われることがあるんですが、まったく違います。前処理の洗浄をサボったら、粉体だろうが溶剤だろうが等しく剥がれます。 治具も要るし、塗りたくない場所のマスキングも要る。工程数の勝負じゃないんです。」
若手Aさん: 「じゃあ、どこで差がつくんですか。」
三宅工場長: 「ここから先です。」
前処理は塗装品質の土台です。油分や汚れが残った状態でどれだけ良い塗料を乗せても、密着不良は避けられません。工法選定の前に、前処理の設計が適切かどうかをご確認いただくことをお勧めします。
違い①:膜厚——「1回で何μm乗るか」がすべてを決める
粉体塗装と溶剤塗装の、最も本質的な違いです。
- 溶剤塗装:15〜20μm(25μm以上は液だれが発生する可能性あり)
- 粉体塗装:30〜100μm/1回
粉体塗装は1回の塗装で30〜100μmという厚い塗膜を形成できます。対して溶剤塗装は液体であるがゆえに、厚く乗せようとすると自重で垂れてしまう。これが25μmという実質的な上限の理由です。
三宅工場長: 「もし溶剤で100μm出したいと言われたら、どうなると思いますか。重ね塗りするしかない。 塗って焼いて、また塗って焼いて。工数も、焼付炉の稼働時間も、そのぶん増えます。粉体なら一発で終わる仕事です。」
この差が、そのまま用途の差になります。 室外機の外観部品のように、雨・湿気・紫外線に晒され続ける部品には厚い塗膜が求められる。だから粉体塗装が選ばれます。一方、冷蔵庫やOA機器のように屋内で使われ、意匠性が重視される部品は、薄く均一に仕上がる溶剤塗装が向いています。
違い②:焼付温度——180℃と250〜380℃の壁
焼付温度は、粉体塗装と溶剤塗装(静電)はいずれも 180℃ で、実は同じです。
差が出るのは 耐熱塗装 で、250〜380℃ という高温での焼付が必要になります。
三宅工場長: 「ここで必ず確認しなければならないのが、製品側がその温度に耐えられるかです。母材、板厚、それから治具も。380℃で焼くというのは、部品にとってはそれなりの熱履歴なんです。塗装仕様だけ見て決めると、後で泣きます。」
耐熱塗装が使われるのは、電子レンジの内部部品のように、使用時に高温に晒される部品です。色は黒がメインとなります。
違い③:塗料のリユース——粉体だけが持つ「回収」の仕組み
粉体塗装の大きな強みが、塗料の再利用です。
塗装ブース内で製品に付着しなかった粉体塗料は、吸引して回収し、再び使用することができます。 溶剤塗装ではこれができません。
三宅工場長: 「歩留まりの考え方が根本的に違うんです。溶剤は、外れた分はそのまま捨てるしかない。粉体は拾って戻せる。ランニングコストの話としても、廃棄物の話としても、これは大きい。」
ただし注意点があります。粉体塗料にも使用期限があります。 溶剤塗料と同様、無期限に保管できるわけではありません。回収した塗料も含め、管理期限内で使い切る運用が前提です。
三宅工場長: 「『粉だから腐らない』と思い込んでいる人がいるんですが、期限はあります。回収できることと、いつまでも使えることは別の話です。」
違い④:色——多色対応が必要なら溶剤(静電)
色の自由度では、溶剤塗装(静電)が優位です。様々な色に対応できます。
一方、粉体塗装と耐熱塗装は黒がメインとなります。装飾性の高い部品や、色指定が多岐にわたる案件では、この点が工法選定の決め手になることがあります。
冷蔵庫やOA機器の部品に溶剤(静電)が使われるのは、膜厚の薄さだけでなく、意匠色に対応できるという理由も大きいのです。
違い⑤:段替えロス——多色対応の裏側にあるコスト
色数の多さは、そのまま段替えの多さにつながります。
溶剤塗装(静電)は多色に対応する分、段替えロスが多いという課題を抱えています。色を切り替えるたびに、洗浄と塗料の入れ替えが発生し、そのぶんの塗料と時間が失われます。
三宅工場長: 「『色を増やしてほしい』というご要望は、現場から見ると『段替えを増やしてほしい』と同義なんです。もちろん対応はします。ただ、同じ色をまとめて流せるように生産計画を組めれば、コストは下げられる。 ここは受注側と発注側で相談する価値があるところです。」
ロットのまとめ方や納入タイミングを工夫することで、この損失は圧縮できます。設計段階・発注段階でご相談いただければ、色構成を含めた提案が可能です。
違い⑥:用途と製品例——結局どこで使われているか
| 工法 | 用途 | 製品例 |
|---|---|---|
| 溶剤塗装(静電) | 装飾品や家電の部品 | 冷蔵庫、OA機器部品 |
| 溶剤塗装(耐熱) | 耐熱性が求められる部品 | 電子レンジの内部部品 |
| 粉体塗装 | 外気や湿気に晒される部品 | 室外機の外観部品 |
同じ家電でも、冷蔵庫の外装は溶剤、室外機の外装は粉体。この違いは、屋内か屋外かという使用環境の差から来ています。
見落とされがちな共通の弱点——膜厚ムラ
最後に、3つの工法すべてに共通する課題を挙げておきます。膜厚ムラは、どの工法でも起きやすい。
膜厚を左右する管理因子(あくまで例)も、3工法で共通しています。
- 塗料の噴射時間
- 塗料の量
- ノズルと製品の距離
- 塗装の回数
- ノズル径、治具
そして膜厚ムラの発生要因(あくまで例)も同じです。
- 製品形状
- 作業者の技量
- ロボットの向きや距離
三宅工場長: 「『粉体に変えれば膜厚が安定する』というのは誤解です。厚く乗るだけで、ムラが消えるわけじゃない。 凹んだ部分や入り組んだ形状に塗料が回りにくいのは、液体でも粉でも変わりません。だから治具の設計と、ロボットのティーチングで詰めていくしかない。ここが我々の腕の見せどころです。」
若手Aさん: 「工法を変えても、結局は現場の作り込みが効いてくるんですね。」
三宅工場長: 「そういうことです。工法選定はスタートライン。ゴールじゃありません。」
膜厚ムラは製品形状と密接に関わるため、図面段階でご相談いただければ、塗装しやすい形状の提案や治具設計の検討が可能です。
まとめ:どちらを選ぶべきか
| こんな部品は… | 適した工法 |
|---|---|
| 屋外・湿気に晒される/厚い塗膜が必要 | 粉体塗装 |
| 塗料コスト・廃棄量を抑えたい | 粉体塗装 |
| 意匠色・多色対応が必要 | 溶剤塗装(静電) |
| 薄く均一な仕上がりが必要(15〜20μm) | 溶剤塗装(静電) |
| 使用時に高温に晒される | 溶剤塗装(耐熱) |
三宅工場長: 「前回と同じことを言いますが、その部品が数年後どのような環境に置かれどのように使われるかを想像して決める。塗装は見た目だけの話じゃない。製品を守る大事な役割もあるのです。」
当社では粉体塗装・溶剤塗装(静電・耐熱)に対応し、製品の使用環境と要求仕様に応じた工法をご提案しています。前処理から治具設計まで含めてご相談いただけます。
よくあるご質問
Q. 粉体塗装と溶剤塗装の一番大きな違いは何ですか? A. 1回で形成できる膜厚です。粉体塗装は1回で30〜100μm、溶剤塗装は15〜20μm程度で、25μm以上では液だれが発生する可能性があります。
Q. 粉体塗装は環境に優しいと聞きましたが、工程は簡単になりますか? A. 工程数は変わりません。電気の使用、治具、マスキング、前処理(洗浄)は溶剤塗装と同じく必要です。ただし製品に付着しなかった塗料を吸引して再利用できる点は、粉体塗装だけの利点です。
Q. 粉体塗装で好きな色を指定できますか? A. 粉体塗装は黒がメインとなります。多色対応が必要な場合は、溶剤塗装(静電)が適しています。
Q. 焼付温度は工法によって違いますか? A. 粉体塗装と溶剤塗装(静電)はいずれも180℃です。耐熱塗装のみ250〜380℃と高温になるため、母材や治具の耐熱性の確認が必要です。
Q. 粉体塗料に使用期限はありますか? A. あります。溶剤塗料と同様に使用期限が設定されており、回収・再利用した塗料も含めて期限内に使用する必要があります。
Q. 粉体塗装にすれば膜厚ムラは解消されますか? A. 解消されません。膜厚ムラは3工法すべてで起きやすく、製品形状・作業者の技量・ロボットの向きや距離に左右されます。治具設計とティーチングでの作り込みが必要です。
PICKUP
技術・サービス
CONTACT
お問い合わせ