SERVICES
เทคโนโลยีและบริการ
【การขึ้นรูปหัวสำหรับขั้วต่อและพินคอนเนคเตอร์】การขึ้นรูปเย็นเพื่อลดการสูญเสียวัสดุ|เทคโนโลยีการผลิตจำนวนมากที่ให้อัตราการใช้วัสดุมากกว่า 99%
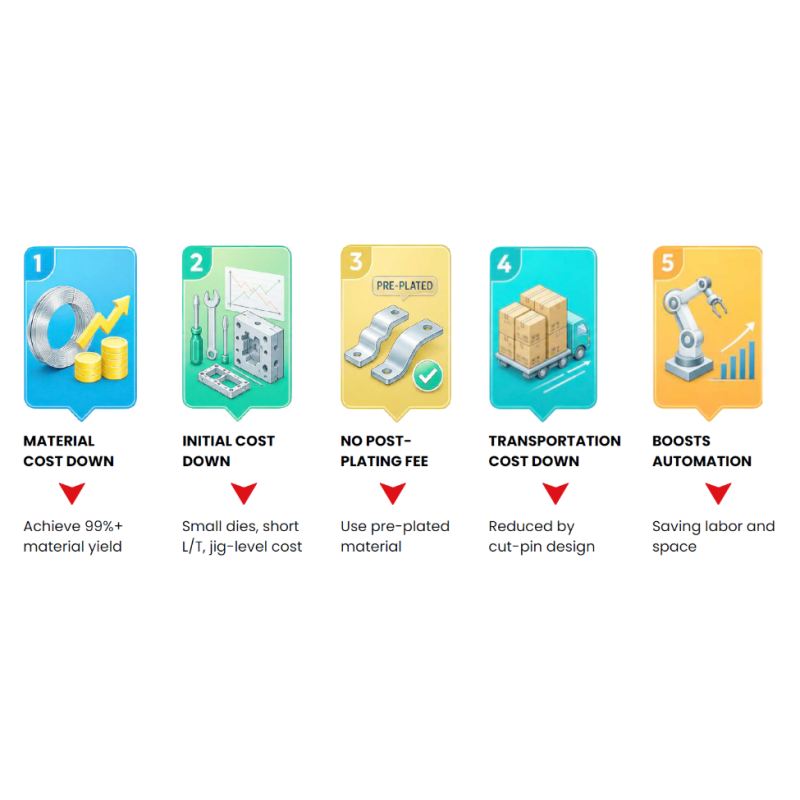
กระบวนการขึ้นรูปหัว (Header Forming) คือวิธีการผลิตที่ใช้แรงดันสูงกับลวดวัสดุ แล้วทำให้วัสดุเปลี่ยนรูปภายในแม่พิมพ์เพื่อขึ้นรูปเป็นรูปทรงที่ต้องการ วิธีนี้มีลักษณะการใช้วัสดุแตกต่างจากกระบวนการตัดเฉือน (Machining) ซึ่งตัดเนื้อวัสดุออกเพื่อสร้างรูปทรง และกระบวนการปั๊ม (Press Forming) ซึ่งตัดหรือปั๊มวัสดุเพื่อขึ้นรูป โดยจุดเด่นสำคัญของกระบวนการขึ้นรูปหัวคือช่วยลดการสูญเสียวัสดุได้ง่ายกว่า
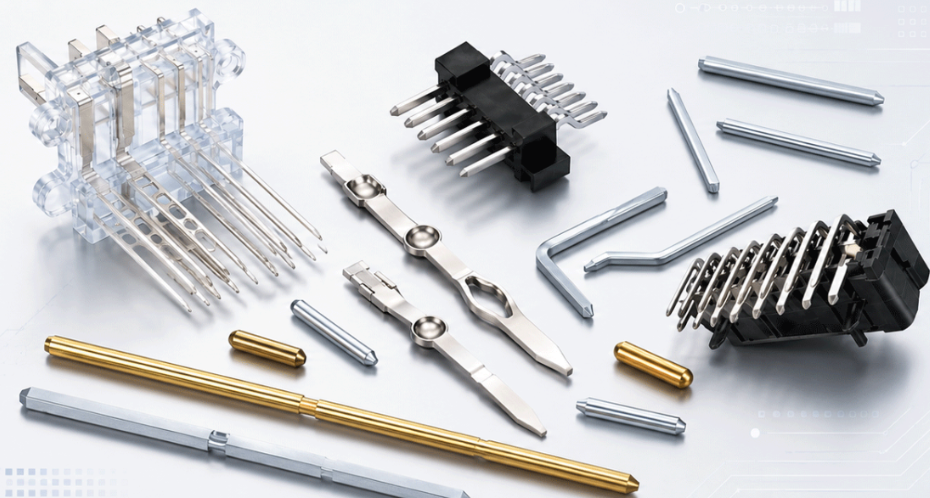
Matsuda (Thailand) Co., Ltd. ผลิตขั้วต่อและพินคอนเนคเตอร์ด้วยกระบวนการขึ้นรูปหัว (Header Forming) และทำอัตราการใช้วัสดุได้มากกว่า 99% รองรับลวดกลม Φ0.09~2.5mm และลวดสี่เหลี่ยม □0.09~2.5mm พร้อมผลิตขั้วต่อและพินจำนวนมากจากวัสดุหลากหลายประเภท เช่น ทองเหลือง โลหะผสมทองแดง ฟอสเฟอร์บรอนซ์ และสเตนเลส
ในหน้านี้ เราจะแนะนำหลักการของกระบวนการขึ้นรูปหัว ความแตกต่างจากกระบวนการปั๊มและการตัดเฉือน อัตราการใช้วัสดุ ขนาดลวด วัสดุ และการชุบที่รองรับ รวมถึงความเร็วในการผลิต
สารบัญ
- กระบวนการขึ้นรูปหัวคืออะไร
- ความแตกต่างจากกระบวนการปั๊มและการตัดเฉือน
- อัตราการใช้วัสดุมากกว่า 99%
- ขนาดลวดและวัสดุที่รองรับ
- รองรับวัสดุชุบล่วงหน้า
- รองรับการผลิต 100~500 ครั้งต่อนาที
- การปรับรูปทรงให้เหมาะกับกระบวนการขึ้นรูปหัว
- คำถามที่พบบ่อย
■ กระบวนการขึ้นรูปหัวคืออะไร
กระบวนการขึ้นรูปหัว (Header Forming) คือวิธีการผลิตที่ใช้แรงดันสูงกับลวดวัสดุ และทำให้วัสดุเปลี่ยนรูปด้วยแม่พิมพ์ หรือเรียกอีกอย่างว่าการขึ้นรูปเย็น (Cold Heading) โดยไม่ได้ตัดเนื้อวัสดุออกเพื่อสร้างรูปทรง แต่ใช้การเปลี่ยนรูปของวัสดุเองเพื่อขึ้นรูปเป็นรูปทรงที่ต้องการ
การขึ้นรูปลวดภายในแม่พิมพ์ทำให้สามารถผลิตขั้วต่อและพินที่มีทั้งรูปทรงตรง เทเปอร์ ขั้น ริบ และน็อตช์ได้
เนื่องจากสามารถขึ้นรูปโดยใช้วัสดุให้กลายเป็นชิ้นงานได้มากที่สุด จึงสามารถผลิตจำนวนมากพร้อมลดการสูญเสียวัสดุ ซึ่งเป็นหนึ่งในจุดเด่นสำคัญของกระบวนการขึ้นรูปหัว
■ ความแตกต่างจากกระบวนการปั๊มและการตัดเฉือน
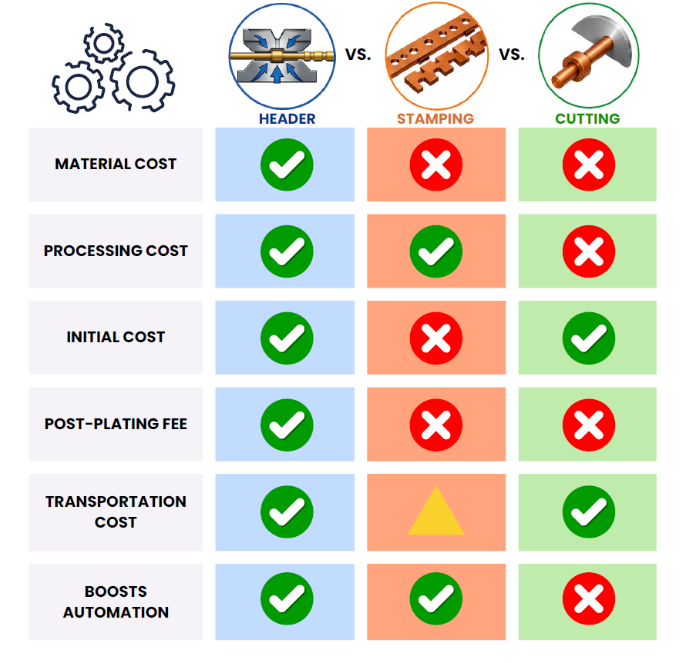
การผลิตขั้วต่อและพินคอนเนคเตอร์มีหลายวิธี เช่น กระบวนการขึ้นรูปหัว กระบวนการปั๊ม และกระบวนการตัดเฉือน โดยแต่ละวิธีมีทั้งวิธีสร้างรูปทรงและวิธีใช้วัสดุที่แตกต่างกัน
กระบวนการตัดเฉือน (Machining) คือการตัดส่วนที่ไม่จำเป็นของวัสดุออกเพื่อให้ได้รูปทรงที่ต้องการ ในระหว่างการผลิตจะเกิดเศษตัด ดังนั้นวัสดุที่ป้อนเข้าไปจึงไม่ได้กลายเป็นผลิตภัณฑ์ทั้งหมด
กระบวนการปั๊ม (Press Forming) ใช้แม่พิมพ์ในการตัดหรือดัดวัสดุเพื่อสร้างรูปทรง ทั้งนี้ อาจเกิดเศษวัสดุรอบชิ้นงานได้ ขึ้นอยู่กับรูปทรงผลิตภัณฑ์และวิธีจัดวางวัสดุ
ในทางกลับกัน กระบวนการขึ้นรูปหัว (Header Forming) จะทำให้ลวดวัสดุเปลี่ยนรูปภายในแม่พิมพ์เพื่อสร้างรูปทรง จึงไม่จำเป็นต้องตัดเนื้อวัสดุออกจำนวนมากหรือตัดวัสดุรอบชิ้นงานออก ทำให้สามารถนำวัสดุที่ป้อนเข้าไปใช้เป็นผลิตภัณฑ์ได้ในสัดส่วนสูง
วิธีการผลิต | วิธีขึ้นรูปหลัก | วิธีใช้วัสดุ |
กระบวนการขึ้นรูปหัว | ทำให้ลวดวัสดุเปลี่ยนรูปภายในแม่พิมพ์ | สร้างรูปทรงด้วยการทำให้วัสดุเปลี่ยนรูป |
กระบวนการปั๊ม | ตัด・ดัดวัสดุเพื่อขึ้นรูป | อาจเกิดเศษวัสดุรอบชิ้นงานตามรูปทรง |
กระบวนการตัดเฉือน | ตัดส่วนที่ไม่จำเป็นออกเพื่อขึ้นรูป | เกิดเศษตัด |
ความแตกต่างของวิธีใช้วัสดุนี้เป็นปัจจัยที่ทำให้กระบวนการขึ้นรูปหัวมีอัตราการใช้วัสดุสูง
■ อัตราการใช้วัสดุมากกว่า 99%
Matsuda (Thailand) ทำอัตราการใช้วัสดุได้มากกว่า 99% ด้วยกระบวนการขึ้นรูปหัว (Header Forming)
สำหรับชิ้นส่วนที่ผลิตจำนวนมาก เช่น ขั้วต่อและพินคอนเนคเตอร์ แม้ว่าการสูญเสียวัสดุต่อชิ้นจะมีเพียงเล็กน้อย แต่เมื่อจำนวนการผลิตเพิ่มขึ้น ผลกระทบต่อปริมาณวัสดุที่ใช้ทั้งหมดก็จะเพิ่มขึ้นตามไปด้วย
กระบวนการขึ้นรูปหัวสามารถนำลวดวัสดุส่วนใหญ่ที่ป้อนเข้าไปมาใช้เป็นผลิตภัณฑ์ได้ จึงสามารถผลิตจำนวนมากพร้อมลดการสูญเสียวัสดุ สำหรับขั้วต่อและพินที่ปัจจุบันผลิตด้วยกระบวนการปั๊มหรือการตัดเฉือน ก็มีความเป็นไปได้ที่จะปรับปรุงอัตราการใช้วัสดุด้วยการเปลี่ยนกรรมวิธีมาเป็นกระบวนการขึ้นรูปหัว
■ ขนาดลวดและวัสดุที่รองรับ
Matsuda (Thailand) รองรับทั้งลวดกลมและลวดสี่เหลี่ยม
ขนาดลวด:ลวดกลม Φ0.09~2.5mm / ลวดสี่เหลี่ยม □0.09~2.5mm
วัสดุที่รองรับ:
- ทองเหลือง
- โลหะผสมทองแดง
- ฟอสเฟอร์บรอนซ์
- สเตนเลส
- Kovar
- โลหะผสมนิกเกิล-เหล็ก
ความเป็นไปได้ในการผลิตและเงื่อนไขการผลิตจะตรวจสอบจากแบบ โดยพิจารณาจากรูปทรง ขนาด วัสดุ และข้อกำหนดการชุบของผลิตภัณฑ์
■ รองรับวัสดุชุบล่วงหน้า
สำหรับข้อกำหนดการชุบ รองรับดีบุก ทอง และเงิน เป็นต้น นอกจากนี้ยังสามารถใช้ลวดที่ผ่านการชุบล่วงหน้าในการขึ้นรูปหัวได้
การใช้วัสดุชุบล่วงหน้าทำให้ ในบางข้อกำหนด สามารถตัดขั้นตอนการชุบหลังการขึ้นรูปออกได้ ประโยชน์ของกระบวนการขึ้นรูปหัวจึงไม่ได้มีเพียงเรื่องอัตราการใช้วัสดุ แต่ยังสามารถทบทวนวิธีการผลิตโดยรวมถึงกระบวนการหลังการผลิตได้ด้วย
■ รองรับการผลิต 100~500 ครั้งต่อนาที
กระบวนการขึ้นรูปหัวของ Matsuda สามารถผลิตได้ประมาณ 100 ครั้งต่อนาที ขึ้นอยู่กับผลิตภัณฑ์ และสำหรับผลิตภัณฑ์ที่ผลิตได้เร็ว สามารถทำได้ประมาณ 400~500 ครั้งต่อนาที
เนื่องจากเป็นการขึ้นรูปภายในแม่พิมพ์โดยป้อนลวดวัสดุอย่างต่อเนื่อง จึงเป็นวิธีการผลิตที่เหมาะกับการผลิตขั้วต่อและพินคอนเนคเตอร์จำนวนมาก ทั้งอัตราการใช้วัสดุที่สูงและความเร็วในการผลิตรองรับการผลิตขั้วต่อและพินคอนเนคเตอร์จำนวนมากได้
■ การปรับรูปทรงให้เหมาะกับกระบวนการขึ้นรูปหัว
สำหรับขั้วต่อและพินที่ปัจจุบันผลิตด้วยกระบวนการปั๊มหรือการตัดเฉือน ก็สามารถพิจารณาเปลี่ยนกรรมวิธีมาเป็นกระบวนการขึ้นรูปหัวได้
อย่างไรก็ตาม จุดสำคัญคือไม่ใช่การนำรูปทรงที่ออกแบบบนพื้นฐานของกระบวนการปั๊มหรือการตัดเฉือนมาใช้กับกระบวนการขึ้นรูปหัวโดยตรง แต่ควรพิจารณาปรับรูปทรงให้สามารถใช้ประโยชน์จากลักษณะเด่นของกระบวนการขึ้นรูปหัวได้
Matsuda (Thailand) ตรวจสอบแบบเดิมและเสนอการปรับรูปทรงให้เหมาะกับกระบวนการขึ้นรูปหัว โดยนำรูปทรง เช่น เทเปอร์หรือริบ มาประกอบในการออกแบบ
หากต้องการทบทวนวิธีการผลิตทั้งในด้านการลดการสูญเสียวัสดุ ขั้นตอนการชุบ และกระบวนการหลังการผลิต สามารถปรึกษาเราได้ตั้งแต่ขั้นตอนแบบ
■ คำถามที่พบบ่อย
Q1:กระบวนการขึ้นรูปหัวคืออะไร?
A1:เป็นวิธีการผลิตที่ใช้แรงดันสูงกับลวดวัสดุ และทำให้วัสดุเปลี่ยนรูปภายในแม่พิมพ์เพื่อขึ้นรูปเป็นรูปทรงที่ต้องการ เนื่องจากสามารถขึ้นรูปได้โดยไม่ต้องตัดเนื้อวัสดุออกจำนวนมาก จึงช่วยลดการสูญเสียวัสดุได้ง่าย
Q2:อัตราการใช้วัสดุอยู่ที่เท่าไร?
A2:Matsuda (Thailand) ทำอัตราการใช้วัสดุได้มากกว่า 99% ด้วยกระบวนการขึ้นรูปหัว
Q3:รองรับวัสดุประเภทใดบ้าง?
A3:รองรับทองเหลือง โลหะผสมทองแดง ฟอสเฟอร์บรอนซ์ สเตนเลส Kovar และโลหะผสมนิกเกิล-เหล็ก
Q4:สามารถเปลี่ยนจากกระบวนการปั๊มหรือการตัดเฉือนมาเป็นกระบวนการขึ้นรูปหัวได้หรือไม่?
A4:สามารถพิจารณาได้ เราจะตรวจสอบแบบเดิมและเสนอการปรับรูปทรงสำหรับกระบวนการขึ้นรูปหัว โดยนำเทเปอร์ ริบ หรือรูปทรงอื่น ๆ มาใช้ตามความจำเป็น
Q5:ความเร็วในการผลิตอยู่ที่เท่าไร?
A5:ขึ้นอยู่กับผลิตภัณฑ์ โดยเริ่มตั้งแต่ประมาณ 100 ครั้งต่อนาที และสำหรับผลิตภัณฑ์ที่ผลิตได้เร็ว สามารถทำได้ประมาณ 400~500 ครั้งต่อนาที
※หากกำลังพิจารณาการขึ้นรูปหัวสำหรับขั้วต่อหรือพินคอนเนคเตอร์ในประเทศไทย หรือต้องการตรวจสอบว่าสามารถเปลี่ยนจากกระบวนการปั๊มหรือการตัดเฉือนในปัจจุบันมาเป็นกรรมวิธีนี้ได้หรือไม่ กรุณาติดต่อเรา
ข้อมูลบริษัท
เครื่องมือการขนส่ง / ชิ้นส่วนไฟฟ้าเครื่องมือการขนส่ง / อะไหล่อิเลคทรอนิกส์
เฮดเดอร์พิน / ชุดประกอบคอนเนคเตอร์ / ผลิตภัณฑ์ตีขึ้นรูปเย็น
Matsuda (Thailand) Co., Ltd. ดำเนินธุรกิจผลิตและจัดจำหน่ายชิ้นส่วนโลหะความเที่ยงตรงสูง โดยมีผลิตภัณฑ์หลัก ได้แก่ Connector Pin และ Header Pin ด้วยเทคโนโลยีและประสบการณ์ด้านการแปรรูปชิ้นส่วนความเที่ยงต ...
PICKUP
เทคโนโลยีและบริการ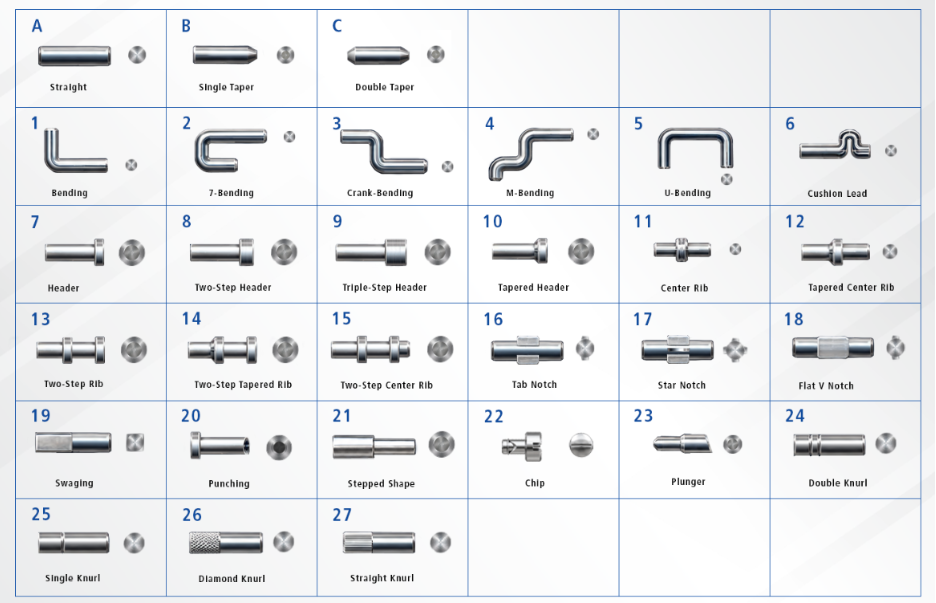
CONTACT
ติดต่อเรา