SERVICES
技術・サービス
【コネクタ端子・ピンのヘッダー加工】材料ロスを抑える冷間圧造|材料歩留まり99%以上の量産技術
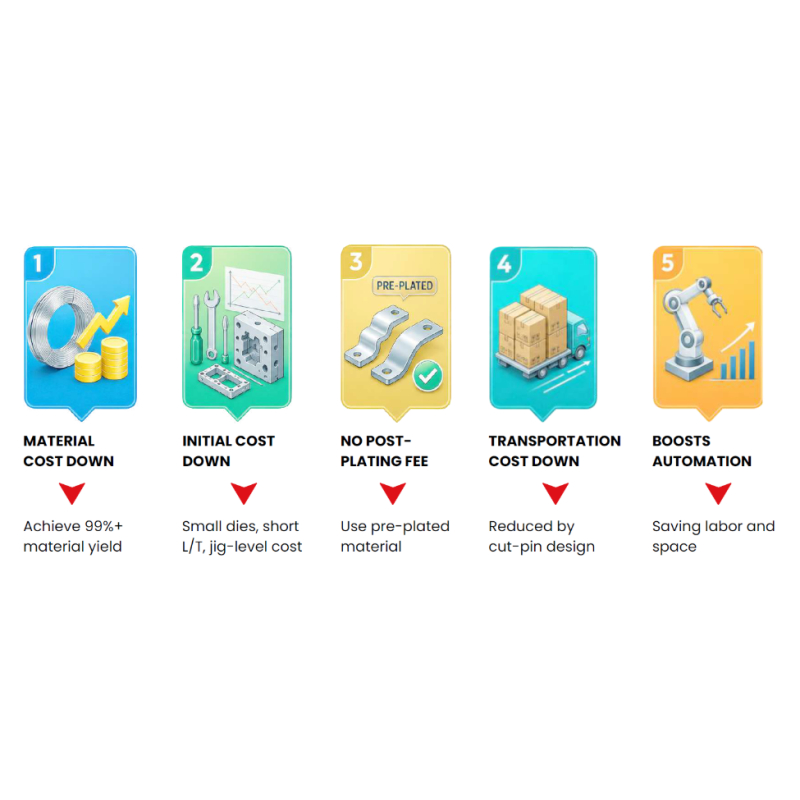
ヘッダー加工は、線材に高い圧力を加え、金型内で塑性変形させて目的の形状に成形する加工方法です。材料を削り取って形状を作る切削加工や、材料を打ち抜いて成形するプレス加工とは材料の使い方が異なり、材料ロスを抑えやすいことが大きな特長です。
Matsuda (Thailand) Co., Ltd.では、ヘッダー加工によるコネクタ端子・コネクタピンを生産し、99%以上の材料歩留まりを実現しています。丸線Φ0.09~2.5mm、角線□0.09~2.5mmに対応し、黄銅、銅合金、りん青銅、ステンレスなど、さまざまな材料から端子・ピンを量産しています。
このページでは、ヘッダー加工の仕組み、プレス加工・切削加工との違い、材料歩留まり、対応可能な線材サイズ・材質・めっき、加工速度について紹介します。
目次
- ヘッダー加工とは
- プレス加工・切削加工との違い
- 材料歩留まり99%以上を実現
- 対応可能な線材サイズ・材質
- 先めっき材にも対応
- 毎分100~500回の加工に対応
- ヘッダー加工に適した形状への変更
- よくある質問
■ ヘッダー加工とは
ヘッダー加工は、線材に高い圧力を加え、金型によって材料を塑性変形させる加工方法です。冷間圧造とも呼ばれ、材料を削って形を作るのではなく、材料そのものを変形させながら必要な形状を作ります。
線材を金型内で成形することで、ストレート形状をはじめ、テーパーや段差、リブ、ノッチなどを持つ端子・ピンの製造が可能です。
材料をできるだけ製品として活用しながら成形できるため、材料ロスを抑えながら量産できることがヘッダー加工の大きな特長です。
■ プレス加工・切削加工との違い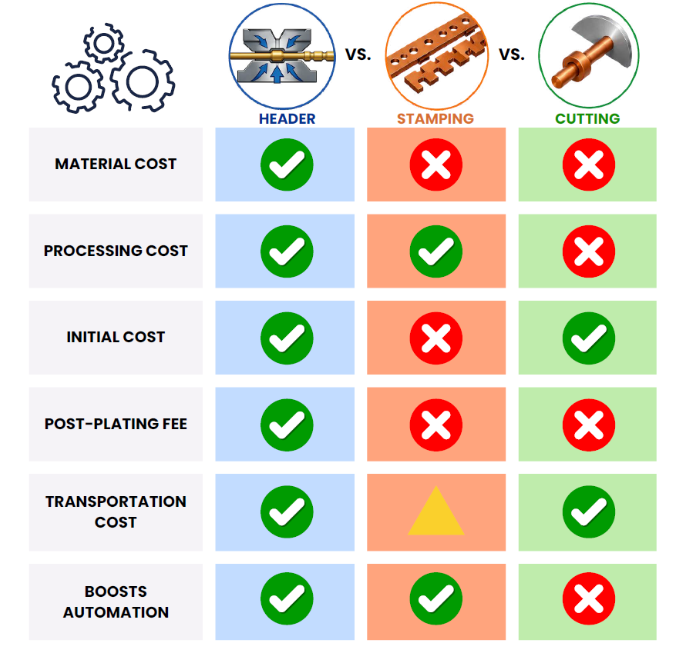
コネクタ端子・ピンの製造には、ヘッダー加工のほか、プレス加工や切削加工などがあります。それぞれ、形状を作る方法と材料の使い方が異なります。
切削加工は、材料の不要な部分を削り取って目的の形状に仕上げる加工方法です。加工時には切りくずが発生するため、投入した材料のすべてが製品になるわけではありません。
プレス加工は、材料を金型で打ち抜いたり曲げたりして形状を作ります。製品形状や材料の取り方によっては、製品の周囲にスクラップが発生します。
一方、ヘッダー加工は線材そのものを金型内で変形させて形状を作ります。材料を大きく削り取ったり、周囲を抜き落としたりする必要がないため、投入した材料を製品として利用しやすくなります。
加工方法 | 主な成形方法 | 材料の使い方 |
ヘッダー加工 | 線材を金型内で塑性変形 | 材料を変形させて形状を作る |
プレス加工 | 材料を打ち抜き・曲げて成形 | 形状によって周囲にスクラップが発生 |
切削加工 | 不要部分を削って成形 | 切りくずが発生 |
この材料の使い方の違いが、ヘッダー加工の高い材料歩留まりにつながっています。
■ 材料歩留まり99%以上を実現
Matsuda (Thailand)では、ヘッダー加工によって99%以上の材料歩留まりを実現しています。
コネクタ端子・ピンのような量産部品では、1個あたりの材料ロスが小さくても、生産数量が増えるほど使用材料全体への影響は大きくなります。
ヘッダー加工では、投入した線材の大部分を製品として使用できるため、材料ロスを抑えながら大量生産することができます。現在プレス加工や切削加工で製造している端子・ピンについても、ヘッダー加工へ工法転換することで材料歩留まりを改善できる可能性があります。
■ 対応可能な線材サイズ・材質
Matsuda (Thailand)では、丸線と角線の両方に対応しています。
線材サイズ:丸線 Φ0.09~2.5mm / 角線 □0.09~2.5mm
対応材質:
- 黄銅
- 銅合金
- りん青銅
- ステンレス
- コバール
- ニッケル鉄合金
対応可否や生産条件については、製品の形状、寸法、材質、めっき仕様などをもとに図面から確認します。
■ 先めっき材にも対応
めっき仕様は、錫、金、銀などに対応しています。また、あらかじめめっきを施した線材を使用してヘッダー加工することも可能です。
先めっき材を使用することで、仕様によっては成形後のめっき工程を省くことができます。材料歩留まりだけでなく、後工程まで含めて製造方法を見直せる点もヘッダー加工のメリットです。
■ 毎分100~500回の加工に対応
Matsudaのヘッダー加工では、製品に応じて毎分100回程度から、速いものでは毎分400~500回程度で加工しています。
線材を連続して供給しながら金型内で成形するため、コネクタ端子・ピンの量産にも適した加工方法です。高い材料歩留まりと加工速度の両面から、コネクタ端子・ピンの量産に対応しています。
■ ヘッダー加工に適した形状への変更
現在プレス加工や切削加工で製造している端子・ピンについても、ヘッダー加工への工法転換を検討できます。
ただし、プレス加工や切削加工を前提として設計された形状を、そのままヘッダー加工するのではなく、ヘッダー加工の特長を生かせる形状へ見直すことがポイントです。
Matsuda (Thailand)では既存図面を確認し、テーパーやリブなどを取り入れながら、ヘッダー加工に適した形状への変更を提案しています。
材料ロスの削減だけでなく、めっき工程や後工程も含めて製造方法を見直したい場合は、図面段階からご相談いただけます。
■ よくある質問
Q1:ヘッダー加工とは何ですか?
A1:線材に高い圧力を加え、金型内で材料を塑性変形させて必要な形状に成形する加工方法です。材料を大きく削り取らずに成形できるため、材料ロスを抑えやすいことが特長です。
Q2:材料歩留まりはどのくらいですか?
A2:Matsuda (Thailand)では、ヘッダー加工によって99%以上の材料歩留まりを実現しています。
Q3:どのような材質に対応していますか?
A3:黄銅、銅合金、りん青銅、ステンレス、コバール、ニッケル鉄合金に対応しています。
Q4:プレス加工や切削加工からヘッダー加工へ変更できますか?
A4:検討可能です。既存図面を確認し、必要に応じてテーパーやリブなどを取り入れたヘッダー加工向けの形状変更を提案します。
Q5:加工速度はどのくらいですか?
A5:製品に応じて毎分100回程度から、速いものでは毎分400~500回程度で加工しています。
※タイでコネクタ端子・コネクタピンのヘッダー加工をご検討の方や、現在のプレス加工・切削加工から工法転換できるか確認したい方は、お気軽にお問い合わせください。
会社情報
Matsuda (Thailand) Co., Ltd.は、コネクターピン・ヘッダーピンを中心とした精密金属部品の製造・供給を行っています。 日本で培ってきた精密加工の技術と経験をベースに、タイをASEANにおけるものづくりの拠点として、お客様のさまざまなニーズにお応えしています。 製品の形状、材質、数量、品質要求など、条件によって最適な製造方法は異なります。 私たちは「何をつくるか」だけではなく ...
PICKUP
技術・サービス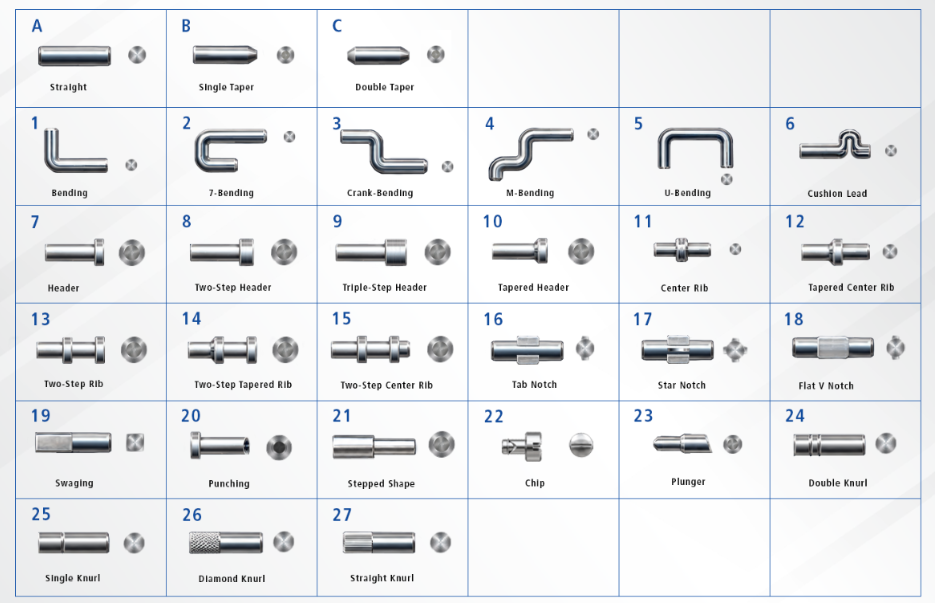
CONTACT
お問い合わせ