小物部品加工で美しい仕上げ面を得るための旋削インサートの選定方法
🌟 Key Takeaways• 高ポジすくい角のインサートは切削抵抗と振動を低減し、小物部品加工に適する
• 解析されたチップブレーカー形状により切りくずを短くし、仕上げ面への傷を防止できる
• 滑り性の高いコーティングは、特にステンレス加工で BUE の発生を抑制する
• 小径ワークには鋭く高精度な切れ刃が必須である
• FSF / FSF-P は、切削抵抗低減とチップコントロールに優れた代表的なインサートである
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
医療部品、時計部品、電子機器部品、あるいは Swiss-type CNC で加工される小物部品などの旋削では、美しい仕上げ面と良好なバリコントロールが求められ、低送りでも安定した切削が必要となる。不適切なインサートを選定すると、切りくずの絡まり、切れ刃の振動、過大なバリなどが発生し、ワーク品質が大きく低下してしまう。
________________________________________
1) 高ポジすくい角は切削抵抗と振動を低減する
高いすくい角を持つインサートはせん断抵抗を下げ、小径ワークをスムーズに切削できるとともに、仕上げ面不良の主因である振動を抑制する。FSF / FSF-P は高い逃げ・すくい形状を採用し、細かく安定した仕上げ面を得やすい。
2) チップコントロールに優れたチップブレーカー
マイクロターニングでは、長い切りくずや絡まりが発生しやすく、ワークへの衝突や工具振動の原因となる。
FSF に採用されているような多段形状のチップブレーカーは、切りくずを短く分断し、うまく拡散させることで、切削を妨げない。
3) BUE を抑えるコーティング
ステンレスや高合金材は BUE(刃先への溶着)が発生しやすく、仕上げ面が荒れやすい。
FSF-P のような滑り性の高いコーティングインサートを使用することで、切りくずの付着を抑え、仕上げ面の向上と工具寿命の延長につながる。
4) 切れ刃は鋭く高精度であること
小物部品加工では送りが低いため、わずかな刃先の鈍りや欠陥でもすぐに仕上げ面に現れる。安定した品質を得るには、高精度に研磨された Ground Insert を選定することが望ましい。
________________________________________
Practical Checklist — 小物部品向けインサート選定のポイント
✔ 切削抵抗を低くするため、20°–25° の高ポジすくい角を選ぶ
✔ 0.02–0.08 mm/rev の低送り向け精密チップブレーカーを使用する
✔ ステンレス旋削では、BUE 低減のためコーティンググレードを推奨
✔ 安定したワーク品質が必要な場合は、高精度インサートを使用する
✔ Swiss-type 加工では、マイクロターニング専用設計のインサートを選定する
✔ 連続切削では、発熱を抑えられる切れ刃形状を優先して選ぶ
________________________________________
Example & Misconceptions
使用例
一般汎用インサートからポジ形状の FSF インサートへ切り替えて SUS304 を旋削したところ、切りくずが短くなり、主軸回転数を上げることなく仕上げ面が向上した。これは、切削抵抗が低減され、チップコントロールが改善されたためである。
よくある誤解
• 「小物部品なら、刃先さえ鋭ければどんなインサートでも良い」
→ 実際には、わずかな振動でも仕上げ面に直結するため、形状と剛性も重要である。
• 「送りを小さくすれば、切りくずは必ず短くなる」
→ 実際には、送りが低いほど切りくずが長くなる場合もあり、専用設計のチップブレーカーが必要となる。
________________________________________
📘 Summary
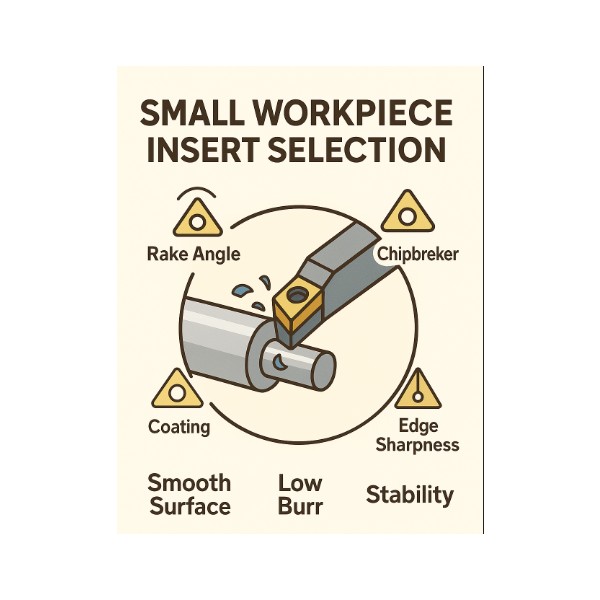
小物部品用インサートを選定する際は、すくい角、チップブレーカー形状、刃先の鋭さ、コーティングを総合的に考慮する必要がある。適切に選定すれば、滑らかな仕上げ面、バリの低減、振動の抑制、および旋削プロセス全体の安定性向上につながる。
📥 CTA
実際の加工への適用を深く理解するために、切削工具の専門家である MMC Hardmetal (Thailand) Co., Ltd. は、関連する Core Content の参照やテクニカル部門への直接相談を推奨している。
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
❓ FAQ
Q: なぜ小物部品加工では高ポジすくい角が必要なのですか?
A: 切削抵抗と振動を最小限に抑えることで、仕上げ面品質に直接好影響を与えるためである。
Q: チップブレーカーは仕上げ面にどのような影響がありますか?
A: 切りくずの長さと排出方向を制御し、ワークへの衝突を防ぐことで、傷やムラの発生を抑える。
Q: ステンレス旋削にコーティングインサートは必要ですか?
A: 推奨される。BUE の発生を抑え、仕上げ面の悪化を防ぐためである。
________________________________________
📚 Glossary (Key Terms)
• Positive Rake(ポジすくい角):切削抵抗を低減するすくい角
• Chip Breaker:切りくずを短く制御し、仕上げ面への影響を抑える溝形状
• BUE(Built-Up Edge):刃先に堆積・溶着した切りくず
• Ground Insert:高精度研磨により仕上げられたインサート
• Micro-Turning:低送りで行う小物部品の旋削加工
________________________________________
📖 Reference
Technical Cutting Test Report – MMC Hardmetal (Thailand) Technical Center (N/A). — Internal Validation
ISO Turning Tool Geometry Standard — ISO (N/A). — External Verification
________________________________________
🔗 Cluster Internal Link
• Core Content: https://prime.nc-net.com/92663/ja/product_others/detail_goods/26292
• Advance Knowledge: https://prime.nc-net.com/92663/ja/product_others/detail_goods/27652
________________________________________
🔒 Trust
本内容は MMC Hardmetal (Thailand) Co., Ltd. による学術情報の確認を経て掲載されている。
________________________________________
#SmallPartsMachining #小物部品加工 #旋削インサート #ChipBreaker #PositiveRake
#MicroTurning #SwissTypeCNC #CuttingTools #StainlessMachining #MachiningKnowledge
📆 Updated: 2025-12-08