KNOWLEDGE
ナレッジ
技術・サービス
【段付き穴の位置精度が出ない】掴み替えが精度を崩す仕組みと対策
2026-09-25
段付き穴では、それぞれの穴径が図面どおりに仕上がっていても、段ごとの位置関係がずれると要求精度を満たせません。
こうした位置ずれを考えるうえで重要なのは、工程数そのものではなく、加工途中でワークを掴み替え、加工基準を取り直しているかどうかです。同一チャッキング内であれば、複数の工具を使用しても同じ基準位置を維持したまま加工できます。
そのため、位置精度が安定しないときは、完成後の穴径だけを見るのではなく、各段をどの基準から加工しているか、途中でワークの保持状態が変わっていないかまで確認する必要があります。
本記事では、段付き穴の位置精度が安定しない原因を工程数と掴み替えの違いから整理し、同一チャッキングで加工する考え方や、特殊工具による工程集約について解説します。
目次
- 穴径が合っていても段ごとの位置精度は別に確認する
- 位置精度を左右するのは工程数ではなく掴み替え
- 特殊工具で3工程を1工程に集約する
- 特殊工具の採用は費用対効果で判断する
- 図面と現行工程から加工方法を検討
- FAQ
■ 穴径が合っていても段ごとの位置精度は別に確認する
段付き穴は、径や深さの異なる複数の穴形状で構成されています。そのため、精度を確認するときは、それぞれの穴径だけでなく、各段の位置関係も確認する必要があります。
例えば、各段の穴径がそれぞれ要求寸法に入っていても、中心位置にずれがあれば、段付き穴全体として求められる位置精度を満たせません。
このとき、完成品の測定結果だけを見ても、どの加工で位置関係が崩れたのかまでは判断できません。
そこで確認するのが、各段をどの工具で加工しているか、どこを基準として加工しているか、途中でワークを取り外しているかといった加工工程です。
穴径の測定結果だけではなく、図面上で位置関係が要求されている箇所と、実際の加工工程を照らし合わせることで、見直すべき工程を絞り込めます。
■ 位置精度を左右するのは工程数ではなく掴み替え
標準工具で段付き穴を加工する場合は、径や深さの異なる各段に合わせて、複数の工具を使い分けながら順番に加工します。
ここで、工具を交換することと、ワークを掴み替えることは別です。3段の段付き穴を3本の工具で加工しても、ワークをチャックしたまま工具だけを交換すれば、同じ基準位置を維持したまま加工を続けられます。
一方、加工途中でワークを取り外して掴み直すと、再度位置決めが必要になります。その際に生じる基準位置の差が、各段の位置関係に影響します。
そのため、段付き穴の位置精度を安定させるには、単純に工程数を減らすのではなく、位置関係を維持したい加工をどこまで同一チャッキング内で完結できるかを考えることが重要です。
現在の工程に掴み替えがある場合は、使用する設備や加工順序を見直し、同じ保持状態のまま加工できる範囲を広げられないかを検討します。さらに、複数の段形状を1本の工具で加工できる形状であれば、特殊工具による工程集約も選択肢になります。
■ 特殊工具で3工程を1工程に集約する
KYOWA NTでは、段付き穴の形状や加工条件に応じて、標準工具だけでなく特殊工具を取り入れた加工方法も検討しています。
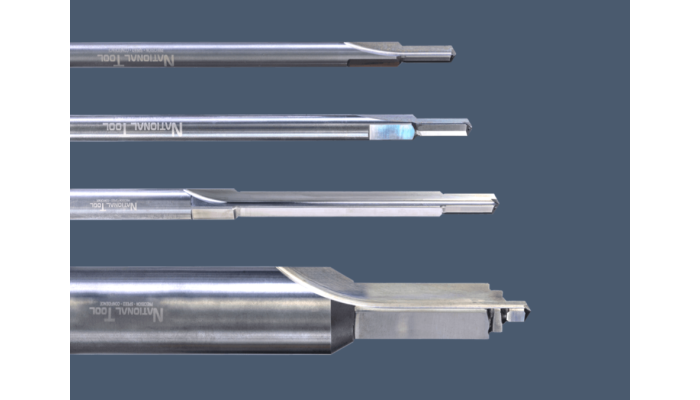
実際に、標準工具で3工程に分けていた段付き穴に対し、その形状に合わせた特殊工具を使用することで、3工程を1工程に集約した事例があります。段ごとに工具を使い分けるのではなく、1本の特殊工具で複数の段形状を加工する方法です。
従来の工程で掴み替えや再位置決めを行っていた場合、1工程に集約することでそれらをなくし、複数の段形状を同じ基準位置のまま加工できます。これにより、工程間で位置ずれが生じる要因を減らせます。また、工程ごとの工具交換もなくなるため、加工時間の短縮にもつながります。
特殊工具の設計・製作には、日本のグループ会社National Toolが持つノウハウを活用しています。KYOWA NTでは、こうした特殊工具をタイ工場の加工設備に組み込み、部品形状に応じた加工工程に活用しています。
■ 特殊工具の採用は費用対効果で判断する
特殊工具は部品形状に合わせて専用に設計・製作するため、工具製作費がかかります。そのため、工程を集約できるという理由だけで採用するものではありません。
採用時には、生産数量、集約できる工程数、短縮できる加工時間、要求精度、工具製作費などを確認します。
生産数量が多く、1個あたりの加工時間を短縮できる部品では、工具製作費を生産数量に分散しやすくなります。一方、標準工具でも同一チャッキング内で要求精度と生産性を確保できる場合や、工程集約による加工時間の短縮効果が小さい場合は、標準工具による加工を選択します。
「何個以上なら特殊工具」と一律に決めるのではなく、加工工程と生産条件をもとに費用対効果を判断します。
■ 図面と現行工程から加工方法を検討
KYOWA NT (THAILAND)では、段付き穴の位置精度に課題がある部品について、図面と現在の加工工程を確認したうえで加工方法を検討します。
CNC自動旋盤、NC旋盤、マシニングセンターなどの設備を踏まえ、加工基準やワークの保持方法、加工順序を確認し、現在の工程をそのまま踏襲するのではなく、ワークに適した工程構成を検討します。
「穴径は図面どおりなのに段ごとの位置が安定しない」「位置ずれがどの工程で生じているのか分からない」「掴み替えを減らせる加工方法を検討したい」といった課題がある場合は、まず図面をご共有ください。
生産数量、要求精度、現在の加工工程が分かる資料があれば、それらも確認し、標準工具による工程の見直しから特殊工具による工程集約まで含めて加工方法をご提案します。
■ FAQ
Q1:図面だけでも加工方法を相談できますか?
A1 : はい。図面や仕様から加工方法を検討できます。生産数量や要求精度、現在の加工工程が分かれば、あわせてご共有ください。現行工程が分からない場合でもご相談いただけます。
Q2:特殊工具を使うことを前提に相談する必要がありますか?
A2 : いいえ。標準工具による加工を含めて検討します。標準工具で要求精度と生産性を確保できるのであれば、特殊工具を使用しない工程を選択します。
Q3:タイ工場にはどのような加工設備がありますか?
A3 : CNC自動旋盤61台、NC旋盤19台、マシニングセンター27台を保有しています。部品形状や加工内容に応じて、使用する設備と工程を検討します。
Q4:問い合わせ時にはどのような情報が必要ですか?
A4 : 図面、生産数量、要求精度をご共有ください。現在の加工工程、使用設備、位置精度で問題になっている箇所などが分かれば、それらもあわせて確認します。
※詳しい情報をご希望の場合は、下記お問い合わせフォームよりお問い合わせください。
会社情報
Kyowa NT (Thailand) Co., Ltd.は、タイ・アユタヤ(ロジャナ工業団地)の日系精密切削加工メーカーです。NC自動旋盤・マシニングセンターによる精密加工・仕上げを行い、自動車部品を中心に幅広い機械加工部品を量産しています。 最大の強みは「難削材の加工」。他社で断られた加工、複合・複雑形状の加工こそ、ぜひ弊社にご相談ください。IATF16949:2016/ISO9001:201 ...
PICKUP
技術・サービス
CONTACT
お問い合わせ