生産財
絞り込み
カテゴリで絞る
16 件
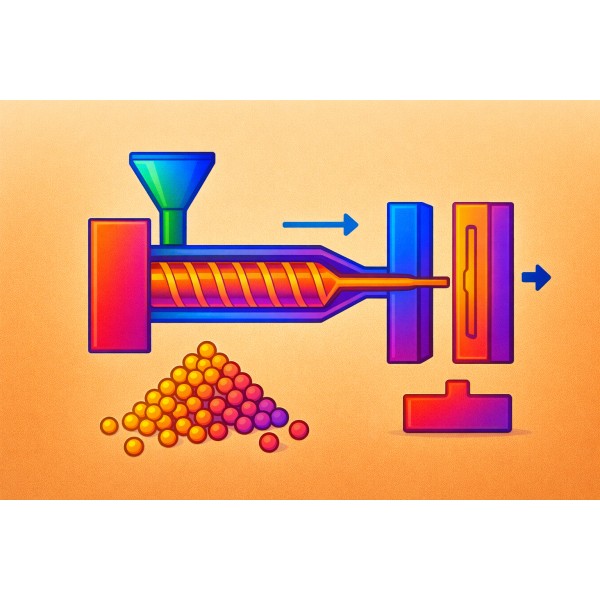
プラスチック射出成形の歴史と進化
Key Takeaways• 射出成形プロセスは1872年の発明以来、150年以上にわたり発展してきた。 • ベークライト、ポリスチレン、ナイロンなど新素材の登場が20世紀の産業拡大を後押しした。 • 1946年のスクリュー式射出成形機は溶融制御と品質を大きく向上させた。 • 1980年代以降、オートメーション・CNC・Injection Molding 4.0 により精度と効率が向上した。 • 今後はサステナビリティ、バイオ素材、リサイクル材、リアルタイム制御が主要トレンドとなる。 射出成形プロセス(Injection Molding Process)は、現代の製造業において最も重要な技術の ...
エンジニアリングプラスチックの基礎と選定ガイド
Key Takeaways• エンジニアリングプラスチックは、高強度・耐熱性・耐薬品性・寸法安定性を備え、金属代替として幅広く使用される。• 各材料には特徴があり、PBT は耐熱性、POM は低摩擦、LCP は高精度、PC と PMMA は透明性に優れる。• 材料選定は、荷重、温度、薬品、摩擦、透明性、精度など、使用条件に基づいて行う必要がある。• 成形時は吸湿、金型摩耗、温度・圧力・冷却管理などのリスクを把握することが重要。• 適切な材料と条件設定により、品質向上・不良低減・コスト削減が可能となる。エンジニアリングプラスチックは、高い強度と安定性を持つことから現代の製造業で重要な役割を担う材 ...
プラスチック射出成形でよくある問題とその対処法
Key Takeaways• 射出成形で頻発する不良は、フローマーク、エアトラップ/ボイド、ワーページ、バーンマーク、ショートショットの5つが代表的である。• 多くの問題は、温度・射出速度・圧力・ガス抜き・流路設計の不適切さに起因する。• 射出速度、樹脂温度、Pack/Hold Pressure などの条件調整により、不良を大幅に削減できる。• 肉厚不均一やガス抜き不足などの構造的問題は、金型設計レベルでの改善が必要。• 不良の症状・原因・対策を体系的に理解することで、生産効率向上と金型寿命の延長が可能となる。射出成形では、フローマーク、エアトラップ、ワーページ、バーンマーク、ショートショット ...
熱可塑性樹脂と熱硬化性樹脂の違い
Key Takeaways• 熱可塑性樹脂と熱硬化性樹脂は、構造・成形挙動・用途が大きく異なる。• 熱可塑性樹脂は「再溶融・再成形」が可能で、大量生産やリサイクルに適している。• 熱硬化性樹脂は硬化後に再溶融できず、恒久的な三次元構造を持つため、高耐熱・高耐薬品性を発揮する。• 適切な樹脂選定により、試作の無駄や製造コストの増大を防ぎ、品質向上につながる。• それぞれの長所・短所を理解することで、用途に応じた最適な材料選定が可能となる。熱可塑性樹脂と熱硬化性樹脂は多くの製造分野で使用されているが、加熱に対する挙動が根本的に異なる。誤った材料選定は、変形・不良・コスト増につながる可能性がある。本 ...
自動車部品製造に使われる射出成形
Key Takeaways• 射出成形プラスチックは、自動車部品の軽量化・コスト削減・高精度化に大きく貢献する。• 外装・内装・エンジンルームなど、広範囲の部品に適用でき、機能部品にも対応する。• 複雑形状を一体成形でき、部品点数や組立工程の削減が可能。• CAE シミュレーションにより樹脂流動、ゲート位置、冷却設計を最適化できる。• PP、PA、PBT、PC、ABS、ガラス繊維強化材など、多様な樹脂により用途別性能を実現できる。射出成形プラスチックは、現代の自動車製造において重要な役割を担っている。軽量化とコスト削減を実現しつつ、部品の寸法精度や機能性を高めることができるためである。外装や内 ...
射出成形金型の設計と保守の基本
Key Takeaways• 正しい金型設計は、製品品質・寸法精度・成形サイクル安定性・生産コストに直接影響する。• 金型材料や表面処理は、ガラス繊維強化樹脂など使用条件に合わせて選定する必要がある。• ゲート配置、ランナー設計、肉厚管理、冷却バランスなど、設計段階での予防策が不良削減に有効。• 予防保全中心のメンテナンスは、金型寿命の延長とダウンタイム削減に直結する。• CAE シミュレーションにより、流動挙動・収縮・潜在的な不良を事前に把握できる。射出成形金型は、連続生産を行う工場にとって極めて重要な資産である。高品質な成形品は、精度の高い金型設計と、安定したメンテナンスによって実現される ...
射出成形の最新動向と技術革新の現状
Key Takeaways• 射出成形技術は、高精度化・設計自由度の向上・高機能部品への対応へと進化している。• ガラス繊維・カーボン繊維強化材などの高性能樹脂や、2K/多材質成形、オーバーモールドが普及している。• 金型内センサー、AI、IoT、自己調整システムなどの高度制御技術により、不良削減と安定生産が実現。• バイオ樹脂やリサイクル材、オール電動射出成形機など、環境負荷低減とエネルギー効率化が進んでいる。• 市場競争力を維持するため、これらの動向理解は製造業にとって極めて重要である。射出成形は、現代の産業ニーズに合わせて急速に進化している。自動車、医療、電子機器といった分野では、高精度 ...
射出成形における材料選定と性能最適化のポイント
Key Takeaways• 適切な樹脂選定は、射出成形における品質・安定性・コスト効率に直結する。 • 樹脂選択の基準には、強度、寸法安定性、耐熱性、耐薬品性、表面仕上げ性が含まれる。 • ガラス繊維、カーボン繊維、難燃剤、UV吸収剤などの添加剤は、特定性能を向上させる。 • 成形条件は材料特性に合わせて設定する必要があり、とくに PBT や PA など高結晶性樹脂では冷却制御が重要。 • 温度・圧力・射出速度・冷却バランスを適切に制御することで、不良削減と工程安定性を高められる。 安定した高品質の射出成形を実現するには、用途に合った樹脂を選定し、その材料特性に合わせて成形条件を最適化するこ ...
溶融流動の科学:射出成形中のプラスチックの挙動を理解する
Key Takeaways• 溶融樹脂の流動挙動は、成形品の品質と成形安定性を決定する重要因子である。 • 分子構造や分子量は流動性に大きく影響する。 • 溶融樹脂は非ニュートン流体であり、せん断速度が上がるほど粘度が低下する「シアシニング」が起こる。 • 適切な温度制御は流動性を改善するが、過熱は材料劣化の原因になる。 • ファウンテンフローやゲート設計は、金型内の充填均一性に直接影響する。 射出成形における溶融樹脂の挙動を理解することは、製品品質を維持し安定した生産を行う上で必要不可欠である。流動挙動を正しく理解した工場は、成形条件を精密に設定でき、不良率削減、試作時間短縮、生産効率向上に ...
POMとPBTの違いと使い分け|自動車部品に最適な素材選び
Key Takeaways• POM は滑り性・低摩擦・耐摩耗性が求められる部品(ギア・機構部品)に最適。 • PBT は耐熱性・寸法精度・電気絶縁性が重要な用途(コネクタ・センサー)に適する。 • POM は油やアルカリに強いが、高温環境には不向き。PBT は 120~150°C の連続使用が可能で、UL難燃グレードも存在。 • 材料選定には、使用環境、形状、耐久性ニーズを総合的に考慮する必要がある。 • EV(電気自動車)時代では、耐熱性・難燃性・絶縁性の理由から PBT の需要が増加。一方、POM は軽量・低摩擦の機構部品として依然重要。 自動車産業では、部品が高温・湿度・振動・摩擦など ...
精密部品設計に適したエンプラ素材の選び方
Key Takeaways• 高精度部品向けエンジニアリングプラスチックの選定には、寸法安定性、吸湿性、耐熱性、成形精度の評価が不可欠。 • LCP は極めて低い熱膨張と優れた流動性を持ち、薄肉・微細形状の部品に最適。 • PPS は高耐熱性・低吸湿性を兼ね備え、過酷環境でも高い寸法精度を維持。 • PEI は連続耐熱性、電気絶縁性、固有の難燃性、透明性を備える多機能材料。 • 適切な材料選定には、使用温度、形状、許容差、湿度条件、絶縁・難燃要求、金型設計などの総合評価が必要。 高精度部品の設計においては、電子機器、自動車システム、医療機器、産業機械など、わずかな寸法のずれでも性能に大きく影響 ...
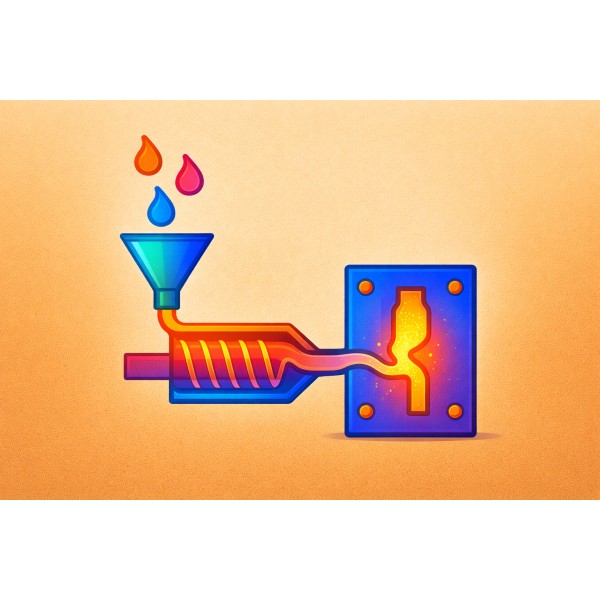
プラスチック射出成形の仕組みと工程をわかりやすく解説
Key Takeaways• 射出成形は、高精度・高速・大量生産に適したプラスチック成形プロセスである。 • プロセスは「溶融 → 射出 → 保圧 → 冷却 → 取出し」の5段階で構成される。 • 射出成形機はホッパー、スクリュー、射出ユニット、金型、型締めユニットで構成される。 • 射出速度・圧力、金型温度、溶融品質などのパラメータは、製品品質に直接影響を与える。 • 自動車、電子機器、医療機器、食品包装など、多様な産業で利用されている。 射出成形は、複雑な形状のプラスチック部品を高い品質で連続的に生産できる、非常に重要な製造技術である。高速なサイクルタイムと安定した品質により、大量生産に不 ...
インサート成形とは?金属と樹脂を一体化
Key Takeaways・ インサート成形は、金属やその他の硬質材料とプラスチックを一体化させ、強度と精度を向上させる成形プロセスである。 ・ 溶接・圧入・接着などの組立工程を不要にし、生産効率を高め、人為的ミスを削減できる。 ・ 自動車、電子機器、医療機器、産業部品など、耐久性と多機能性が求められる分野で幅広く活用されている。 ・ 成功の鍵は、インサートの清浄度、正確な金型設計、適切な樹脂選定、射出条件の最適化にある。 ・ 推奨樹脂は PA、PBT、PPS、PC などで、強度・耐熱性・金属との密着性に優れる。 インサート成形は、金属の強度・導電性と、プラスチックの軽量性・絶縁性・成形性とい ...
なぜ自動車業界では高精度金型が必要なのか?
Key Takeaways• 高精度金型は、自動車部品のスクラップ低減と生産安定化に大きく貢献する。 • ブレーキ、エアバッグ、ECU などの安全関連部品には、ミクロンレベルの精度が必須。 • 高精度金型は、ダウンタイム、リワーク、設備損傷を減らすことで、長期的なコスト削減につながる。 • IATF 16949 の厳格な品質管理・トレーサビリティ要件に対応するために不可欠。 自動車産業において、寸法精度は性能と安全性を左右する最重要要素である。車両には数千点に及ぶ部品が搭載され、それらが完璧に連動して機能しなければならない。ブレーキ、エアバッグ、電子制御ユニットなどの重要部品において、わずかな ...
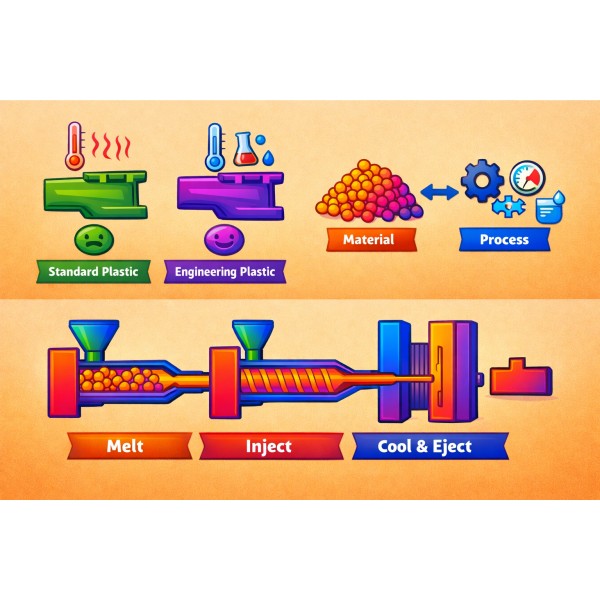
射出成形におけるエンジニアリングプラスチック|実際の使用条件に適した材料の選び方
Key Takeaways• エンジニアリングプラスチックは、汎用プラスチックよりも高い機械的特性、耐熱性、耐薬品性を有する。• 適切な材料選定により、反り、摩耗、短い使用寿命といった問題を低減できる。• 射出成形では、「材料・プロセス・金型」の組み合わせを総合的に検討する必要がある。• 高精度な設備と品質管理体制を備えた工場は、材料の性能を最大限に引き出すことができる。ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーエンジニアリングプラスチックは、汎用プラスチックよりも高い強度、耐久性、寸法安定性が求められる産業用途向けに設計された材料群である。プラスチック射出成形において、材 ...
高精度射出成形におけるエンジニアリングプラスチック|材料・プロセス・品質KPIをつなぐ
Key Takeaways• 射出成形における品質問題は、多くの場合「材料とプロセス」の不整合から発生する• エンジニアリングプラスチックの種類によって、反り・寸法公差・歩留まりなどのKPIが大きく左右される• 射出条件および金型条件を適切に管理することで、材料性能を最大限に引き出せる• 高度なQA体制と高精度設備を持つ工場は、自動車用途におけるリスクを低減できるーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー高度な工業用射出成形では、材料選定は単に「成形できるかどうか」にとどまりません。寸法公差、反り、不良率、長期的な部品安定性といったプロセスKPIと直接結び付けて検討する必要 ...
CONTACT
HAKKAI PRECISION (THAILAND) CO., LTD. (HAKKAI株式会社)のお問合せフォームです。お問い合わせ内容をご記⼊ください。
このサービスは、加⼯案件の相談や⾒積依頼を⽬的にしたものです。⾃社PRや営業活動には使⽤しないでください。送信内容について、受信者より苦情をいただいた場合、強制的に利⽤を停⽌する等の措置を講ずる場合があります。
ファイルは画像(jpeg, jpg, gif, png, pdf)と圧縮ファイル(zip, lzh)の拡張⼦のみ有効です。最⼤ファイルサイズ 10MB