SERVICES
技術・サービス
【タイで高周波焼入れ受託加工】シャフト・ギアなどの焼き割れ・歪み対策|試作から量産まで対応
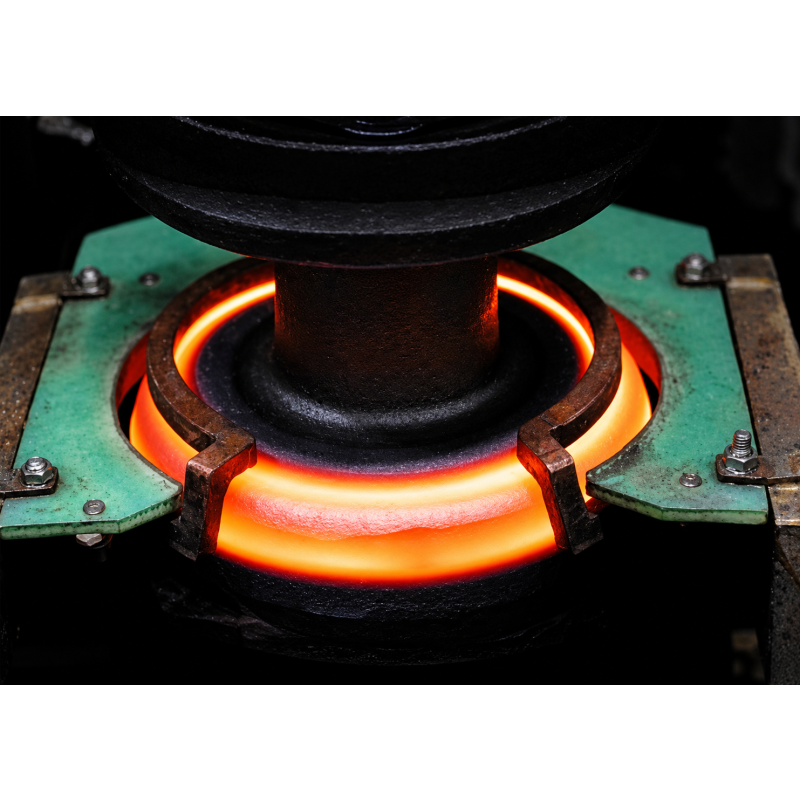
K.D. HEAT TECHNOLOGY (THAILAND) CO., LTD.は、タイでシャフト・ギアなどの高周波焼入れを受託しています。試作品1個から小ロット、量産まで、ワークの材質・形状・要求仕様に合わせて熱処理条件を設定します。
目次
- シャフト・ギア向け高周波焼入れ受託加工の対応範囲
- 材質・形状・要求硬度に合わせた加熱・冷却条件の設定
- 焼き割れ・歪み・硬度ばらつきへの原因分析と不具合対策
- 難加工・小ロットへの対応と品質管理体制
- よくある質問(FAQ)
■ シャフト・ギア向け高周波焼入れ受託加工の対応範囲
自動車部品や産業機械部品のシャフト、ギア、スプロケット、ピンなどでは、摩耗や疲労が生じやすい部位を選択的に硬化させながら、芯部の靭性を維持することが重要です。K.D. HEATでは、高周波焼入れによる表面硬化に対応しています。
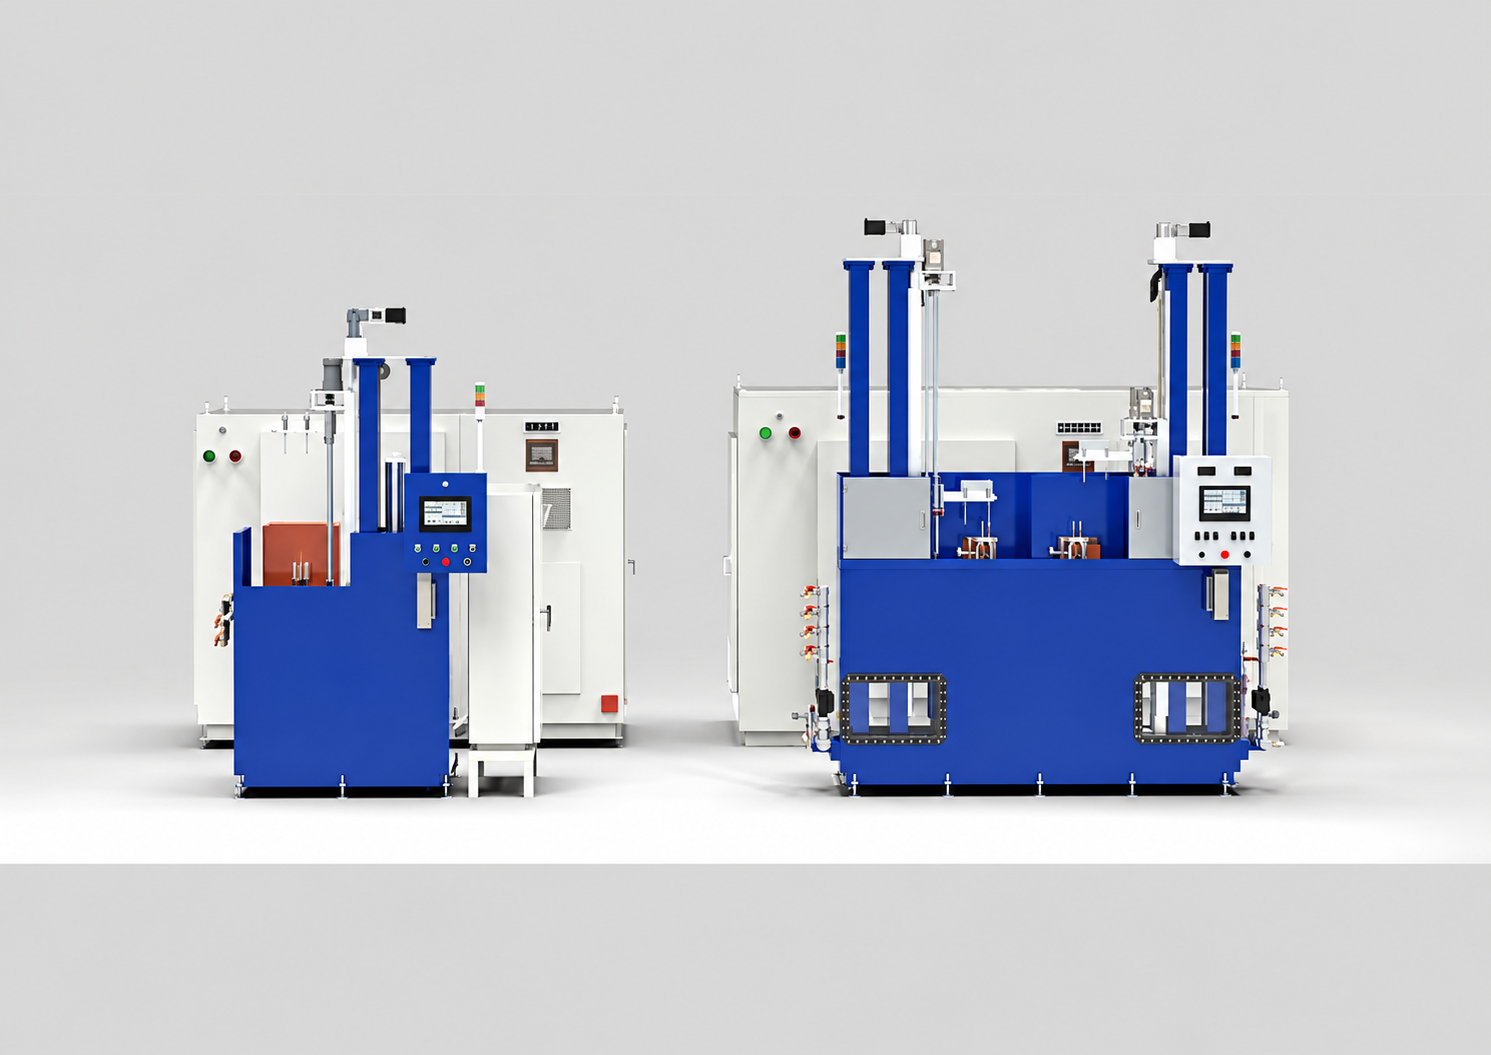
タイ国内には、ピントン工場(チョンブリ県)と304工場(プラチンブリ県)の2拠点があり、計40台以上の高周波加熱設備を保有しています。ワーク形状や要求仕様に応じた加熱コイルについても、自社で設計・製作しています。
試作品1個から小ロット、量産まで対応し、タイ国内で熱処理から検査まで一連の工程を行うことができます。国外への搬送を伴う場合と比べ、リードタイムや輸送負担を抑えながら、試作・条件確認から量産フェーズへの移行まで対応します。
- 対応可能ワーク寸法:Φ340×1000㎜(MAX)
- 対応可能ワーク重量:300㎏(MAX)
■ 材質・形状・要求硬度に合わせた加熱・冷却条件の設定
高周波焼入れで得られる硬度や硬化層深さは、鋼材の炭素量や合金成分、ワーク形状、加熱・冷却条件などによって異なります。
代表的な焼入れ硬度の目安として、S45Cは50~58 HRC、S50Cは55~62 HRC、SCM440は55~62 HRCに対応しています。実際の処理では、材質やワーク形状、要求硬度・硬化層深さに応じて、周波数・出力・加熱時間などの条件を設定します。
高周波焼入れでは、加熱条件だけでなく冷却条件も品質を左右します。加熱温度、冷却水の流量やタイミング、冷却サイクルなどを管理し、焼入れ後には必要に応じて焼戻しを行います。
適切な条件で焼入れを行うことで、要求される表面硬度や硬化層深さを確保しながら、芯部の靭性を維持します。
- 対応可能な硬化層深さ:0.5㎜~7㎜(実績あり)
■ 焼き割れ・歪み・硬度ばらつきへの原因分析と不具合対策
焼入れ後のシャフトやギアに発生する焼き割れ、歪み、硬度ばらつきは、熱処理条件だけが原因とは限りません。材料の状態、前工程の機械加工による残留応力、表面状態や残留油、加熱条件、冷却条件など、複数の要因が影響する場合があります。
K.D. HEATでは、材料や前工程の状態も確認しながら原因を切り分け、加熱コイル形状や加熱条件、冷却水の流量・タイミング・サイクルなどを調整します。設備と受託加工の両方を手掛けているため、熱処理条件だけでなく、設備・コイル・冷却まで含めて検討し、焼き割れや歪み、硬度ばらつきなどのリスク低減を図ります。
■ 難加工・小ロットへの対応と品質管理体制
複雑形状品や新規開発品、試作・小ロット品では、熱処理設備だけでなく、焼戻し設備や冷却設備、検査設備なども必要となるため、自社で一式を保有して内製化することが難しい場合があります。
K.D. HEATでは、こうした内製化が難しい案件や、条件設定が必要なワークについても、試作品1個から受託加工に対応しています。
また、高周波焼入れ後の品質確認として、以下の検査に対応しています。
| 検査内容・目的 |
ロックウェル硬度計 | 表面硬度(HRC)の測定 |
マイクロビッカース硬度計 | 硬度分布および有効硬化層深さの測定 |
磁気探傷試験 | 表面および表面近傍の割れ・欠陥の確認 |
ミクロ組織観察 | 断面の金属組織および熱処理状態の確認 |
ポータブル硬度計 | ワークを切断せずに行う硬度測定 |
硬度測定から硬化層深さ、金属組織、割れ検査まで、一連の品質確認に対応しています。
検査成績書:表面硬度、硬化層深さ、硬度分布、焼入範囲、硬化層深さ、組織写真、磁気探傷、結晶粒度
お客様側で各種検査設備を保有することなく、要求される品質項目を確認したうえで、熱処理済み部品を次工程へつなげることができます。
※詳細をご希望の方は、資料をダウンロードいただくか、下記フォームよりお問い合わせください。
■ よくある質問(FAQ)
Q1:シャフトやギアの単品・試作にも対応していますか?
A1:はい。試作品1個から小ロット品、量産ライン向けの継続加工まで対応しています。
Q2:焼入れ後の焼き割れはどのように検査しますか?
A2:目視検査や磁気探傷試験などによる割れ検査に対応しています。必要な検査内容については、製品や品質要求に合わせてご相談いただけます。
Q3:焼入れ後の歪みが問題になる場合、どのような対策が可能ですか?
A3:材料や前工程の状態、熱処理条件を確認したうえで、加熱コイル形状、加熱条件、冷却条件などを見直し、原因を切り分けながら対策を検討します。
※詳細をご希望の方は、資料をダウンロードいただくか、下記フォームよりお問い合わせください。
PICKUP
技術・サービス
CONTACT
お問い合わせ