_dadbd980-86da-4447-aff7-c6588c59a2aa.png)
SERVICES
技術・サービス
タイで医療機器用コイルを安定調達するには|断線・寸法不良を抑えるPRONECの品質管理体制
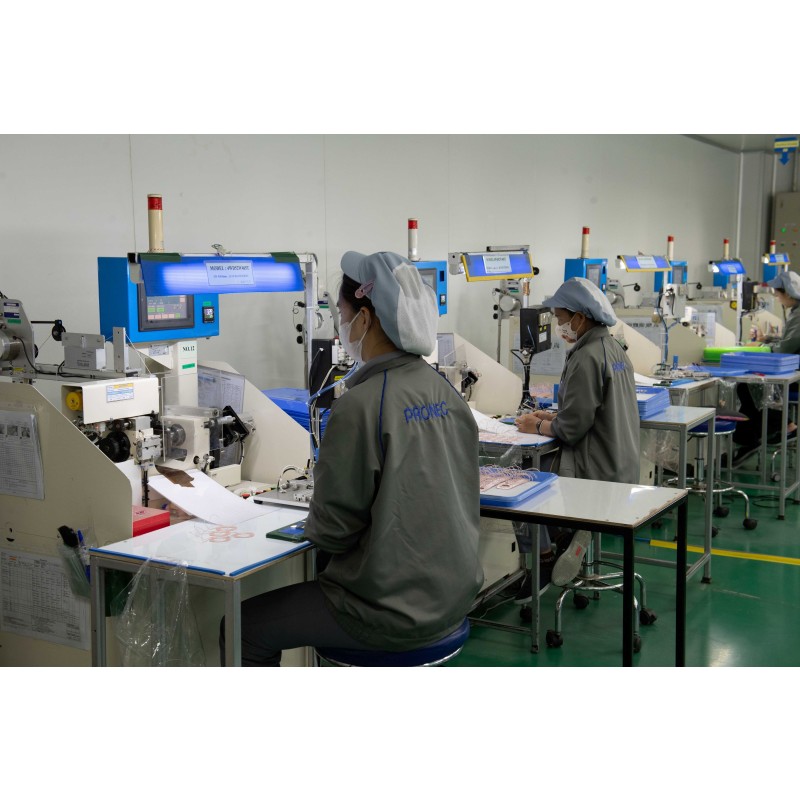
この記事は、透析機用ソレノイドバルブなど、厳格な品質と安定性が求められる医療機器用コイルの品質に悩まされているタイ国内の調達担当者や工場エンジニアを対象としています。一般的な製造業者で頻発する「断線」や「寸法オーバー」による納期遅延に直面し、タイ国内で製造プロセスを確実にコントロールでき、不良品を具体的に削減できる検査システムを備えたコイルメーカーをお探しではありませんか?
目次
- 高精度が求められる医療機器用コイル製造における課題
- サーボシステムによる張力維持と、はんだ付け時の断線防止策
- エアーニッパーと自動はんだ付けシステムによるはんだ屑の排除と寸法オーバーの解決
- QC Proソフトウェアによる4段階の検査プロセスの自動化とデータ記録の統合
- 一貫生産ラインによってPRONEC CO., LTD.が納期を短縮できる理由
- よくある質問(FAQ)
- 記事を理解するためのキーワード
高精度が求められる医療機器用コイル製造における課題
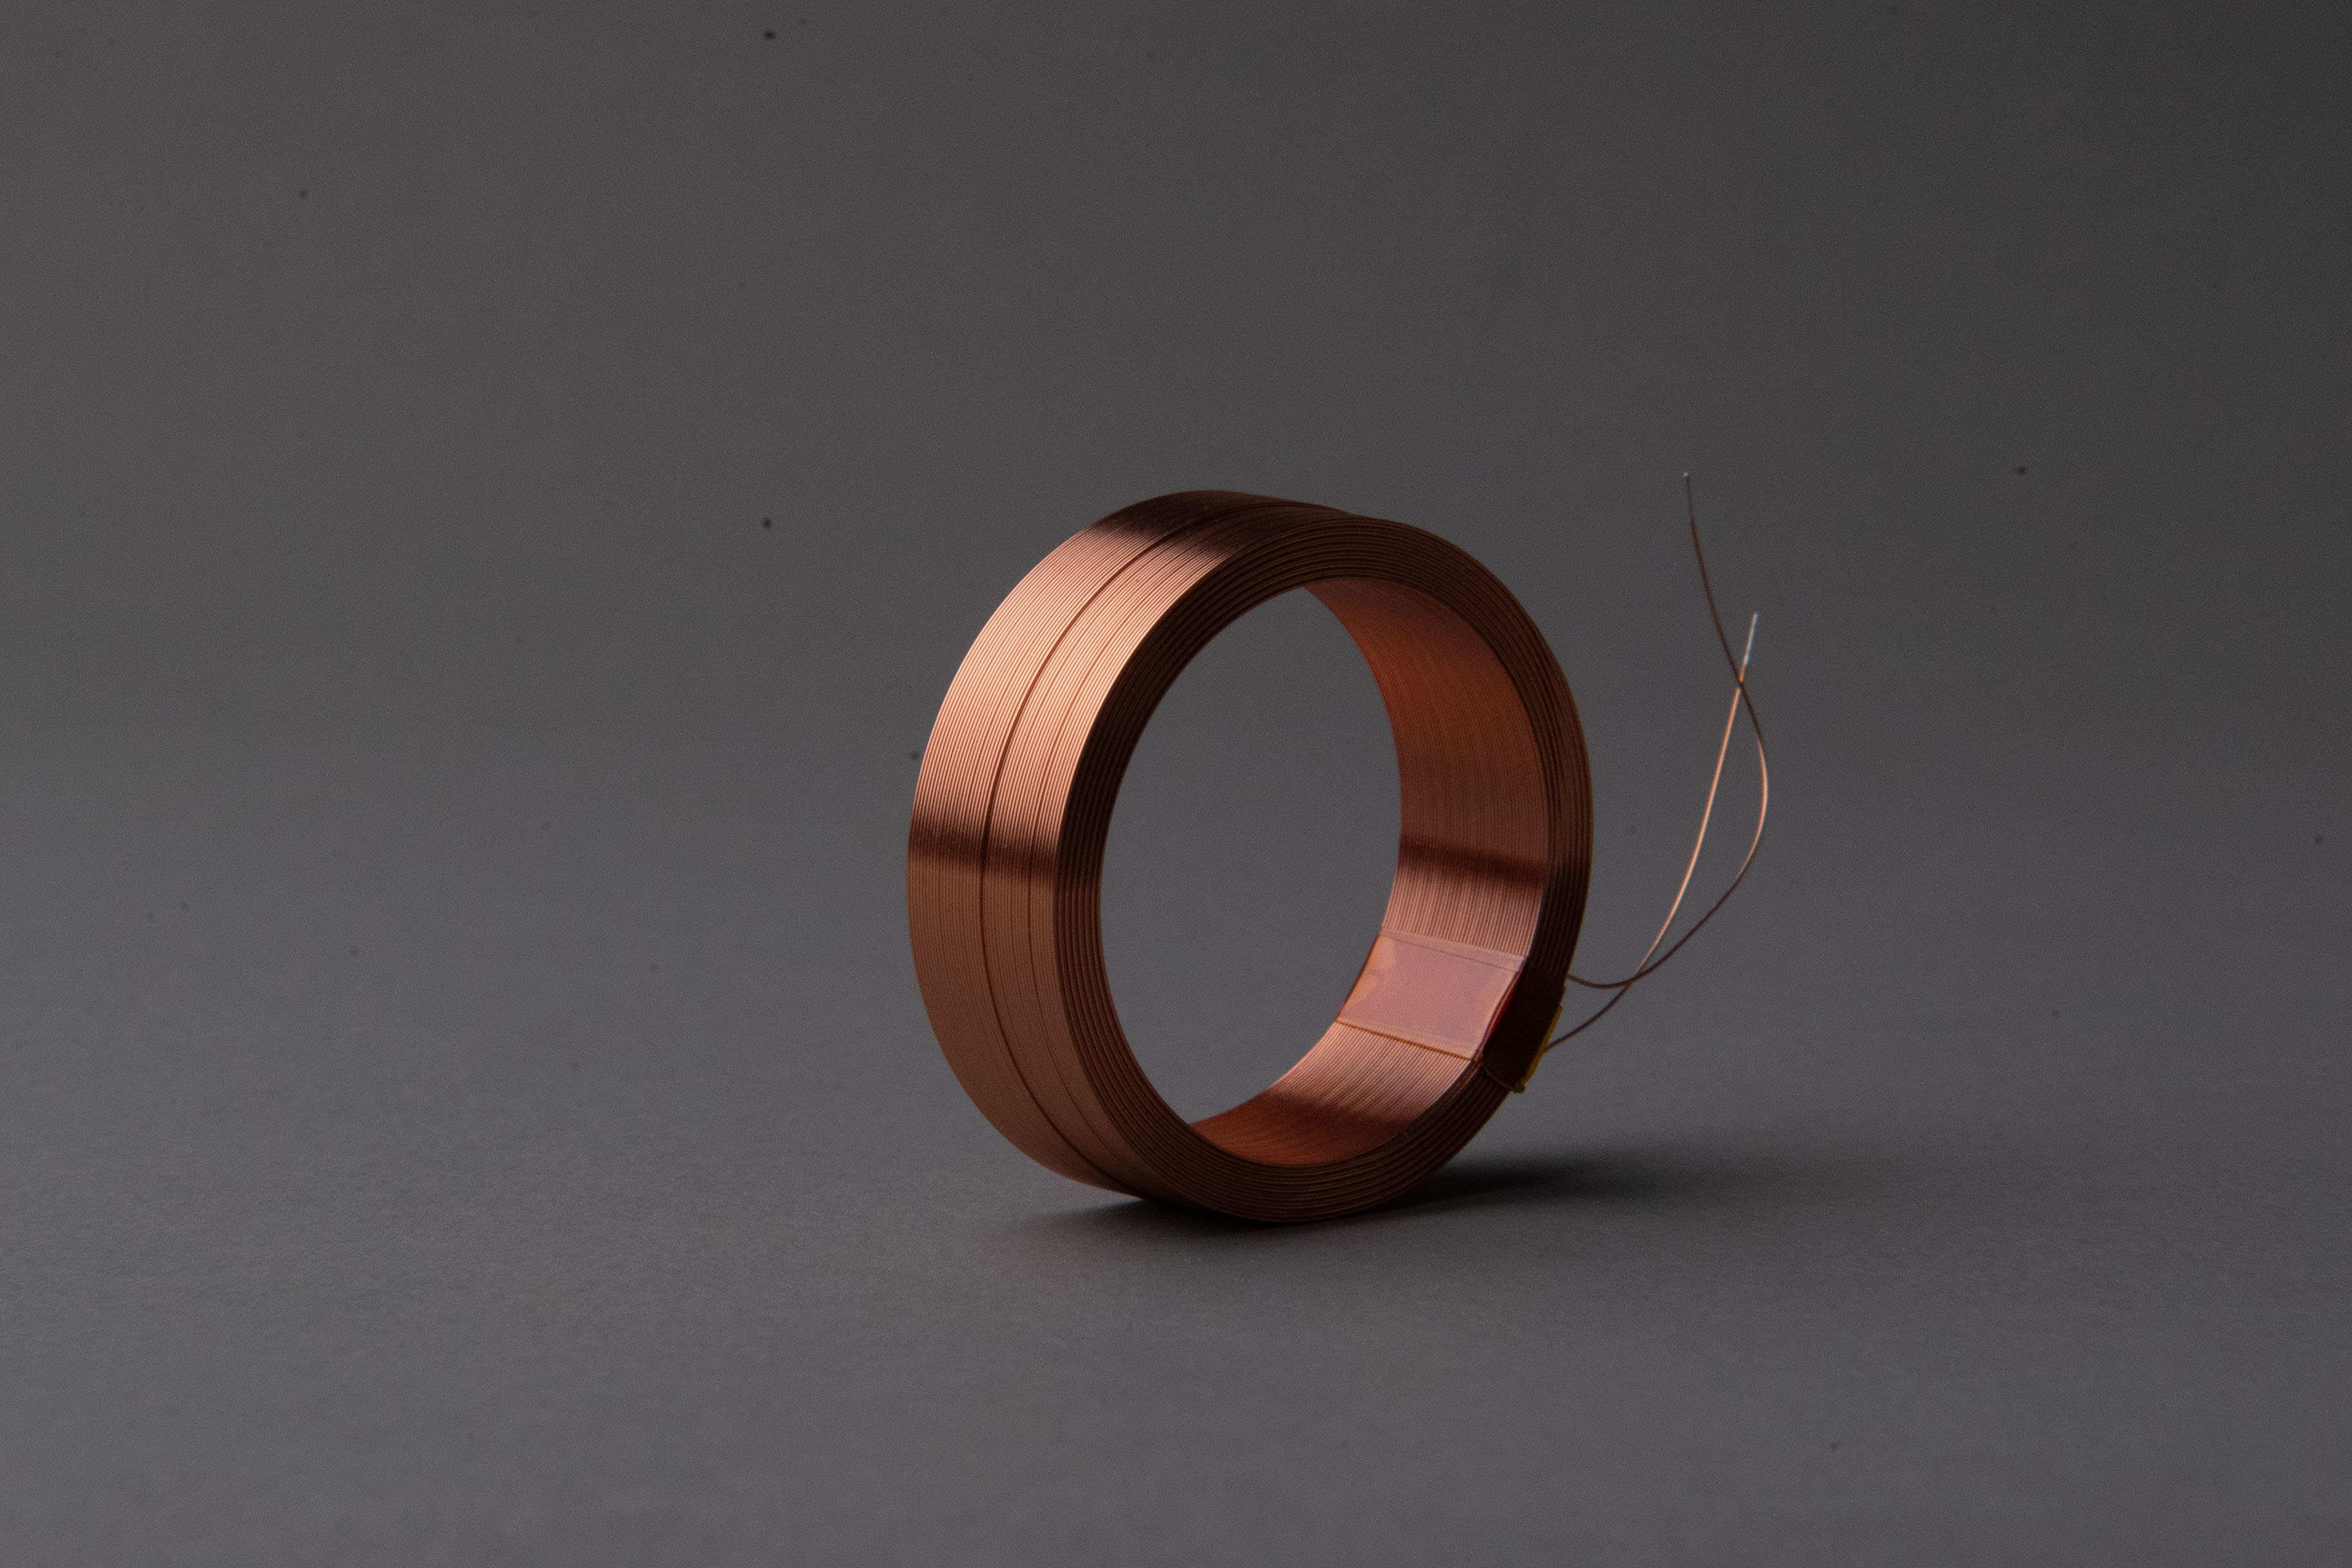
人工透析機などに組み込まれるソレノイドバルブといった医療機器用の電子部品には、極めて高い動作安定性が求められます。そのため、寸法基準が均一なコイルを調達することが不可欠です。しかし、一般的な巻線プロセスでは作業者の熟練度によるばらつきが生じやすく、空芯コイルやボビンコイルの外形寸法が不安定になるという課題があります。
巻線の密着性が不均一なコイルを、高温・高圧環境下での信頼性試験にかけると、コイルの膨張が発生しやすくなります。従来は、製造後にアニール(焼きなまし)工程を追加することでこれに対処していましたが、これでは製造時間とコストが大幅に増加してしまいます。そのため、成形の初期段階から品質をコントロールすることが、部品アセンブリメーカーにとっての必須要件となっています。
サーボシステムによる張力維持と、はんだ付け時の断線防止策
コイルの安定性に対する要求に応えるため、PRONECでは自社開発の巻線機を導入しています。これにより、線径 Φ0.02 mm からの極細導線に対応可能です。このプロセスは、サーボテンション制御システムおよび電子テンション制御システムと連動しています。巻線モーターにかかる負荷を連続的に測定してフィードバックを送り、張力を精密に制御することで、巻線の歪みや過度な引っ張りを防ぎます。
また、熱融着性ボンディング線(自己融着線)を使用するボビンレスコイルの製造においては、巻線機内部にデュアルヒーターシステムを搭載しています。このシステムが融着層を均一に溶解させることで、巻線同士を強固に密着させます。その結果、高温・高圧の環境試験に投入してもコイルが膨張せず、後工程でのアニール処理が不要になりました。
さらに、はんだ付け工程の熱や衝撃によって断線するリスクが高い、線径 0.040 mm 未満の極細線に対しては、はんだ付け前に端子接合部をツイスト(より線)加工する方法を採用しています。これにより応力を効果的に分散させ、断線リスクを大幅に低減しています。
エアーニッパーと自動はんだ付けシステムによるはんだ屑の排除と寸法オーバーの解決
端子のはんだ付け工程において、はんだボールの飛散や、テトロンなどのプラスチック被覆の残留は、ワークの電気的特性や寸法構造を損なう原因となります。これを抑制するため、PRONECではロータリー型およびロボットアーム型の自動はんだ付け装置を採用し、はんだ液面を数十ミクロン単位で微制御しています。同時に、専用治具を使用することではんだ屑の飛散を防いでいます。被覆線については、はんだ槽へのディップ方法を多方向移動システムに変更し、プロセスを2段階に分割しました。第1段階でプラスチック被覆を溶解させ、第2段階ではんだ接合を行います。
コイルの端末カット工程においては、一般的な手動ニッパーを使用すると、リッツ線などの導線の断面が押し潰されて変形し、寸法が基準を超えてしまうことがありました。そこで同社は、固定治具システムと自動エアーニッパーシステムを導入してこの作業を自動制御しています。ワークを治具に確実に固定した上で、自動システムが移動して端末を規定の長さに精密にカットします。これにより、カットされた断面は常に均一な円形を保ち、潰れて変形することがありません。
QC Proソフトウェアによる4段階の検査プロセスの自動化とデータ記録の統合
検査員の主観によるエラーを排除するため、PRONECは特性検査の4つのステップを、測定プローブを共有した単一の試験機内に統合しました。検査項目は以下の通りです:
- 抵抗値測定
- 耐電圧試験
- 絶縁抵抗測定
- インパルス試験
判定基準をクリアした良品は自動的に仕分けされ、規格外の製品は専用の廃棄ボックスへ自動的に排出されます。さらに、すべての測定データは「QC Pro」と呼ばれる自動処理ソフトウェアを介して直接記録、処理、分析されます。これにより、手書きの報告書によるミスがなくなり、迅速なトレーサビリティの確保が可能となりました。生産エリアの環境管理については、中央集中型エアコンシステムに加え、パッケージエアコンを追加設置しています。これにより、夜間も含めて24時間稼働する生産ラインの温度を局所的にコントロールし、省エネを図りながら製造プロセスの安定性を維持しています。
一貫生産ラインによってPRONEC CO., LTD.が納期を短縮できる理由
PRONECは、コイル巻線に関わる主要な4つの製造工程を単一の管理システム下に統合し、包括的な一貫生産ラインを確立しています。
- プラスチック部品の成形
- コイル巻線
- 関連部品のアセンブリ
- 外殻のプラスチック射出成形
各ワークステーションのタクトタイム(Tact Time:総サイクルタイム)を最適にバランスさせることで、スムーズな生産フローを実現し、仕掛品(WIP)を最小限に抑えています。この一貫生産システムにより、複数企業との煩雑な調整作業が不要となり、納期を大幅に短縮できるほか、万が一不具合が発生した場合のトラブルシューティングも迅速に行うことができます。
よくある質問(FAQ)
Q: 極細線のはんだ付け時に発生する断線を防ぐために、どのような方法をとっていますか?
A: 線径 0.040 mm 未満の導線に対しては、はんだ付けを行う前に端子接合部をツイストコイル(より線加工)にすることをご提案しています。これにより張力や応力が緩和され、断線を明確に防止できるため、検査合格率が向上します。
Q: 端末カットの制御システムは、どのように寸法の正確性を維持しているのですか?
A: 自社開発の自動エアーニッパーシステムと専用のカット治具を使用しています。カットを行う前にコイルを治具にしっかりとロックし、高精度なカットを行うため、端末の形状を潰すことなく真円に近い状態に維持できます。
Q: タイの工場で製造されたコイルの品質をどのように保証していますか?
A: 抵抗値、耐電圧、絶縁抵抗、インパルスの4つの試験工程を1つのシステムに統合した特性検査システムを備えています。また、QCプロソフトウェアと連携してデータを記録・分析し、完全なトレーサビリティ(追跡可能性)を保証しています。
記事を理解するためのキーワード
- サーボテンション: モーターの負荷を測定し、そのデータをフィードバックすることで高精度な糸張力を制御するシステム。
- 自動はんだ付け: はんだ液面を数十ミクロン単位で制御可能な、ロータリー型およびロボットアーム型のはんだ付け装置。
- 特性検査システム: 抵抗、耐電圧、絶縁、インパルスの各試験工程を1つのシステムに統合し、不良品を自動的に排除するシステム。
※ 本記事に掲載されている製品や技術に関するお問い合わせ、または試作品製造のご相談は、PRONEC CO., LTD. までご連絡ください。
CATALOG
関連カタログ
PICKUP
技術・サービス
CONTACT
お問い合わせ