
ステンレス溶接の基礎知識:施工前に知っておくべき熱管理ポイント
🏭 はじめに
ステンレス鋼は、食品、医薬品、機械、医療機器などの産業で広く使用されています。腐食に強く、強度があり、清潔感のある見た目を持つためです。しかし、ステンレスの溶接においては、割れ、残留応力、歪み、溶接後の腐食などの課題が多く発生します。これらのほとんどは、熱管理の不十分さに起因します。
材料構造と熱要因を理解することで、高品質な溶接が可能となり、再加工を減らし、製品寿命を延ばすことができます。
==========================
🔧 1. よく使われるステンレス鋼の種類
• オーステナイト系(例: 304, 316)
溶接性と靭性が高く、最も一般的に使われています。TIGやMIG溶接に適しています。
• フェライト系(例: 430)
オーステナイト系より脆いため、熱入力を慎重に管理し、残留応力を抑える必要があります。
• マルテンサイト系(例: 410)
硬度が高く、耐摩耗性に優れるが、溶接は難しく、厳密な温度管理が必要です。
• 二相ステンレス(デュプレックス)
オーステナイト相とフェライト相の混合構造で、強度と耐食性に優れています。ただし、溶接中の温度管理を徹底しないと、組織バランスが崩れるリスクがあります。
💡 ポイント: 実際の用途と組織構造に応じて、適切な溶接方法や溶加材を選択することが重要です。
==========================
🌡 2. 溶接に影響する熱的要因
- 熱入力:
熱入力が高すぎるとビードが広くなり、割れや歪みが発生しやすくなります。
- 冷却速度:
急冷すると内部に残留応力が発生し、長期的な割れの原因になります。
- 材料の厚み:
厚い材料では予熱や多層溶接(マルチパス)が必要です。
- シールドガス:
TIG溶接では酸化防止のため、アルゴンまたはアルゴン+ヘリウムの混合ガスが一般的です。
==========================
⚡ 3. よくある問題と予防方法
✅ 割れ防止
- フェライトナンバー(FN)4〜10程度の溶加材を使用して割れを抑制する
- 溶接速度を調整し、熱入力を抑える
✅ 残留応力の低減
- 溶接後に制御冷却(コントロールドクーリング)を実施する
✅ 歪み防止
- しっかりと固定治具を使う
- ビードを複数パスに分ける
- TIGなど、熱分散に優れた方法を選択する
✅ 腐食防止
- 溶接後にピックリングまたはパッシベーション処理を行い、表面の不純物を除去する
==========================
❄ 4. 溶接中の温度管理
温度管理はステンレス溶接において極めて重要で、以下の3段階に分けられます。
1. 溶接前:
割れ防止のため、特に厚物の場合は約150°Cの予熱を実施します。
2. 溶接中:
インターパス温度を150°C以下(または規格に準拠)に保つことで、均一な組織を得ることができます。
3. 溶接後:
冷却速度を制御して熱衝撃を避け、残留応力を抑える
温度管理を怠ると、脆い溶接部や割れ、またはクロムカーバイド析出などの不良組織が発生する可能性があります。
==========================
💧 5. ステンレス溶接におけるチラーの活用メリット
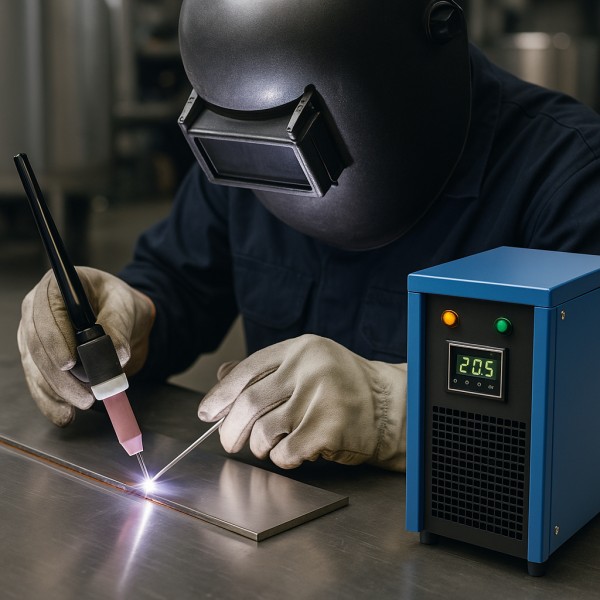
チラーや循環式水冷システムを使うことで、非常に正確な温度管理が可能です。特に以下のような高精度用途に最適です。
- 大型ステンレス製タンク溶接
- 圧力容器の溶接
- 医療機器部品の溶接
- 医薬品業界向けのクリーン溶接
メリット:
- ±0.1°Cの高精度温度制御
- 残留応力の低減
- 修理回数の削減
- トーチや製品寿命の延長
==========================
💡 6. THERMAL MECHANICS のご紹介
THERMAL MECHANICS CO., LTD. は、高精度が求められるステンレス溶接における温度管理ソリューションの専門企業です。
詳細資料や製品スペックは、当社ウェブサイトからダウンロード、またはお気軽にお問い合わせください。
#ステンレス溶接 #温度管理 #チラー #精密溶接 #溶接技術 #ステンレスタンク #医療機器製造 #食品機械 #産業用設備 #溶接品質
CONTACT
お問い合わせフォーム