SERVICES
技術・サービス
ガウジング火口 | ガウジング作業において溶融金属の流れを高精度に制御
Key Takeaways
• ガウジング火口(Gouging Nozzle) は、Gouging(ガウジング/金属の削り・溝加工) 専用に設計
• 溝の幅(Width) と 深さ(Depth) を精密に制御し、過剰除去を防止
• モデルにより Acetylene および LPG に対応
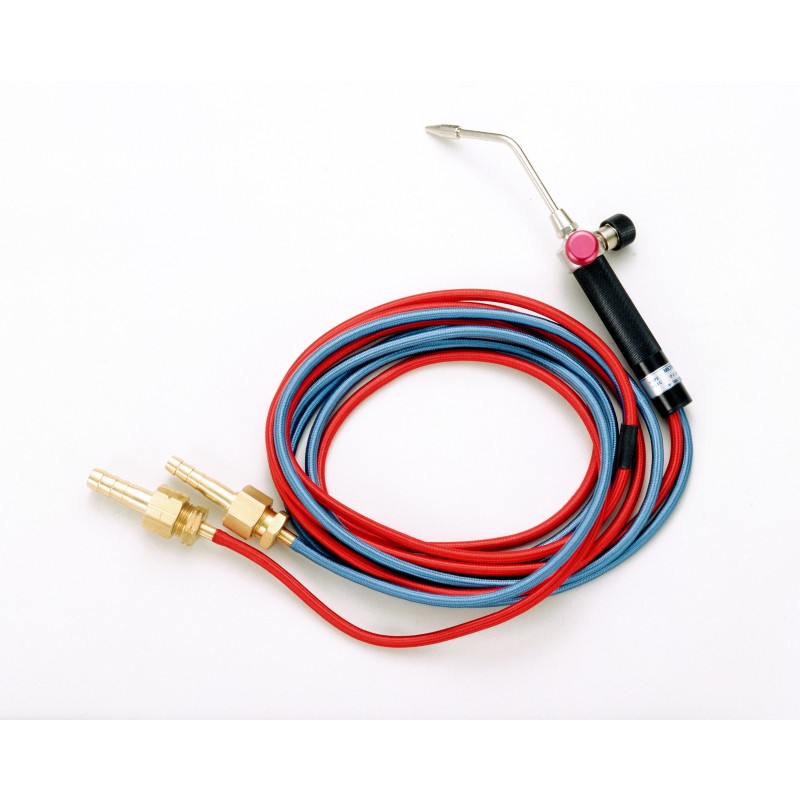
• Gouging Torch Z および A-Type Cutting Torch Z に対応するモデルを用意
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
補修作業、既存溶接ビードの除去、次工程前の金属表面処理においては、トーチ単体では十分な制御ができません。ガウジング火口は、酸素噴射方向と溶融金属の流れ方を決定する重要な部品であり、金属除去を制御しながら行うことで、母材への影響を最小限に抑え、工業用途における精度を向上させます。
溶接ビード除去や欠陥補修において、適切でないノズルを使用すると、溝が必要以上に広くなったり、深さが不均一になったりして、再度の仕上げ作業が必要になることがあります。用途に合ったガウジング火口を選定することで、「必要な部分だけを除去」でき、作業時間の短縮と効率向上につながります。
ガウジング火口は、切断酸素を集中的かつ明確な方向で噴射する構造により、溶融金属の流れを高精度に制御し、ガウジング中の火炎安定性も確保します。ノズルサイズに応じて溝の幅・深さを調整できるため、補修作業、溶接修正、製造前の表面処理に最適です。
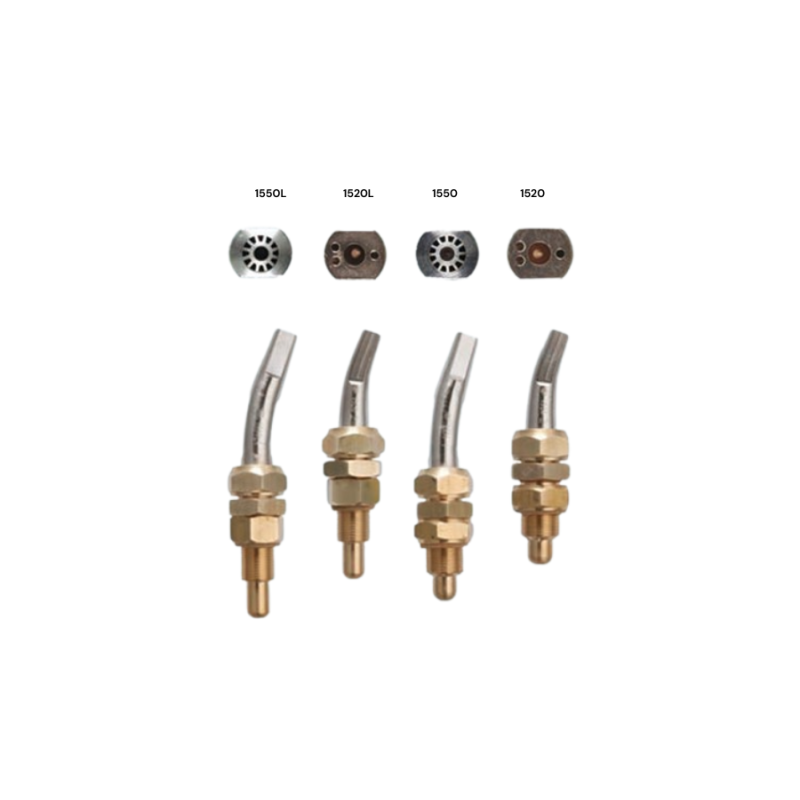
🔷 ガウジング火口 各モデル詳細
• 1520
使用ガス:アセチレン
溝の近似寸法:幅 5–17 mm / 深さ 3–12 mm
サイズ:No. 1 / 2 / 3 / 4 / 5 / 6 / 7
使用吹管:Gouging Torch Z
• 1550
使用ガス:LPG
溝の近似寸法:幅 5–17 mm / 深さ 3–12 mm
サイズ:No. 1 / 2 / 3 / 4 / 5 / 6 / 7
使用吹管:Gouging Torch Z
• 1520L
使用ガス:アセチレン
溝の近似寸法:幅 5–17 mm / 深さ 3–12 mm
サイズ:No. 1 / 2 / 3 / 4 / 5 / 6
使用吹管:A-Type Cutting Torch Z
• 1550L
使用ガス:LPG
溝の近似寸法:幅 5–17 mm / 深さ 3–12 mm
サイズ:No. 1 / 2 / 3
使用吹管:A-Type Cutting Torch Z(LPG)
ガウジング火口は、既存溶接ビードの除去、鋳造・溶接欠陥の修正、機械加工や溶接前の表面処理、鉄骨構造物の補修、重工業用途などで広く使用されています。トーチ種別、ガス種、必要な溝幅・深さに適合したガウジング火口を選定することで、ガウジング工程を高精度に制御でき、過剰除去や再仕上げを減らし、補修作業全体の効率を向上させます。
まとめ
ガウジング火口は、金属の掘削・表面調整作業を高精度かつ安全に行うための重要部品です。現場に適したモデルを選ぶことで、作業時間の短縮、隠れたコスト削減、長期的な補修品質の向上を実現します。
ーーーーーーーーーーーーーーーーーーーーーーーーー
❓ FAQ
Q:ガウジング火口は切断火口と何が違いますか?
A:ガウジング火口は金属を掘削・除去するためのもので、切断火口のように材料を切り離すことを目的としていません。
Q:ガウジング火口はどのように選定すべきですか?
A:使用するガス種、トーチの種類、必要な溝の幅・深さを基準に選定してください。
📚 Glossary (Key Terms)
Gouging Nozzle: ガウジング作業において溶融金属の流れと酸素噴射を制御するノズル
Gouging: 酸素と火炎を用いて金属を削り、溝を形成する加工方法
Width / Depth: ガウジング時に形成される溝の幅および深さ
Oxy-Fuel Gouging: 酸素と燃料ガスを用いた金属ガウジングプロセス
CATALOG
関連カタログ
PICKUP
技術・サービス
CONTACT
お問い合わせ