SERVICES
技術・サービス
バルブ式切断吹管 | 幅広い板厚に対応する精密な火炎制御
Key Takeaways
• バルブ式切断吹管 は、火炎を微調整しながら連続制御が必要な Oxy-Fuel Cutting に最適
• 回転式バルブによるガス制御で、長尺切断や重切削作業でも高い安定性を確保
• 薄板から極厚板まで 3–645 mm の切断に対応
• 板厚範囲、重量、用途に応じて複数モデルを選択可能
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
Oxy-Fuel Cutting による金属切断では、切断開始の速さだけでなく、長時間にわたる火炎の安定性 が重要です。バルブ式切断吹管は、連続切断、厚板切断、そして火炎を細かく調整する必要がある作業において、広く採用されています。
厚鋼板を長時間切断する現場では、切断ラインと温度を一定に保つ必要があります。わずかな火炎の揺らぎでも、過剰なスラグの発生、切断面の不均一、再作業の原因となります。バルブ式は、工程全体を通じて火炎を安定させる役割を果たします。
バルブ式切断吹管は、回転式ニードルバルブ(Needle Valve) により酸素と燃料ガスの流量を制御します。これにより、非常に精密な調整が可能となり、長時間切断でも安定した火炎を維持できます。頻繁なスタート・ストップを必要としない一方で、一定した切断品質が求められる作業に適しています。
🔷 バルブ式切断吹管 各モデル仕様
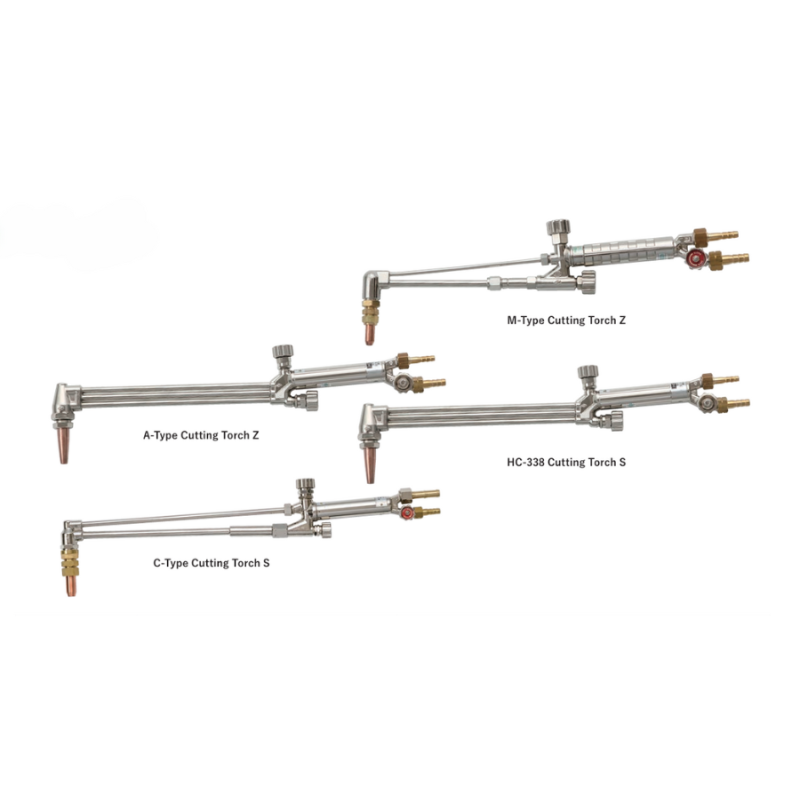
• M-Type Cutting Torch Z
対象板厚:3~30 mm
全長:433 mm
重量:645 g
使用火口:Sr.1120N / Sr.1151N
使用燃料ガス:アセチレン/LPG
• A-Type Cutting Torch Z
対象板厚:3~80 mm
全長:517 mm
重量:790 g
使用火口:Sr.1220N / Sr.1251N
使用燃料ガス:アセチレン/LPG
• HC-338 Cutting Torch S
対象板厚:3~100 mm
全長 525 mm
重量:1,040 g
使用火口:Sr.3040GT / Sr.3051GE
使用燃料ガス:アセチレン/LPG
• C-Type Cutting Torch S
対象板厚:3~645 mm
全長:645 mm
重量:1,580 g
使用火口:Sr.1420 / Sr.1450
使用燃料ガス:アセチレン/LPG
バルブ式切断吹管は、厚鋼板切断、連続的なファブリケーション工程、そして長時間にわたり安定した切断品質が求められる Heavy Plate Cutting に広く使用されています。レバー式と比較すると、バルブ式は火炎の微調整と長時間安定性に優れており、連続切断や厚板切断に適しています。一方、レバー式はスタート・ストップが頻繁な作業に向いています。
まとめ
バルブ式切断吹管は、高い精度、安定性、そして重切断対応力が求められる金属切断作業において信頼性の高い選択肢です。板厚範囲や燃料ガスに適したモデルを選定することで、スラグ低減、再作業の削減、そして安定した切断品質を長期的に維持できます。
ーーーーーーーーーーーーーーーーーーーーーーーーー
❓ FAQ
Q: バルブ式切断吹管はどのような作業に最適ですか?
A: 連続切断、厚板切断、火炎を精密に制御する必要がある作業に最適です。
Q: バルブ式とレバー式の違いは何ですか?
A: バルブ式は安定性と微調整性に優れ、レバー式は高速なスタート・ストップ操作に適しています。
Q: バルブ式はどの程度の板厚に対応できますか?
A: 機種により 3 mm から最大 645 mm まで対応可能です。
📚 Glossary (Key Terms)
Valve type Cutting Torch: 回転式バルブにより酸素および燃料ガスの流量を制御し、火炎を微調整できる切断吹管
Oxy-Fuel Cutting: 酸素と燃料ガスを使用する金属切断プロセス
Needle Valve: ガス流量を精密に制御するための回転式バルブ
CATALOG
関連カタログ
PICKUP
技術・サービス
CONTACT
お問い合わせ