SERVICES
技術・サービス
ガウジング/スカーフィング吹管 | 産業用補修および表面調整のための高精度な金属除去
Key Takeaways
• ガウジング/スカーフィング吹管は、余分な金属、既存の溶接ビード、表面欠陥の除去に使用
• 溶融金属の流れを安定して制御し、母材へのダメージを最小限に抑制
• 金型補修、鋼構造物、鋳造工程、重工業用途に最適
• 除去幅・除去深さ、加熱出力 に応じて複数モデルを選択可能
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
金属産業の現場では、すべての工程が「切断」や「溶接」だけで完結するわけではありません。制御された金属除去 は、既存溶接の除去、鋳造欠陥の修正、次工程に向けた表面準備などに不可欠なプロセスです。ガウジング/スカーフィング吹管は、母材の構造を損なうことなく、適切な加熱と吹き付け力を提供するよう設計されています。
大型鋼部材の補修作業において、一般的な切断方法では除去量が過剰になったり、加工ラインの制御が難しくなる場合があります。ガウジング/スカーフィング吹管を使用することで、必要な箇所のみを的確に「削り取る」ことができ、補修時間の短縮と後工程の軽減につながります。
ガウジング は、火炎熱と酸素ジェットの吹き付け力を利用して、溝状に金属を除去するプロセスで、幅と深さを精密に制御できます。スカーフィングは、金属表面を長手方向に削り取り、滑らかな仕上がりを得る方法で、鋼板表面調整や大型ワークに適しています。いずれの工程も、安定した加熱と均一な吹き付け力を提供する吹管が不可欠です。
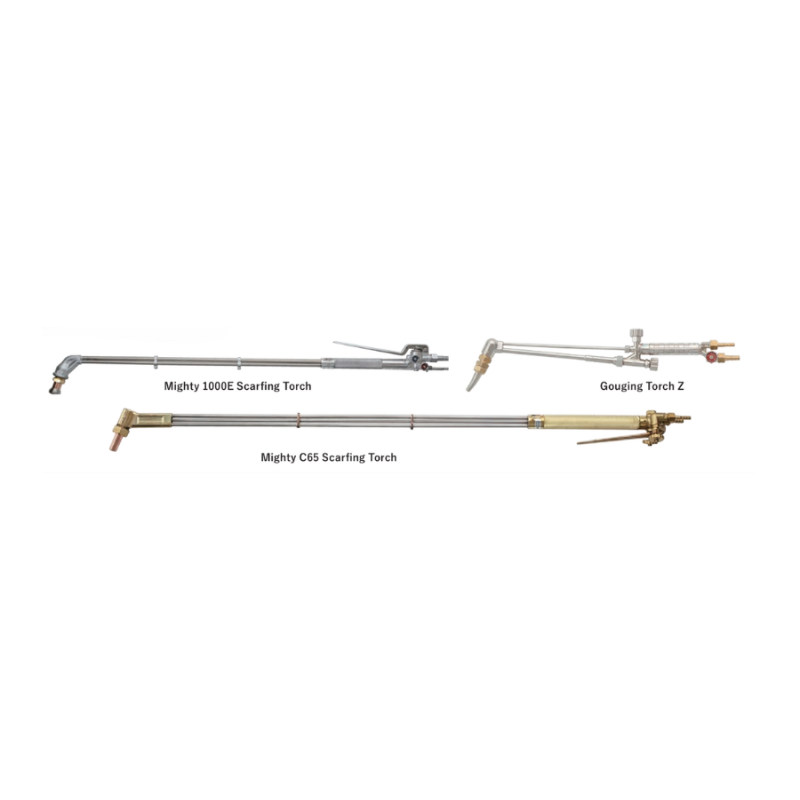
🔷 ガウジング/スカーフィング吹管 各モデル仕様
• Gouging Torch Z
溝の近似寸法:(幅)5–17 mm、(深)3–12 mm
全長:522 mm
重量:800 g
使用火口:Sr.1520 / Sr.1550
使用燃料ガス:アセチレン/LPG
• Mighty C65 Scarfing Torch
溝の近似寸法:(幅)20–40 mm、(深)1–2 mm
全長:1,304 mm
重量:1,980 g
使用火口:Sr.5140 / Sr.5150
使用燃料ガス:アセチレン/LPG に対応
• Mighty 1000E Scarfing Torch
溝の近似寸法:(幅)80–110 mm、(深)1–2 mm
全長:1,297 mm
重量:2,900 g
使用火口:Sr.5451
使用燃料ガス:LPG
ガウジング/スカーフィング吹管は、再溶接前の既存溶接除去、鋳造・圧延工程で発生した欠陥修正、機械加工や溶接前の表面準備、重工業分野の鋼構造補修などで広く使用されています。必要な除去幅・除去深さに適したガウジング/スカーフィング吹管を選定することで、金属除去の精度が向上し、二次仕上げ作業を削減し、補修・表面調整工程全体の効率を高めることができます。
まとめ
ガウジング/スカーフィング吹管は、金属補修、欠陥修正、表面調整を行う産業現場において不可欠なツールです。作業規模と必要な加熱出力に応じたモデル選定により、精度・安全性・コスト効率を長期的に向上させることができます。
ーーーーーーーーーーーーーーーーーーーーーーーーー
❓ FAQ
Q: ガウジングとスカーフィングの違いは何ですか?
A: ガウジングは溝状に金属を除去する方法で、スカーフィングは表面層を長手方向に削り取り、平滑に仕上げる方法です。
Q: Mighty シリーズはどのような用途に適していますか?
A: 広範囲のスカーフィング、重工業用途、高い加熱出力が求められる作業に適しています。
📚 Glossary (Key Terms)
Gouging: 火炎熱と酸素ジェットを用いて金属を溝状に除去するプロセス
Scarfing: 金属表面を長手方向に削り取り、表面調整を行うプロセス
Defect: 金属表面の欠陥または不具合
Nozzle: 火炎の形状および方向を制御する部品
CATALOG
関連カタログ
PICKUP
技術・サービス
CONTACT
お問い合わせ