SERVICES
技術・サービス
溶接吹管 | 工業用ガス溶接における安定した火炎制御
Key Takeaways
•溶接吹管 は、ガス溶接における溶接品質と工程安定性を左右する中核ツール
• 火炎を精密に制御できる設計で、薄板から鋼構造物まで幅広い用途に対応
• 板厚範囲や用途に応じて複数モデルをラインアップ
• モデルおよびノズル仕様により Acetylene と LPG に対応
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
ガス溶接では、工程全体を通じた正確で安定した火炎制御が不可欠です。溶接吹管は、酸素と燃料ガスを混合し、母材の種類や板厚に適した火炎を生成します。不適切なトーチ選定は、溶接品質の低下、接合強度の不足、再作業によるコスト増加につながります。
薄板溶接や構造部材の製作では、火炎が不安定だとビードのばらつき、バーンスルー、不完全溶込みが発生します。適切な作業範囲に設計された溶接吹管を使用することで、入熱管理と溶接品質を安定して維持できます。
溶接吹管は、酸素および燃料ガスの制御バルブにより火炎の混合比を調整します。これにより、弱火から強火まで微調整が可能となり、溶接温度を一定に保ち、歪みを低減し、過剰燃焼を抑制します。外観と品質の均一性が求められる連続溶接作業に適しています。
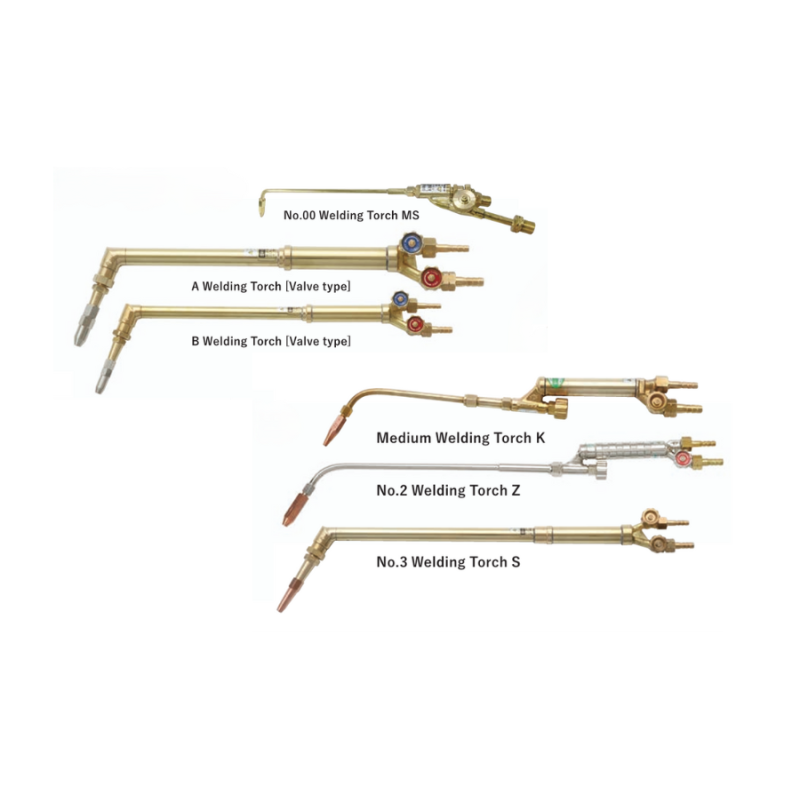
🔷 溶接吹管各モデル仕様
• No.00 溶接吹管 MS
対象板厚:0.3~2.5 mm
全長:325 mm
全長:325 mm
重量:200 g
使用火口:Sr.6120
使用燃料ガ:スアセチレン
使用火口:Sr.6120
使用燃料ガ:スアセチレン
• 中形 溶接吹管 K
対象板厚:1.0~2.5 mm
全長:417 mm
重量:530 g
使用火口: Sr.6320M / Sr.6350M
使用燃料ガス:アセチレン/LPG
全長:417 mm
重量:530 g
使用火口: Sr.6320M / Sr.6350M
使用燃料ガス:アセチレン/LPG
• A形 溶接吹管
対象板厚:1.0~12 mm
全長:414 mm
重量:680 g
使用火口:Sr.6420 / Sr.6450
使用燃料ガス:アセチレン/LPG
全長:414 mm
重量:680 g
使用火口:Sr.6420 / Sr.6450
使用燃料ガス:アセチレン/LPG
• B形 溶接吹管
対象板厚:5~25 mm
全長:493 mm
重量:740 g
使用火口:Sr.6520 / Sr.6550
使用燃料ガス:アセチレン/LPG
全長:493 mm
重量:740 g
使用火口:Sr.6520 / Sr.6550
使用燃料ガス:アセチレン/LPG
• No.2 溶接吹管 Z
対象板厚:9~45 mm
全長:610 mm
重量:620 g
使用火口:Sr.6820
使用燃料ガス:アセチレン
全長:610 mm
重量:620 g
使用火口:Sr.6820
使用燃料ガス:アセチレン
• No.3 溶接吹管 S
対象板厚:12~55 mm
全長:592 mm
重量:1,070 g
使用火口:Sr.6620 / Sr.6650
使用燃料ガス:アセチレン/LPG
全長:592 mm
重量:1,070 g
使用火口:Sr.6620 / Sr.6650
使用燃料ガス:アセチレン/LPG
溶接吹管は、薄板溶接、保守・補修、ファブリケーション、鋼構造物溶接など、安定した溶接品質と信頼性が求められる現場で広く使用されています。板厚や用途に適した溶接吹管を選定することで、火炎制御の精度が向上し、美しいビード形成、再作業の削減、そして工程全体の信頼性向上につながります。
まとめ
各溶接吹管は、精密作業から重工業用途まで、それぞれの溶接要件に対応するよう設計されています。適切なモデル選定により、溶接品質、安全性、作業効率を長期的に向上させることができます。
ーーーーーーーーーーーーーーーーーーーーーーーーー
❓ FAQ
Q: 溶接吹管はどのように選定すべきですか?
A: 板厚、使用する燃料ガス、溶接用途を基準に選定します。
Q: 小型モデルと大型モデルの違いは何ですか?
A: 加熱能力、全長、重量、対応板厚が異なるため、実際の作業条件に合わせて選定する必要があります。
📚 Glossary (Key Terms)
Welding Torch: 酸素と燃料ガスを混合し、溶接用の火炎を生成するガス溶接工具
Gas Welding: ガス火炎の熱を利用した金属接合プロセス
Nozzle: 火炎の形状と大きさを制御する部品
CATALOG
関連カタログ
PICKUP
技術・サービス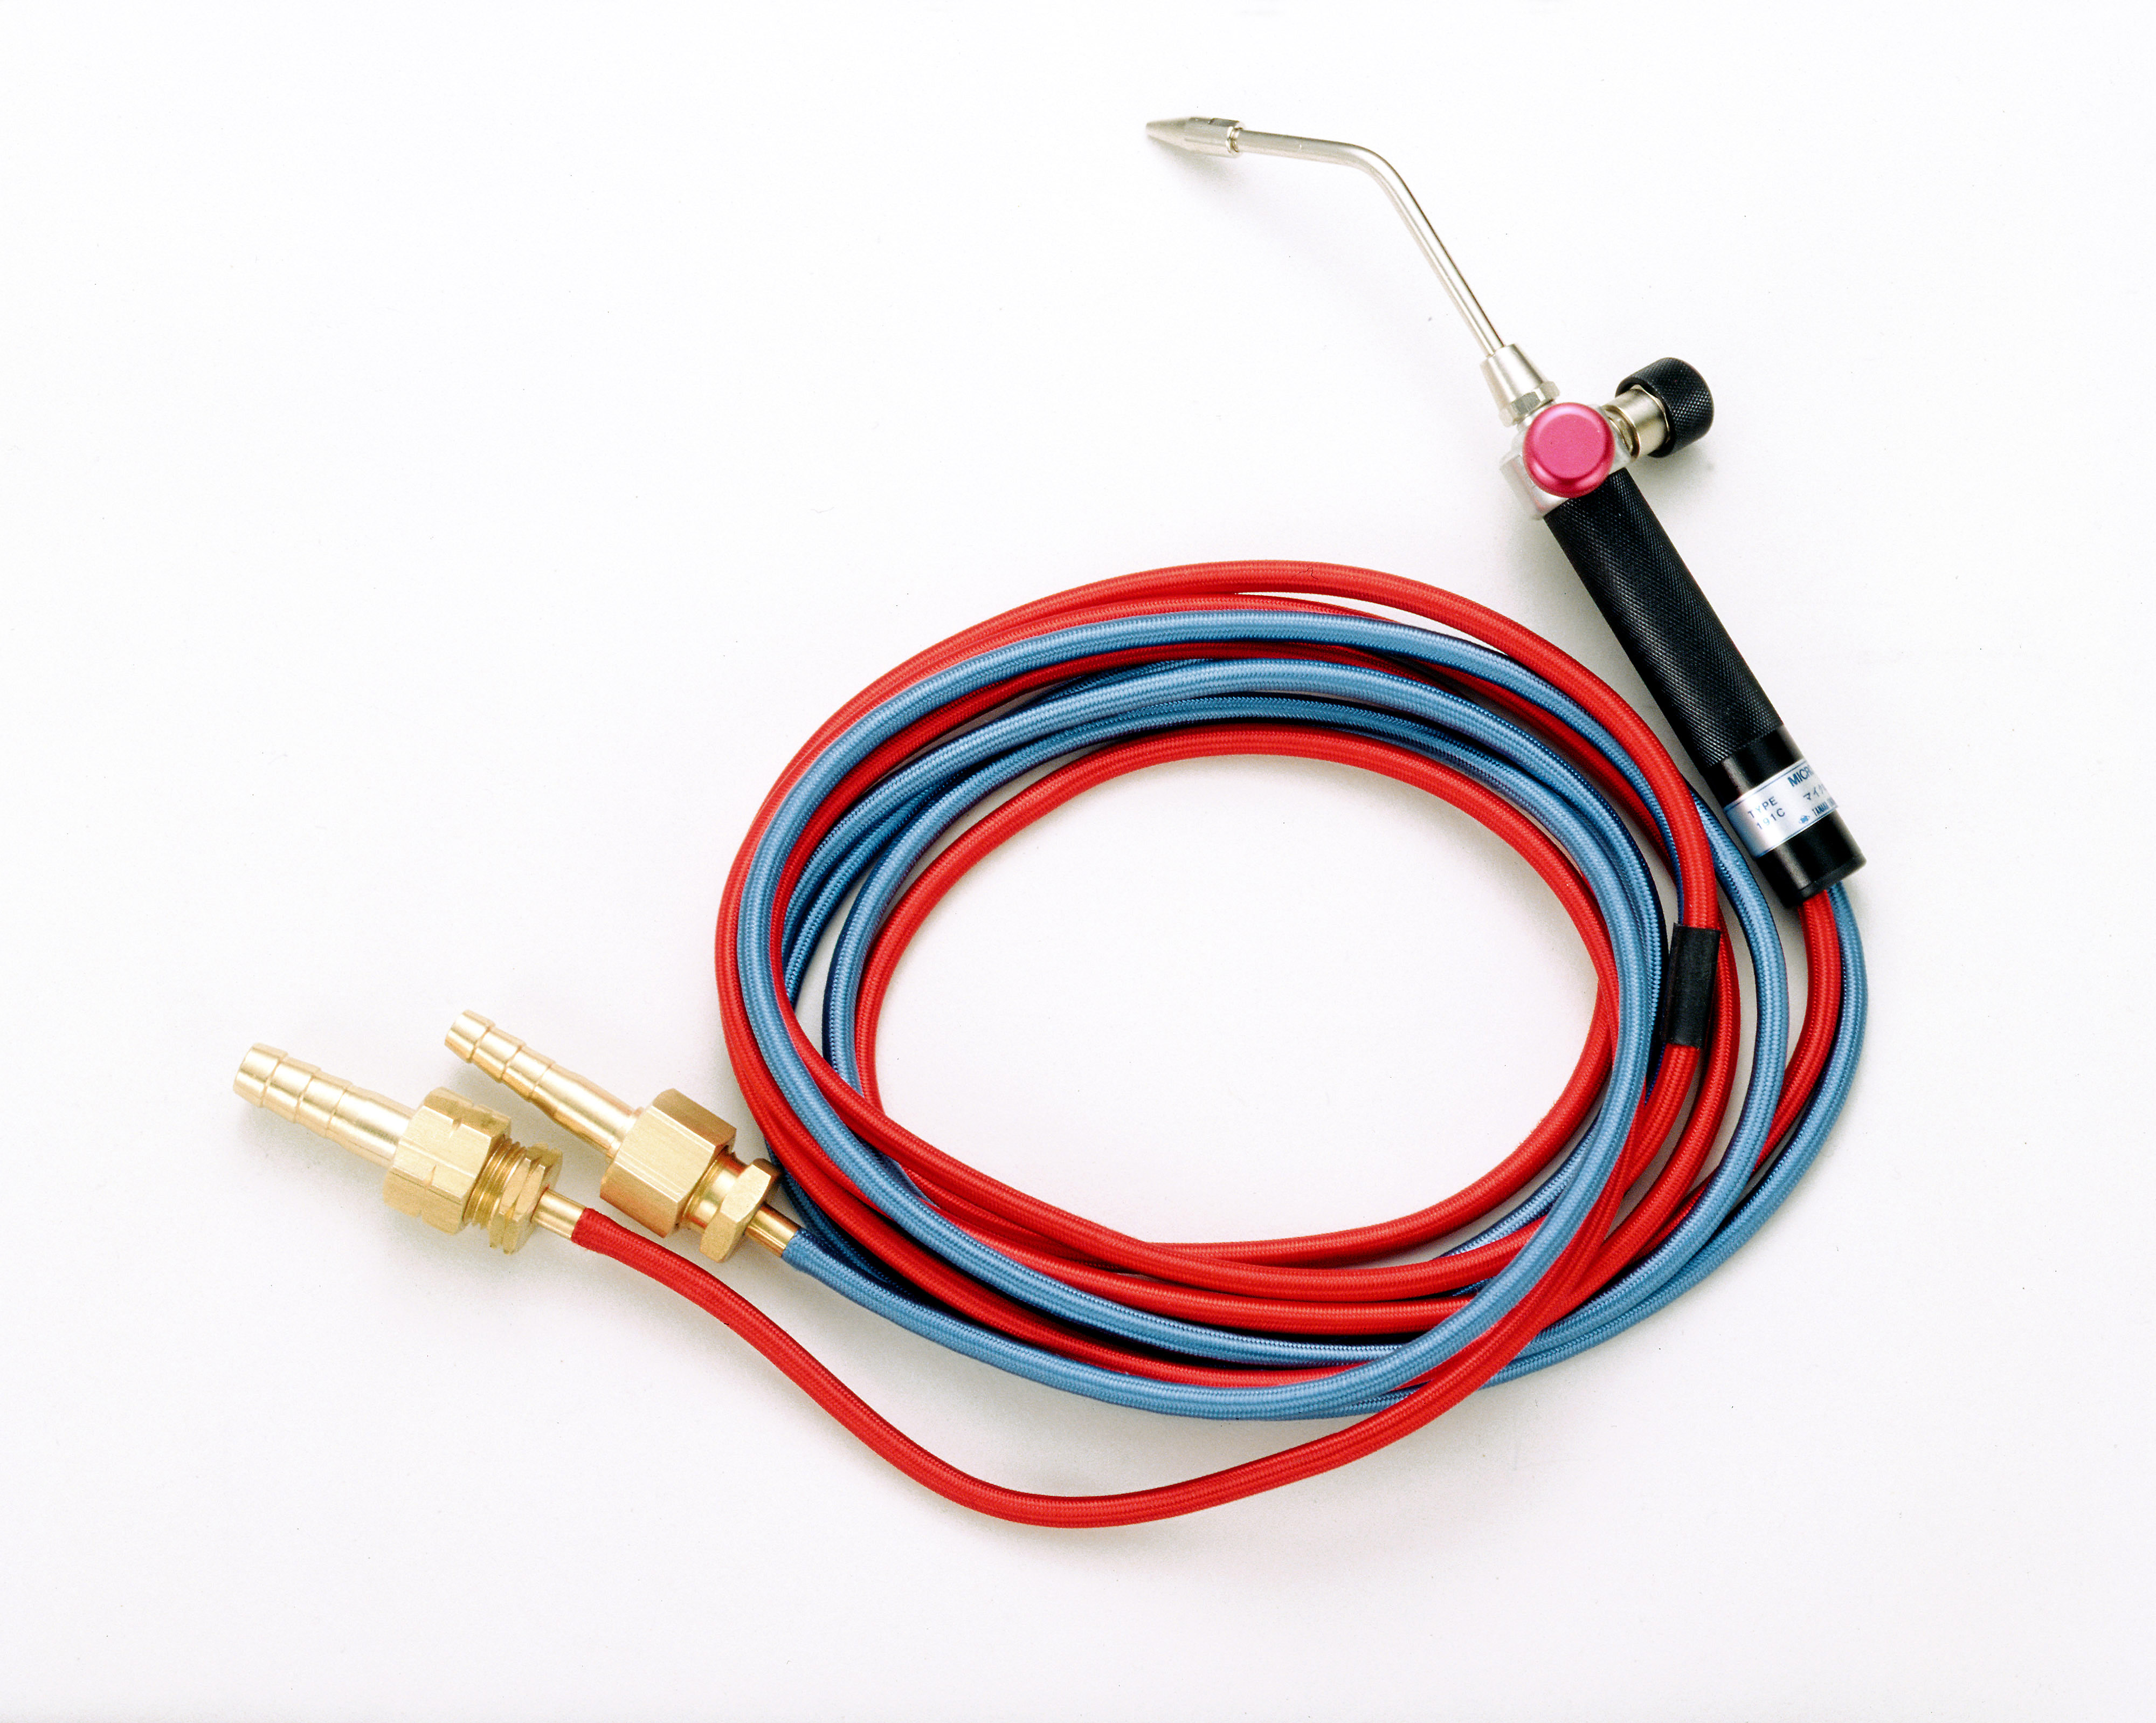
CONTACT
お問い合わせ