


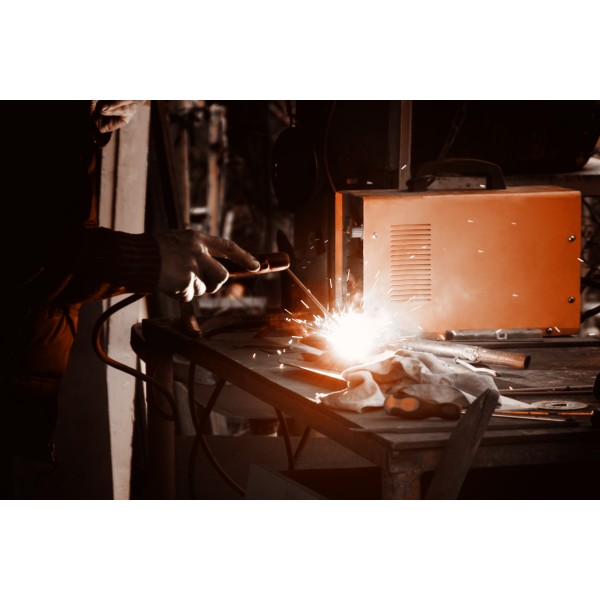
ความรู้พื้นฐานเทคโนโลยีการเชื่อมสเตนเลสสตีล
― หลักการและข้อควรปฏิบัติเพื่อรักษาความต้านทานการกัดกร่อนและป้องกันการเสียรูป ―
1. สเตนเลสคืออะไร? คุณสมบัติและการจำแนกประเภท
สเตนเลสเป็นเหล็กกล้าผสมที่ได้รับความต้านทานการกัดกร่อนจากการเติมโครเมียม 10.5% ขึ้นไปลงในเหล็กกล้า มีการใช้งานอย่างแพร่หลายในโครงสร้างภายนอกอาคาร เครื่องจักรอาหาร โรงงานเคมี อุปกรณ์ทางการแพทย์ และอื่นๆ คุณสมบัติเด่นของสเตนเลส ได้แก่ ความต้านทานการเกิดสนิมสูงแม้ในบรรยากาศหรือใต้น้ำ ทำความสะอาดง่าย และมีความแข็งแรงดีเยี่ยม
สเตนเลสสามารถแบ่งออกได้เป็น 4 ประเภทหลักๆ ได้แก่:
- ออสเทนนิติก (เช่น SUS304, SUS316): ทนทานต่อการกัดกร่อนสูงและเป็นประเภทที่พบมากที่สุด ไม่เป็นแม่เหล็ก
- เฟอร์ริติก (เช่น SUS430): เป็นแม่เหล็ก คุ้มค่า และขึ้นรูปได้ดี
- มาร์เทนซิติก (เช่น SUS410): มีความสามารถในการชุบแข็งสูง ใช้สำหรับมีดและใบมีด
- ดูเพล็กซ์ (เช่น SUS329J1): เป็นการผสมผสานระหว่างเฟสเฟอร์ริติกและออสเทนนิติก มีความแข็งแรงและทนทานต่อการกัดกร่อนสูง
การทำความเข้าใจคุณสมบัติของแต่ละประเภทมีความสำคัญอย่างยิ่งในการเชื่อม เนื่องจากพฤติกรรมและแนวโน้มการเกิดข้อบกพร่องของแต่ละประเภทแตกต่างกัน
2. วิธีการเชื่อมหลักและคุณสมบัติ
วิธีการเชื่อมสเตนเลสมีหลากหลาย ขึ้นอยู่กับการใช้งาน ความหนา และข้อกำหนดด้านคุณภาพ วิธีการหลักๆ ได้แก่:
1. การเชื่อม TIG (Tungsten Inert Gas Arc Welding):
เหมาะสำหรับการเชื่อมแผ่นบางที่ต้องการความแม่นยำ ให้แนวเชื่อมที่สวยงามและมีสะเก็ดไฟน้อย การควบคุมความร้อนที่ง่ายทำให้เป็นที่นิยมใช้สำหรับสเตนเลสประเภทออสเทนนิติกและวัสดุบาง
2. การเชื่อม MIG (Semi-automatic Welding):
เหมาะสำหรับแผ่นหนาปานกลางที่ต้องการประสิทธิภาพ มีความเร็วในการเชื่อมสูงและใช้งานง่าย แม้ว่าลักษณะแนวเชื่อมและการควบคุมสะเก็ดไฟจะด้อยกว่า TIG
3. การเชื่อมเลเซอร์/พลาสมา:
ใช้ในงานที่ต้องการความแม่นยำและคุณภาพสูง มีคุณสมบัติเด่นคือมีโซนที่ได้รับผลกระทบจากความร้อนน้อยที่สุดและการเสียรูปที่ลดลง
4. การเชื่อมความต้านทาน (Spot Welding):
เป็นที่นิยมในการต่อแผ่นโลหะสำหรับยานยนต์และเครื่องใช้ในบ้าน
แต่ละวิธีมีข้อดีข้อเสียแตกต่างกัน ควรเลือกวิธีที่ดีที่สุดโดยพิจารณาจากคุณภาพและประสิทธิภาพการผลิตที่ต้องการ
3. ข้อบกพร่องในการเชื่อมและมาตรการแก้ไข
การเชื่อมสเตนเลสมีแนวโน้มที่จะเกิดข้อบกพร่องดังต่อไปนี้ ซึ่งส่วนใหญ่เกี่ยวข้องกับคุณสมบัติของวัสดุ:
- การแตกร้าว (การแตกร้าวร้อน/การแตกร้าวจากการแข็งตัว): เกิดจากการป้อนความร้อนที่มากเกินไปหรือวัสดุเติมที่ไม่เหมาะสม โดยเฉพาะอย่างยิ่งในสเตนเลสประเภทออสเทนนิติก
- การบิดเบี้ยว/การโก่งตัว: เกิดจากค่าสัมประสิทธิ์การขยายตัวทางความร้อนสูง ทำให้เกิดความเค้นหดตัวขนาดใหญ่ มาตรการแก้ไขรวมถึงการเชื่อมยึด (tack welding) การใช้จิ๊ก และการออกแบบการโก่งตัวย้อนกลับ
- การเกิดออกซิเดชัน/การเกิดสะเก็ด: การเกิดออกซิเดชันที่อุณหภูมิสูงจะลดความต้านทานการกัดกร่อน การใช้ก๊าซอาร์กอนป้องกันและการป้องกันด้านหลังเป็นสิ่งสำคัญ
- การกัดกร่อนแบบรูเข็ม/การกัดกร่อนตามขอบเกรน: เกิดจากความเสียหายของฟิล์มเฉื่อยหรือการตกตะกอนของคาร์ไบด์หลังการเชื่อม ป้องกันได้ด้วยการบำบัดหลังการเชื่อมที่เหมาะสม เช่น การล้างกรด (pickling) และการขัดด้วยไฟฟ้า (electropolishing)
การป้องกันข้อบกพร่องต้องอาศัยการตรวจสอบวัสดุ สภาวะการเชื่อมที่เหมาะสม และการแปรรูปหลังการเชื่อม
4. การจัดการและการประเมินคุณภาพการเชื่อม
คุณภาพที่คงที่ไม่ได้ขึ้นอยู่กับทักษะของผู้ปฏิบัติงานเท่านั้น การจัดการอุปกรณ์ การบันทึกพารามิเตอร์การเชื่อม และระบบการตรวจสอบเป็นสิ่งจำเป็น:
- WPS (Welding Procedure Specification) และ PQR (Procedure Qualification Record):
กำหนดมาตรฐานสภาวะการเชื่อมเพื่อให้มั่นใจถึงความสามารถในการทำซ้ำ
- การทดสอบแบบไม่ทำลาย (PT, VT, RT, ฯลฯ):
ใช้วิธีการต่างๆ เช่น การตรวจสอบด้วยสายตา การทดสอบด้วยน้ำยาแทรกซึม และการทดสอบด้วยรังสีเอกซ์ เพื่อตรวจสอบข้อบกพร่อง
- การจัดการความสามารถในการตรวจสอบย้อนกลับ:
บันทึกว่าใคร เมื่อใด และภายใต้เงื่อนไขใดที่ทำการเชื่อมสำหรับแต่ละรอยต่อ เพื่อเสริมสร้างการประกันคุณภาพ
CONTACT
แบบฟอร์มติดต่อข้อมูลบริษัท
ระบบอุปกรณ์แทงค์ / การแปรรูปโลหะ / ระบบควบคุม
Belief Engineering Technology (Wuxi) Co., Ltd. ก่อตั้งขึ้นในเมืองอู๋ซีเมื่อปี 2009 โดยดำเนินธุรกิจครอบคลุมในหลากหลายสาขา ไม่ว่าจะเป็นธุรกิจอุปกรณ์ถังจัดเก็บ ระบบควบคุม และการแปรรูปโลหะอย่างแม่นยำ ในปี ...