KNOWLEDGE
คลังความรู้
เทคโนโลยีและบริการ
วิธีจัดการเพื่อไม่ให้แกนเหล็กของอิเล็กโทรดโผล่ออกมา|เกณฑ์พิจารณา “ขีดจำกัดการใช้งาน” ของแอโนดตะกั่วเพื่อหลีกเลี่ยงการซื้อใหม่ที่มีต้นทุนสูง
2026-09-16
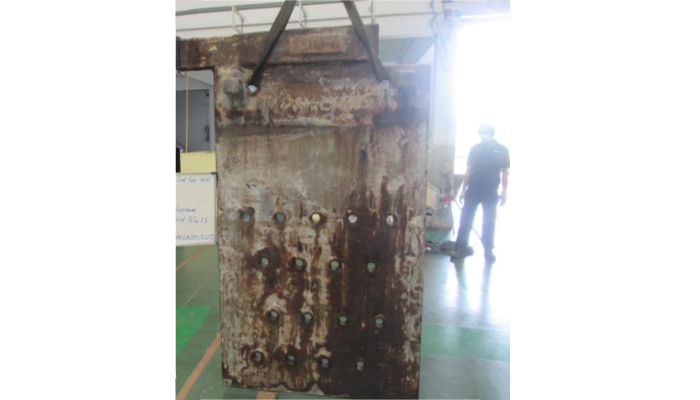
ในโรงงานผลิตในประเทศไทย บางครั้งอาจเกิดความลังเลว่าควรใช้อิเล็กโทรดตะกั่วขนาดใหญ่ไปจนถึงระดับใด และควรนำออกมาซ่อมบำรุงเมื่อใด
หากนำออกมาเร็วเกินไป ก็จะไม่สามารถใช้งานได้อย่างเต็มที่ ในทางกลับกัน หากใช้งานจนถึงขีดจำกัดและปล่อยให้ตะกั่วสึกหรอมากเกินไป แกนเหล็กด้านในอาจโผล่ออกมา ซึ่งอาจทำให้วัสดุแกนเสียหายหรือส่งผลต่อน้ำยาชุบ
สิ่งสำคัญคือไม่ใช่รอจนแกนเหล็กโผล่ออกมาแล้วจึงเปลี่ยน แต่ควรนำอิเล็กโทรดกลับมาในขณะที่ยังมีตะกั่วเหลืออยู่เพียงพอ และเปลี่ยนไปสู่การรีแพร์
บทความนี้อธิบายวิธีพิจารณาขีดจำกัดการใช้งานของแอโนดตะกั่ว และควรนำกลับมาในช่วงเวลาใด
สารบัญ
- เหตุใดจึงต้องนำออกมาจัดการก่อนที่แกนเหล็กจะโผล่ออกมา
- เหตุผลที่การตรวจด้วยสายตาเพียงอย่างเดียวทำให้ตัดสินขีดจำกัดการใช้งานได้ยาก
- การจัดการความหนาที่เหลือโดยใช้ 8–10 มม. เป็นเกณฑ์
- วิธีคาดการณ์ช่วงเวลานำออกมาจากข้อมูลการวัด ณ จุดเดิม
- สิ่งที่ SPF (THAILAND) สามารถดำเนินการได้
- FAQ
- คำศัพท์สำคัญสำหรับทำความเข้าใจบทความนี้
■ เหตุใดจึงต้องนำออกมาจัดการก่อนที่แกนเหล็กจะโผล่ออกมา
เมื่อใช้งานแอโนดตะกั่วอย่างต่อเนื่อง ตะกั่วบนพื้นผิวจะค่อยๆ สึกหรอ
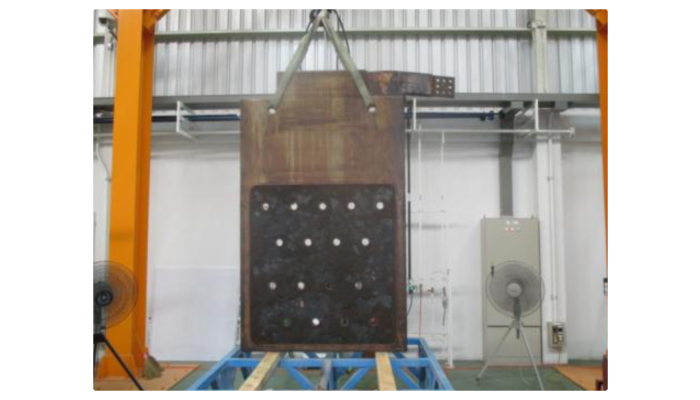
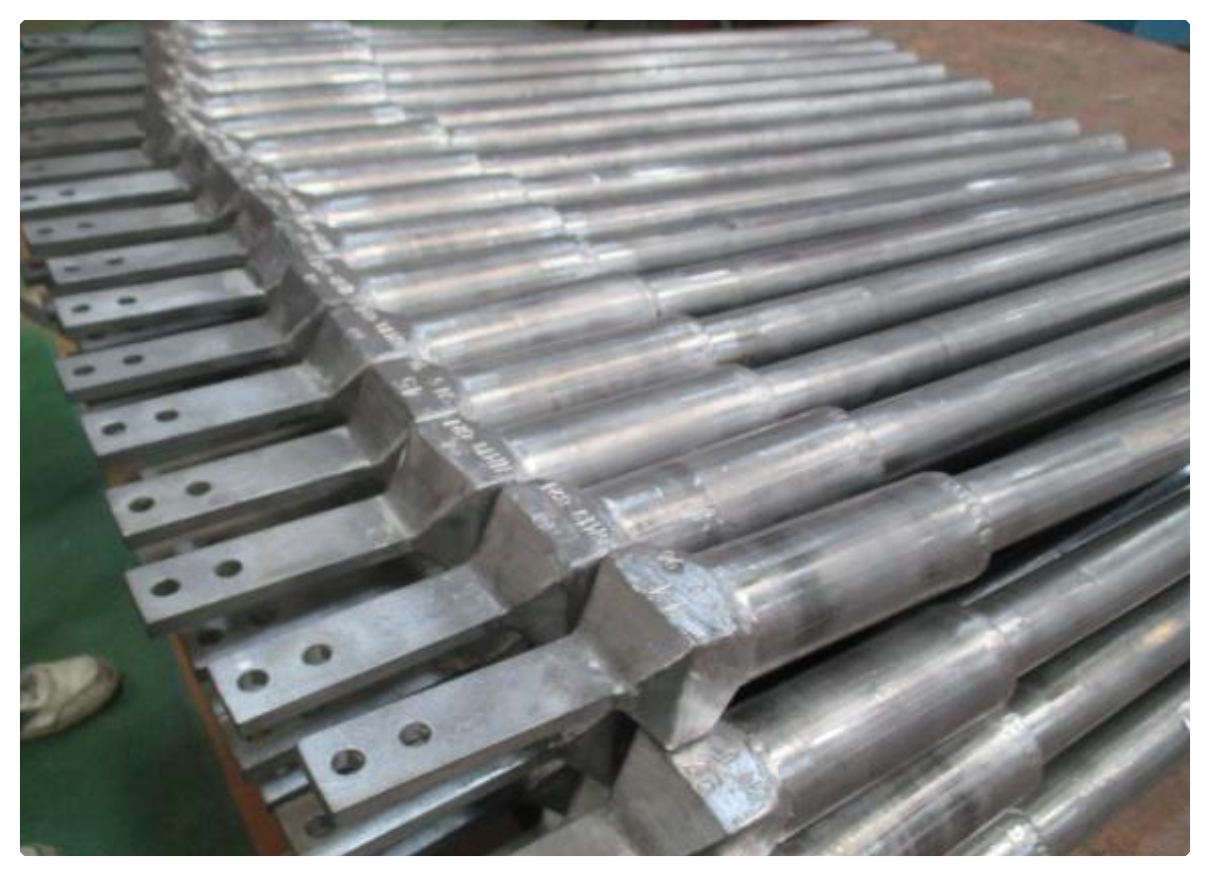
โดยทั่วไป ภายในอิเล็กโทรดตะกั่วขนาดใหญ่จะมีส่วนเชื่อมต่อที่ทำจากทองแดงสำหรับนำกระแสไฟฟ้า และวัสดุแกนที่ทำจากเหล็กเพื่อรักษาความแข็งแรง โดยมีตะกั่วหุ้มอยู่ด้านนอกเพื่อปกป้องโครงสร้างภายในจากน้ำยาชุบ
อย่างไรก็ตาม หากปล่อยให้ตะกั่วสึกหรอต่อไป แกนเหล็กอาจโผล่ออกมาในที่สุด
เมื่อแกนเหล็กสัมผัสกับน้ำยาชุบ ส่วนประกอบของเหล็กอาจละลายเข้าสู่น้ำยา และอาจส่งผลเสียต่อสภาพของน้ำยาและคุณภาพการชุบ นอกจากนี้ หากวัสดุแกนเกิดความเสียหาย ก็อาจนำกลับมาใช้ใหม่ได้ยาก
หากวัสดุแกนยังอยู่ในสภาพดี ก็มีความเป็นไปได้ที่จะรีแพร์โดยกำจัดส่วนตะกั่วที่เสื่อมสภาพออกแล้วสร้างชั้นตะกั่วใหม่
กล่าวคือ หากต้องการใช้อิเล็กโทรดอย่างคุ้มค่า แนวคิดสำคัญไม่ใช่ “ใช้งานจนแกนเหล็กโผล่ออกมา” แต่คือ “นำออกมาจัดการก่อนที่แกนเหล็กจะโผล่ออกมา”
■ เหตุผลที่การตรวจด้วยสายตาเพียงอย่างเดียวทำให้ตัดสินขีดจำกัดการใช้งานได้ยาก
ในการดูแลอิเล็กโทรดประจำวัน การตรวจสอบรูปลักษณ์ภายนอกเป็นพื้นฐาน การสึกหรอของพื้นผิว การเสียรูป รอยแตกร้าว และรูเข็ม อาจสามารถตรวจพบได้ด้วยสายตา
อย่างไรก็ตาม การระบุความหนาของตะกั่วที่เหลืออยู่อย่างแม่นยำจากรูปลักษณ์ภายนอกเพียงอย่างเดียวนั้นไม่ใช่เรื่องง่าย
แอโนดตะกั่วไม่ได้สึกหรออย่างสม่ำเสมอทั่วทั้งพื้นผิวเสมอไป และบางบริเวณอาจสึกหรอเร็วกว่าส่วนอื่น แม้ภายนอกจะดูเหมือนว่ายังใช้งานได้ แต่บางจุดอาจเข้าใกล้ขีดจำกัดแล้ว
สิ่งที่ช่วยในกรณีนี้คือการวัดแบบไม่ทำลายด้วยเครื่องวัดความหนาด้วยคลื่นอัลตราโซนิก
เมื่อใช้เครื่องวัดความหนาด้วยคลื่นอัลตราโซนิก จะสามารถตรวจสอบความหนาของตะกั่วที่เหลืออยู่เป็นตัวเลขได้โดยไม่ต้องตัดอิเล็กโทรด
ความแตกต่างระหว่างการตรวจด้วยสายตาและการวัดความหนาด้วยคลื่นอัลตราโซนิก
รายการประเมิน | การตรวจรูปลักษณ์ด้วยสายตา | การวัด ณ จุดเดิมด้วยเครื่องวัดความหนาด้วยคลื่นอัลตราโซนิก |
สิ่งที่ตรวจสอบหลัก | การสึกหรอของพื้นผิว การเสียรูป ข้อบกพร่อง | ความหนาของตะกั่วที่เหลือ |
การจัดการด้วยตัวเลข | ทำได้ยาก | สามารถจัดการเป็นหน่วยมิลลิเมตร |
การเปรียบเทียบประวัติ | เชิงคุณภาพ | สามารถเปรียบเทียบจากค่าที่วัดได้ |
การตัดสินช่วงเวลานำกลับมา | มีแนวโน้มขึ้นอยู่กับรูปลักษณ์และประสบการณ์ | ตัดสินได้ง่ายขึ้นจากความหนาที่เหลือและประวัติการวัด |
การตรวจด้วยสายตาและการวัดด้วยคลื่นอัลตราโซนิกไม่ใช่วิธีที่ต้องเลือกอย่างใดอย่างหนึ่ง
สามารถตรวจข้อบกพร่องบนพื้นผิวด้วยสายตา และตรวจขีดจำกัดการใช้งานจากค่าความหนาที่เหลือ โดยใช้ทั้งสองวิธีร่วมกันตามวัตถุประสงค์
■ การจัดการความหนาที่เหลือโดยใช้ 8–10 มม. เป็นเกณฑ์
เพื่อรีแพร์แอโนดตะกั่วและนำวัสดุแกนด้านในกลับมาใช้ใหม่ จำเป็นต้องนำอิเล็กโทรออกมาก่อนที่ตะกั่วจะสึกหรอจนหมด
แนวทางการจัดการหนึ่งคือพิจารณานำกลับมาเมื่อความหนาของตะกั่วที่เหลืออยู่ประมาณ 8–10 มม. และเปลี่ยนไปสู่การรีแพร์ก่อนที่จะต่ำกว่าค่าขีดจำกัดประมาณ 7–8 มม.
อย่างไรก็ตาม 8–10 มม. ไม่ใช่เกณฑ์ตายตัวที่ใช้ได้กับอิเล็กโทรดทุกชนิด
ขีดจำกัดการใช้งานจริงจะแตกต่างกันไปตามเงื่อนไขดังต่อไปนี้
- โครงสร้างและขนาดของอิเล็กโทรด
- ความหนาเริ่มต้นของตะกั่ว
- น้ำยาชุบที่ใช้
- เงื่อนไขการจ่ายกระแสไฟฟ้า
- ชั่วโมงการเดินไลน์
- แนวโน้มการสึกหรอของอิเล็กโทรดแต่ละชิ้น
ดังนั้น สิ่งสำคัญไม่ใช่การกำหนดง่ายๆ ว่า “เมื่อเหลือ 8 มม. ให้เปลี่ยน” แต่ควรกำหนดเกณฑ์การนำออกมาโดยพิจารณาจากสเปกของอิเล็กโทรดและเงื่อนไขการใช้งาน
หากนำออกมาเร็วเกินไป จะกลายเป็นการซ่อมทั้งที่ยังเหลือตะกั่วที่สามารถใช้งานได้
ในทางกลับกัน หากนำออกมาช้าเกินไป การสึกหรอเฉพาะจุดอาจทำให้แกนเหล็กโผล่ออกมา และอาจทำให้การนำวัสดุแกนกลับมาใช้ใหม่เป็นเรื่องยาก
สิ่งสำคัญคือการตัดสินช่วงเวลานำออกมาที่ไม่เร็วหรือช้าเกินไป โดยอ้างอิงจากข้อมูลการวัด
■ วิธีคาดการณ์ช่วงเวลานำกลับมาจากข้อมูลการวัด ณ จุดเดิม
ประโยชน์ของเครื่องวัดความหนาด้วยคลื่นอัลตราโซนิกไม่ได้มีเพียงการตรวจสอบความหนาปัจจุบันเพียงครั้งเดียว
การวัดตำแหน่งเดิมเป็นประจำและสะสมประวัติข้อมูล ช่วยให้เข้าใจอัตราการสึกหรอของอิเล็กโทรดแต่ละชิ้นได้ง่ายขึ้น
ตัวอย่างเช่น หากค่าที่วัดจากจุดเดียวกันเปลี่ยนแปลงดังนี้
- ครั้งที่ 1: 20 มม.
- ครั้งที่ 2: 17 มม.
- ครั้งที่ 3: 14 มม.
เมื่อพิจารณาควบคู่กับช่วงเวลาระหว่างการวัดและสถานะการเดินไลน์ ก็จะสามารถคาดการณ์ช่วงเวลาที่ค่าจะถึงเกณฑ์สำหรับนำออกมาได้ง่ายขึ้น
ในการตัดสินใจ มี 3 ประเด็นหลักที่สำคัญดังต่อไปนี้
1. ค่าขีดจำกัดที่ยอมรับได้ของตะกั่ว
กำหนดตามสเปกของอิเล็กโทรดและเงื่อนไขการใช้งาน
2. ประวัติข้อมูลการวัดด้วยคลื่นอัลตราโซนิก
ตรวจสอบแนวโน้มการสึกหรอจากค่าที่วัดหลายครั้ง
3. รอบการเดินไลน์
พิจารณาช่วงเวลานำออกมาโดยเทียบกับการหยุดไลน์ตามแผนครั้งถัดไปและแผนการผลิต
การนำข้อมูลเหล่านี้มาใช้ร่วมกันช่วยให้สามารถเชื่อมโยงไปสู่การนำกลับมาและการรีแพร์อย่างมีแผน แทนการเปลี่ยนแบบกะทันหัน
■ สิ่งที่ SPF (THAILAND) สามารถดำเนินการได้
SPF (THAILAND) CO., LTD. มีฐานอยู่ในประเทศไทย และให้บริการตั้งแต่การตรวจสอบสภาพของอิเล็กโทรดตะกั่วขนาดใหญ่ไปจนถึงการรีแพร์
บริการหลักมีดังต่อไปนี้
- วัดความหนาของตะกั่วที่เหลือด้วยเครื่องวัดความหนาด้วยคลื่นอัลตราโซนิก
- ตรวจสอบสภาพการสึกหรอของอิเล็กโทรด
- รับอิเล็กโทรดที่ใช้แล้ว
- กำจัดพื้นผิวจ่ายกระแสที่เสื่อมสภาพ
- แปรรูปด้วยเครื่องจักร
- ตรวจหารูเข็ม
- ตรวจสอบด้วยสารแทรกซึม
- สร้างชั้นตะกั่วใหม่
- ซ่อมแซม FRP lining
นอกจากนี้ ยังสามารถพิจารณาช่วงเวลานำกลับมาก่อนที่แกนเหล็กจะเกิดความเสียหาย โดยตรวจสอบข้อมูลการวัดในอดีตควบคู่กับสถานะการเดินไลน์
สิ่งสำคัญในการใช้อิเล็กโทรดให้ได้ยาวนาน ไม่ใช่การใช้งานจนถึงขีดจำกัด แต่คือการนำกลับมาในสภาพที่วัสดุแกนยังสามารถนำกลับมาใช้ใหม่ได้ และรีแพร์ในช่วงเวลาที่เหมาะสม
หาก “ไม่แน่ใจว่ายังใช้งานต่อได้หรือไม่” หรือ “ไม่สามารถตัดสินได้ว่าควรนำกลับมาเมื่อใด” ขั้นตอนแรกคือการวัดความหนาของตะกั่วที่เหลือ และทำความเข้าใจสภาพปัจจุบันด้วยค่าตัวเลข
※หากต้องการรายละเอียดเพิ่มเติม โปรดดาวน์โหลดเอกสาร PDF ที่แนบมากับบทความนี้ หรือสอบถามผ่านแบบฟอร์มติดต่อที่ด้านล่างของหน้า
■ FAQ
Q1 : เหตุใดจึงต้องนำแอโนดตะกั่วกลับมาก่อนที่แกนเหล็กจะโผล่ออกมา?
A1 : เนื่องจากเมื่อแกนเหล็กสัมผัสกับน้ำยาชุบ ส่วนประกอบของเหล็กอาจละลายเข้าสู่น้ำยา และอาจส่งผลเสียต่อสภาพของน้ำยาและคุณภาพการชุบ
นอกจากนี้ หากวัสดุแกนเสียหาย ก็อาจนำกลับมาใช้ใหม่ได้ยาก
Q2 : เมื่อความหนาเหลือ 8–10 มม. จำเป็นต้องนำกลับมาทุกครั้งหรือไม่?
A2 : 8–10 มม. เป็นหนึ่งในเกณฑ์สำหรับพิจารณานำกลับมา
ขีดจำกัดการใช้งานจริงจะแตกต่างกันไปตามโครงสร้าง ขนาด ความหนาเริ่มต้น เงื่อนไขการใช้งาน และแนวโน้มการสึกหรอของอิเล็กโทรด
Q3 : การวัดความหนาด้วยคลื่นอัลตราโซนิกเพียงครั้งเดียวเพียงพอหรือไม่?
A3 : การวัดเพียงครั้งเดียวสามารถตรวจสอบความหนาที่เหลืออยู่ในปัจจุบันได้ แต่การวัด ณ จุดเดิมอย่างต่อเนื่องมีประโยชน์ในการคาดการณ์ช่วงเวลานำกลับมา
เมื่อเปรียบเทียบกับข้อมูลในอดีต จะช่วยให้ตัดสินแนวโน้มการสึกหรอและช่วงเวลาที่ค่าจะถึงเกณฑ์สำหรับนำกลับมาได้ง่ายขึ้น
■ คำศัพท์สำคัญสำหรับทำความเข้าใจบทความนี้
- แอโนดตะกั่ว
อิเล็กโทรดที่มีตะกั่วหรือโลหะผสมตะกั่วเป็นวัสดุหลัก ใช้ในกระบวนการชุบด้วยไฟฟ้าและกระบวนการอื่นๆ - เครื่องวัดความหนาด้วยคลื่นอัลตราโซนิก
อุปกรณ์ที่ใช้คลื่นอัลตราโซนิกเพื่อวัดความหนาของวัสดุโดยไม่ทำลายชิ้นงาน - เกณฑ์สำหรับนำกลับมา
เกณฑ์ความหนาที่เหลือสำหรับพิจารณานำอิเล็กโทรดกลับมาโดยมีการรีแพร์เป็นเป้าหมาย ก่อนที่แกนเหล็กจะโผล่ออกมา - ค่าขีดจำกัดการใช้งาน
เกณฑ์การจัดการสำหรับตัดสินว่าจะใช้อิเล็กโทรดต่อไปได้ถึงระดับใด - การวัด ณ จุดเดิม
วิธีการวัดตำแหน่งเดิมทุกครั้งและบันทึกการเปลี่ยนแปลงของค่าที่วัดอย่างต่อเนื่อง
※หากต้องการรายละเอียดเพิ่มเติม โปรดดาวน์โหลดเอกสาร PDF ที่แนบมากับบทความนี้ หรือสอบถามผ่านแบบฟอร์มที่ด้านล่างของหน้า
ข้อมูลบริษัท
การบำรุงรักษาเครื่องจักรงานชุบโลหะ / การบำรุงรักษาอุปกรณ์ปรับสภาพพื้นผิว
SPF (THAILAND) CO., LTD. เป็นผู้ให้บริการด้านเทคนิคที่เชี่ยวชาญด้านชิ้นส่วนสำหรับงานชุบไฟฟ้า และโซลูชันด้านการแปรรูปโลหะ เรามุ่งเน้นการผลิต การซ่อมแซม และการบำรุงรักษาชิ้นส่วนที่เกี่ยวข้องกับอิเล็กโทร ...
PICKUP
เทคโนโลยีและบริการ
CONTACT
ติดต่อเรา