SERVICES
技術・サービス
【3葉ルーツ式ブロワ(省エネ設計)】コンプレッサーからの置き換えで工場の電気代を3分の1に削減
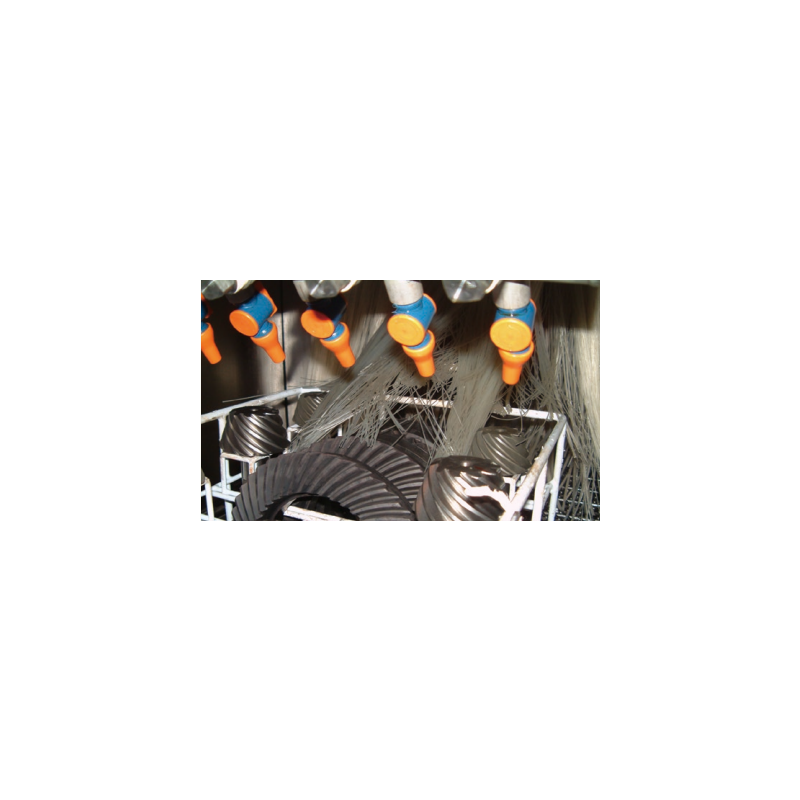
製造業の現場では、電力コストの上昇とカーボンニュートラル対応が同時に求められています。中でも見直し余地が大きいのが、工場全体の消費電力の中で大きな割合を占めるコンプレッサーエアの運用です。
洗浄後の水切りや部品の乾燥、エアブローといった工程では、本来高い圧力を必要としないにもかかわらず、高圧エアを減圧して使用しているケースが少なくありません。この“圧力のミスマッチ”は、エネルギーの無駄を生み、コストとCO2排出の両面に影響します。
こうした課題に対して、低圧・大風量で供給するブロワへの置き換えが選択肢として広がっています。本稿では、その考え方と導入効果、さらに具体的な適用領域について整理します。
目次
- 高圧エアの減圧利用が招くエネルギーロスと改善余地
- 3葉ルーツ式ブロワへの置き換えで実現する省エネ効果
- エネルギー効率を高める「エンドレス方式」と低騒音設計
- ローターシャフト一体型構造が支える長期安定稼働と耐久性
- オイルフリー化による品質維持と環境対応の両立
- アンレット(ANLET)による省エネ診断から導入・運用支援
- よくあるご質問
- 本記事を理解するためのキーワード
■ 高圧エアの減圧利用が招くエネルギーロスと改善余地
多くの工場では、昇圧されたコンプレッサーエアを主要な空気源として使用しています。一方、洗浄後の水切りや部品の乾燥、液攪拌といった用途で求められる圧力は、コンプレッサーの吐出圧に比べ低いケースも多く見られます。
コンプレッサーエアを減圧して使う運用は、その減圧した圧力分のエネルギーを一切利用することなく捨てていることと同じで、エネルギー効率の観点では改善余地が残る領域といえます。用途に応じた適正圧の空気源を選定することが、工場全体のエネルギー管理を見直す起点となります。
■ 3葉ルーツ式ブロワへの置き換えで実現する省エネ効果
高圧のコンプレッサーエアを、用途に適した低圧の3葉ルーツ式ブロワへ置き換えることで、消費電力の低減が期待されます。空気を必要以上に圧縮せず、必要な圧力帯で供給できる点が特徴です。
実際の導入事例では、同等のエアブロー能力を維持しながら、電力消費やCO2排出量の低減につながったケースが報告されています。高圧を必要としない工程を専用の空気源へ切り替えることは、運用コストと環境負荷の双方を見直す有効な手段の一つです。
高圧を必要としない工程の中でも、特に見直し効果が大きいのがエアブロー工程です。
■ エアブロー工程の省エネ化と専用機への置き換え
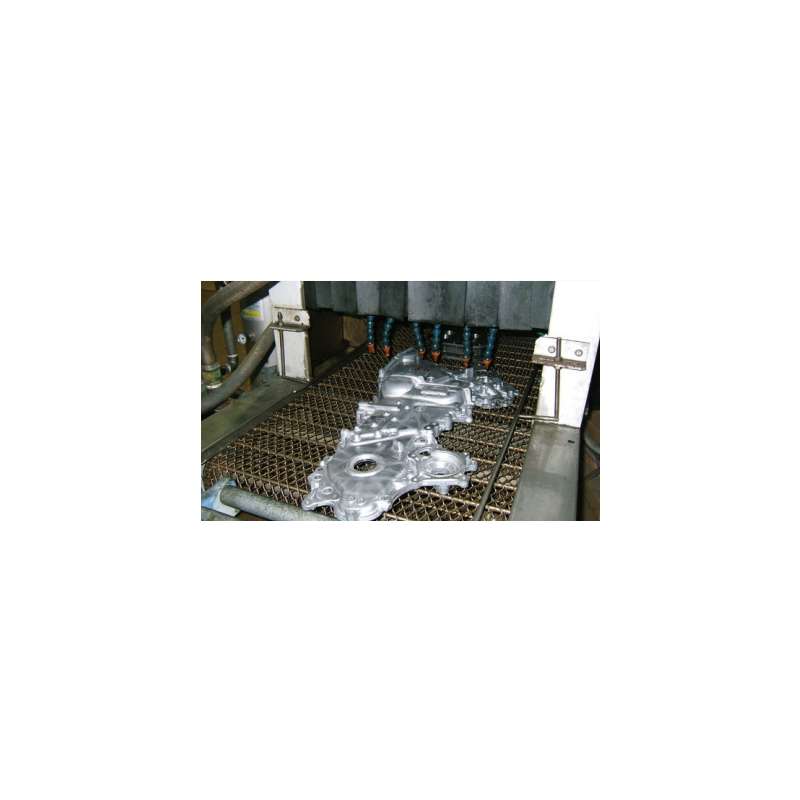
エアブロー工程は、工場内の圧縮空気使用量の中でも大きな割合を占める場合があります。水切りや乾燥、異物除去といった用途では、高圧を維持する必要がないケースも多く、減圧して使用する従来運用ではエネルギー損失が生じやすくなります。
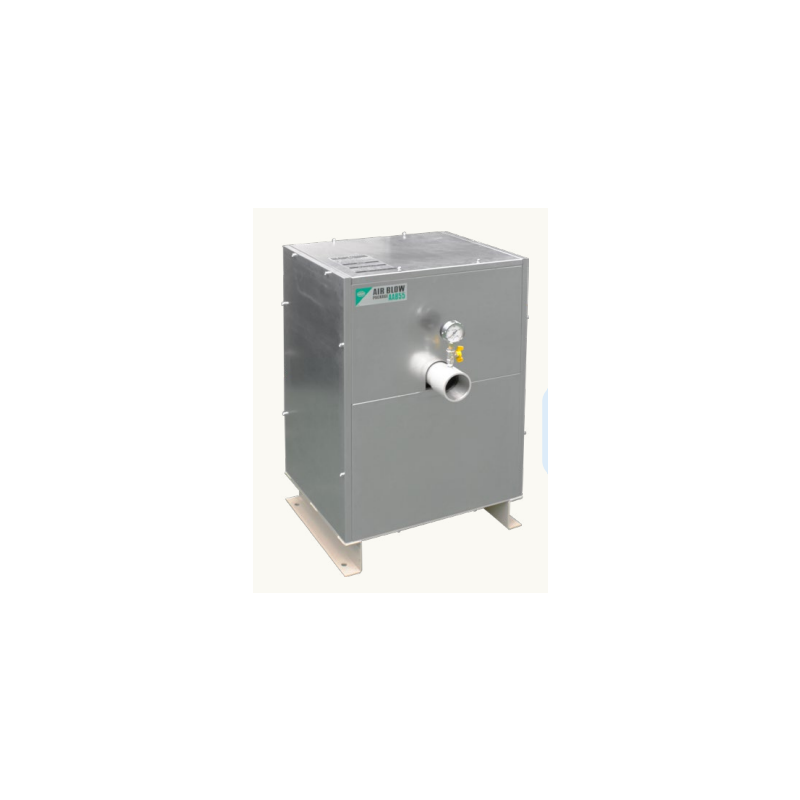
こうした工程に対しては、低圧・大風量で供給する専用機への置き換えが有効です。その一例として、アンレットの「AABシリーズ」が位置づけられます。エアブロー用途に適した構成により、必要な圧力帯での効率的な供給が可能です。
導入条件によっては、ブロー性能を維持しながら、CO2排出量が約70%削減された事例も確認されています。
■ エアブローにおける比較(省エネ例)
| 項目 | 工場エア(コンプレッサー) | ルーツエア(AAB) |
| 圧力 | 約400kPa | 約40kPa |
| 空気量 | 210 L/min | 504 L/min |
| ノズル径 | φ2.2 | φ7.0 |
| 衝突力 | 69g | 69g |
| エネルギー費 | 4,032円/日 | 1,209円/日 |
※条件:ノズル10個、1日8時間稼働の場合(工場エア単価4.0円/㎥、ルーツエア単価0.5円/㎥で計算)
導入効果を理解するうえで重要なのが、圧力と性能の関係です。上記のような条件では、約400kPaの工場エアと約40kPaのルーツエアで、同等の衝突力(吹き飛ばし能力)が確認されています。
比較条件では、ノズル径を変えることで風量を増やし、低圧でも同等の衝突力が得られる構成となっています。エアブロー用途では必ずしも高圧が必要ではなく、適正な圧力と風量の組み合わせによって効率的な運用が可能です。
また、単位空気量あたりのエネルギーコストの観点でも差が見られ、低圧・大風量で供給する方式は、圧縮空気と比較してエネルギー効率の面で優位性が示されています。
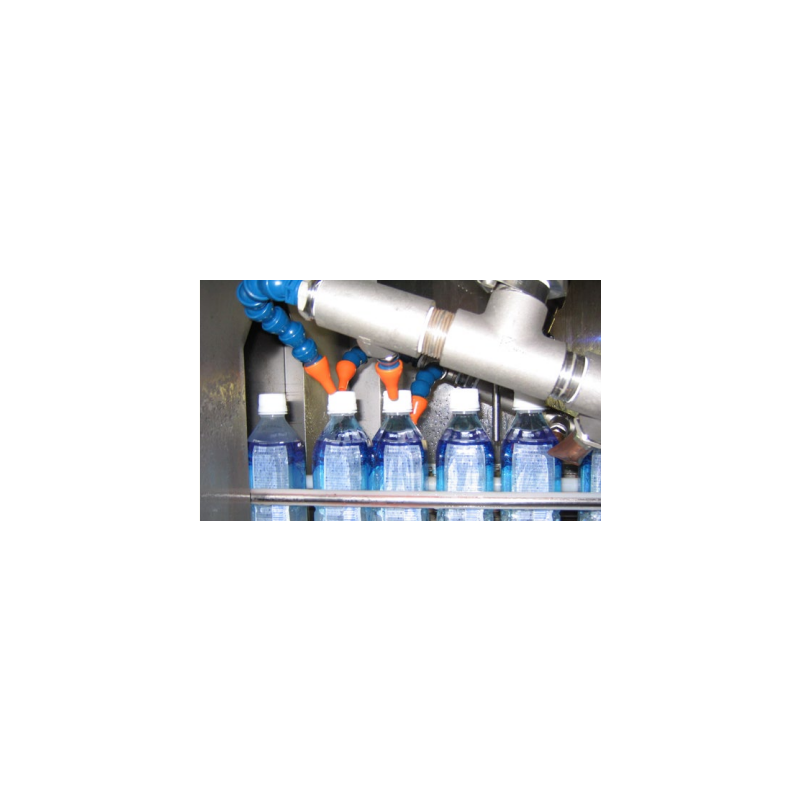
飲料ボトルや缶の水切り、粉塵除去、切粉除去、部品洗浄後の乾燥などは、低圧エアへの切り替えが検討されやすい工程です。
■ エネルギー効率を高める「エンドレス方式」と低騒音設計
アンレットの3葉ルーツ式ブロワは、日本で初めて量産化に成功した独自技術を背景に、低騒音・低振動・高効率を追求しています。その中核となるのが、ケーシング内部の空気の流れを最適化する「エンドレス方式」です。
この方式により、空気の逆流や内部損失を抑え、エネルギー効率の向上につなげています。また、3葉ロータとケーシング構造の工夫により、運転時の脈動が抑えられ、騒音や振動の低減にも寄与します。
■ ローターシャフト一体型構造が支える安定稼働と耐久性
省エネ性能を維持するためには、機器の耐久性も重要な要素です。アンレットでは専用加工機により、ロータとシャフトを一つの材料から削り出す「一体型構造」を採用しています。
この構造によりシャフト径を太くすることができ、高負荷運転時におけるシャフトの折損やロータのズレを防ぎます。さらに、グリス補給が可能な特殊ベアリングやギヤオイルの振り切り機構を備え、連続運転が可能でメンテナンス負荷を抑えながら安定稼働を支えます。
■ オイルフリー化による品質維持と環境対応の両立
環境対策は電力削減にとどまりません。アンレットの3葉ルーツ式ブロワは、接ガス部に油を使用しないオイルフリー構造を採用しています。これにより、吐出エアへのオイルミスト混入リスクを抑え、製品品質への影響を低減します。
オイルを含まないエアは乾燥工程において、二次汚染を防ぐための重要な要件となります。特に洗浄後工程では、異物や油分の付着が不良につながるため、空気の清浄性が求められます。
加えて、潤滑油の使用量削減により、廃油処理に伴う手間やコストの低減にもつながります。設備運用と環境対応の両面から見ても、合理性のある構成です。
■ アンレット(ANLET)による省エネ診断から導入・運用支援
アンレットは、独自の3葉ルーツ式ロータ加工技術を背景に、工場の省エネ診断から既存コンプレッサーの置き換え提案までを一貫して担い、脱炭素に向けたソリューションを提供しています。
タイをはじめとするグローバルエリアでは、現地代理店を通じたアフターサービス体制が整備されています。メンテナンスや部品供給、運用面での助言に対応し、導入後の運用を支えます。
また、汎用機からエアブロー用途に最適化したパッケージ(防音パネル、省スペース設計)まで幅広いラインナップを揃え、各工場の条件に応じた構成提案が可能です。収益性の向上と環境負荷低減の両立につながります。
■ よくあるご質問
Q1:コンプレッサーのエアをブロワに替えて、既存の配管はそのまま流用できますか?
A1:低圧・大風量のエアを効率よく使用するには、高圧用の細径配管では圧力損失が大きく使用できません。導入時には、配管径、ノズル径の見直しを含めた最適化が必要です。
Q2:3葉ルーツ式ブロワはどのような工程で導入効果が高いのでしょうか?
A2:洗浄後の水切り、部品の乾燥、粉粒体の空気輸送、メッキ槽の液攪拌など、低圧空気を必要とする工程に適しています。コンプレッサーエアを減圧して使用している箇所では、特に効果が見込めます。
Q3:タイの現地工場で省エネ効果のシミュレーションは可能ですか?
A3:可能です。現在使用しているコンプレッサーの稼働条件(圧力、流量、稼働時間)、ノズル形状(メーカー名、型式)、個数、ワーク形状などをもとに、置き換え時の効果を試算し、最適な構成を提案します。
■ 本記事を理解するためのキーワード
- 3葉ルーツ式:3つの山を持つ2本のロータが互いに非接触で回転し、気体を移送・圧縮する構造。
- AAB型:3葉ルーツ式ブロワを搭載し、エアブロー用途に最適化したパッケージユニットの一例。
- エンドレス方式:ケーシング内部の空気の流れを最適化し、エネルギー効率の向上につなげるアンレット独自の技術。
- 一体型ローターシャフト:ロータと軸を一つの素材から削り出す製法で、剛性の確保と長期安定稼働に寄与する。
- カーボンニュートラル:温室効果ガスの排出と吸収を均衡させ、実質ゼロにする取り組み。
会社情報

ANLETは、省エネルギーと環境保全を重視したルーツブロワ、真空ポンプ、集じん機のメーカーです。最大の特長は、3葉ローター技術にあり、従来システムと比べて騒音や振動を低減し、消費電力を最大70%削減します。ローターとシャフトを一体鋳造した高耐久構造に加え、オイルフリー方式によるクリーンな運転により、油汚染のない清浄な性能を実現しています。累計120万台以上の生産実績と日本国内トップの市場シェアが品 ...
CATALOG
関連カタログ
PICKUP
技術・サービス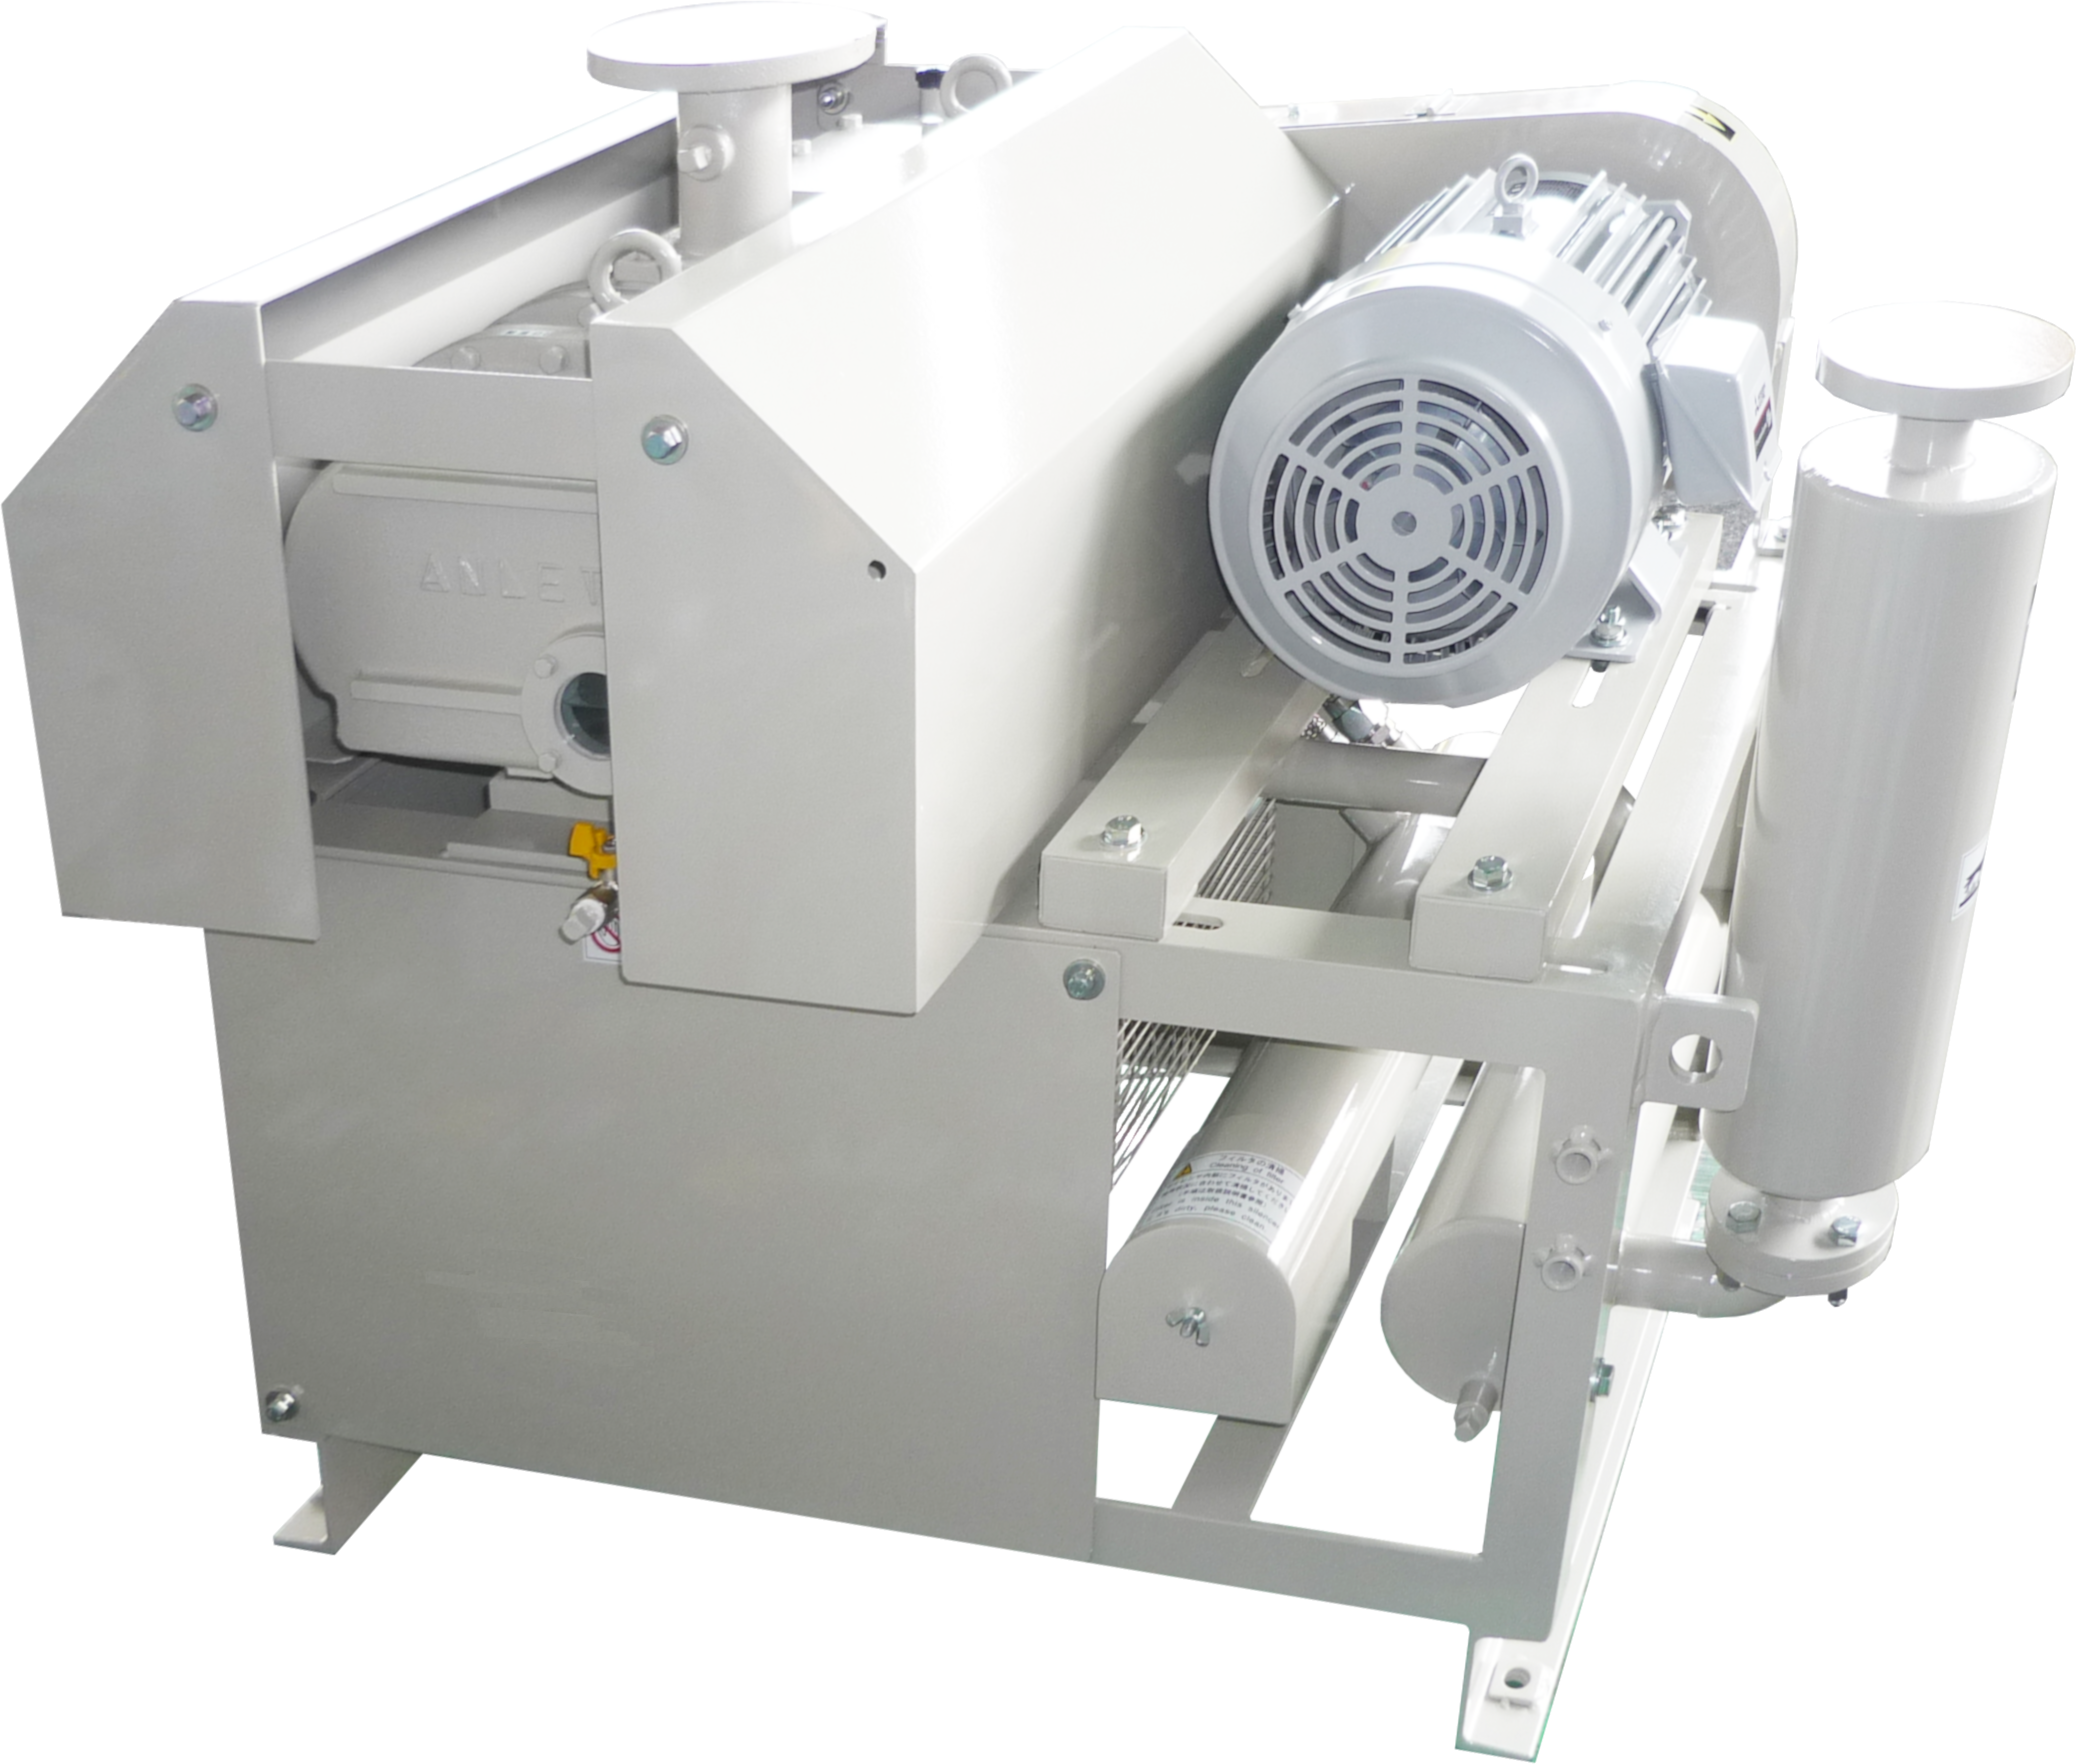

CONTACT
お問い合わせ