SERVICES
技術・サービス
溶接火口 | 精密な火炎制御で安定した溶接品質を実現
Key Takeaways
• 溶接火口(Welding Nozzle)は、ガス溶接における火炎形状と温度を決定する中核部品
• 母材の板厚、ガス種、使用する溶接トーチに適したノズル選定が、溶接品質に直結
• 安定した溶融を実現し、バーンスルーの低減や手直し削減に貢献
• 精密溶接から重工業用途まで対応する幅広いラインアップ
ーーーーーーーーーーーーーーーーーーーーーーーーーーーーーーー
ガス溶接において、火炎の安定性は溶接品質を左右する重要な要素です。溶接火口(Welding Nozzle)は、ガス流量と火炎形状を制御する役割を担っています。不適切なノズルを使用すると、溶け込み不足、過度な燃焼、溶接ビードの不均一などが発生しやすくなります。そのため、作業内容に適した 溶接火口の選定は、信頼性の高い溶接プロセスの基本となります。
実際の現場では、同じ溶接トーチを使用していても、薄板が焼け落ちる、あるいは厚板が十分に溶融しないといった問題が発生することがあります。主な原因はノズルサイズの不適合です。適切な 溶接火口を選ぶことで、「作業に適した火炎」を得ることができ、現場での調整負担を大幅に軽減できます。
溶接火口は、火炎のサイズと形状を規定し、溶接部周辺の温度を制御しながら、板厚に応じた熱分布を実現するよう設計されています。その結果、溶接ビードは滑らかで強度が高く、均一な品質が得られます。
🔷 溶接火口 各モデル詳細
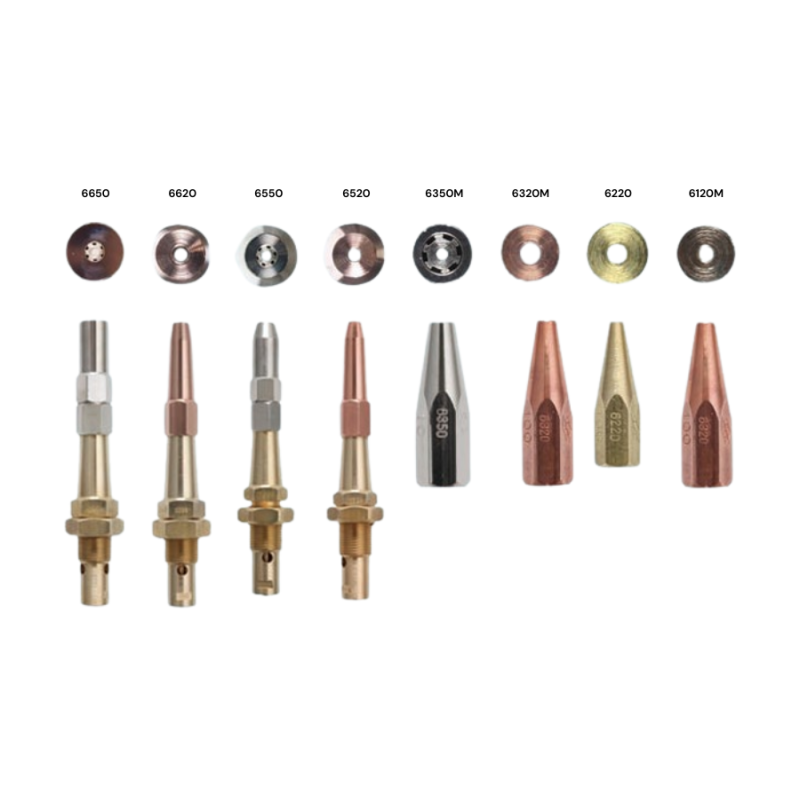
• 6120M
使用ガス:アセチレン
板厚:0.1–2.5 mm
サイズ:No. 10 / 15 / 25 / 50 / 75 / 100 / 150
使用吹管:No.00 Welding Torch MS
• 6220
使用ガス:アセチレン
板厚:0.5–2.5 mm
サイズ:No. 25 / 50 / 75 / 100 / 150
使用吹管:Small Welding Torch
• 6320M
使用ガス:アセチレン
板厚:1–13 mm
サイズ:No. 50 / 75 / 100 / 150 / 225 / 350 / 500
使用吹管:Medium Welding Torch
• 6350M
使用ガス: LPG
板厚:1–12 mm
サイズ:No. 10 / 11 / 12 / 13 / 14 / 16 / 18 / 21
使用吹管:Medium Welding Torch
• 6520
使用ガス:アセチレン
板厚:5–25 mm
サイズ:No. 10 / 13 / 16 / 20 / 25
使用吹管:B Welding Torch
• 6550
使用ガス:LPG
板厚:5–25 mm
サイズ:No. 19 / 21 / 23 / 25 / 28
使用吹管:B Welding Torch
• 6620
使用ガス:アセチレン
板厚:20–50 mm
サイズ:No. 30 / 40 / 50
使用吹管:No.3 Welding Torch
• 6650
使用ガス:LPG
板厚:12–50 mm
サイズ:No. 0 / 1 / 2 / 3 / 4 / 5 / 6 / 7
使用吹管:No.3 Welding Torch
溶接火口は、薄板溶接、補修作業、ファブリケーション、鉄骨構造物、重工業用途、現場溶接など、幅広い分野で使用されています。母材の板厚、ガス種、溶接トーチに適合した 溶接火口を選定することで、溶接プロセスの制御性が向上し、美しい溶接ビードを実現、手直しを減らし、生産工程の信頼性を高めます。
まとめ
溶接火口は小さな部品ながら、溶接品質に大きな影響を与えます。用途に適したモデルを選ぶことで、溶接品質、安全性、長期的な作業効率を向上させることができます。
ーーーーーーーーーーーーーーーーーーーーーーーーー
❓ FAQ
Q:溶接火口はどのように選定すべきですか?
A:母材の板厚、ガス種、使用する溶接トーチに基づいて選定してください。
Q:大きすぎるサイズのノズルを使用するとどうなりますか?
A:必要以上に高温となり、母材の焼け落ちやすさが増し、溶接制御が難しくなります。
📚 Glossary (Key Terms)
Welding Nozzle:ガス溶接において炎の形状とガス流量を制御する部品
Gas Welding:可燃性ガスを用いて金属を加熱・溶融する溶接方法
Welding Torch:ガスを混合し、炎を発生させる溶接用トーチ
CATALOG
関連カタログ
PICKUP
技術・サービス
CONTACT
お問い合わせ