曲げ加工の不良を防ぐ方法 | タイ工場で選ぶべきNC油圧プレスブレーキ
板金曲げの不良はコスト増加や納期遅延につながります。本記事では、不良の原因・防止方法・タイで適したプレスブレーキの選定ポイントを紹介します。
========================
1. タイ工場で多い曲げ不良
- 90°にならない角度ずれ
- 曲げ線が波打つ・不均一
- ワークの反り・ねじれ
- 曲げ後に叩き直しが必要
========================
2. 曲げ不良の主な原因
- 金型セットアップ不良・摩耗
- 油圧が安定しない旧式/手動機械
- NC/CNC制御がないため角度管理不可
- スプリングバックを考慮しない設計
========================
3. 不良を防ぐためのポイント
- 金型点検と定期メンテナンス
- 材料厚みに応じた加圧トン数の選定
- スプリングバックの補正計算
- NC/CNC制御付きプレスブレーキの導入
========================
4. タイでプレスブレーキを選ぶ際のチェックポイント
- NC/CNC制御 → 安定した角度精度
- 十分なトン数 → 厚板や長尺対応
- ±0.1mm精度 → 不良率削減
- 操作性 → プログラマー不在でも扱いやすい
========================
5. 具体例 – Thermatech NC油圧プレスブレーキ
タイ市場で多く採用されるのが Thermatech NC油圧プレスブレーキ。
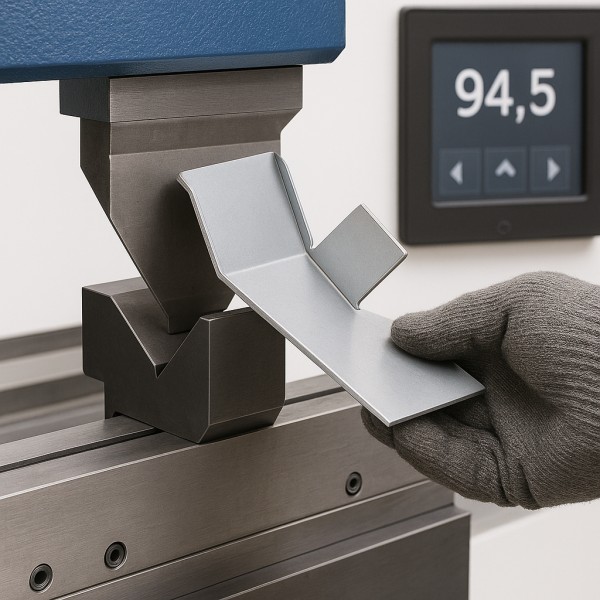
- 2軸NC制御(X/Y)で高精度
- 6mm厚 × 3100mm長まで曲げ対応
- ±0.1mm精度 → 手直し不要
- CNCより簡単な操作性
👉 タイでのThermatech製品についてはこちら
========================
#プレスブレーキタイ #油圧プレスブレーキ #NCプレスブレーキ #板金加工タイ #金属加工タイ #Thermatech #精密曲げ加工