SUS304・SUS316ステンレス溶接における割れ防止と温度管理の重要性
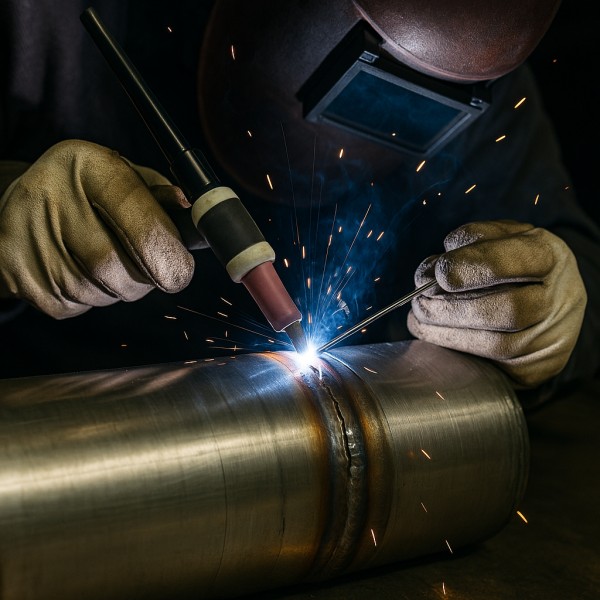
ステンレス鋼の溶接では、特にSUS304、SUS316、SUS310といったオーステナイト系ステンレスで割れが発生しやすく、これは構造物の信頼性や寿命に重大な影響を及ぼします。本記事では、その原因と温度制御による効果的な対策について解説します。
■ 溶接割れの主な原因:
‐ 化学成分の不適合: Cr/Ni比が低いとオーステナイト相が形成され、割れやすくなります。
‐ 不適切な継手設計: 狭い角度や不均一な継手形状が応力集中を引き起こします。
‐ 過剰な溶接入熱: 溶融金属の流動が不均一になり、凝固割れの原因になります。
‐ 急速な冷却: 温度差が大きくなることで、残留応力が蓄積されます。
■ 温度管理の重要性と具体策:
‐ 予熱(Preheat): 冷却速度を抑え、熱応力を軽減します。
‐ インターパス温度の管理: 各溶接パス間の温度を安定させ、品質を維持します。
‐ 溶接後の徐冷(Post Weld Cooling): ゆっくりと冷却することで歪みや応力を抑制します。
‐ 温度制御機器の使用: 例えば、チラー(冷却装置)を用いることで、一定の冷却水温を保ち、溶接中の熱の安定化が可能になります。
■ 温度制御の技術的メリット:
適切な温度管理は、凝固割れのリスクを大幅に低減し、溶接品質の向上と構造物の長寿命化に寄与します。また、内部応力を許容範囲内に保つことで、信頼性の高い接合が実現できます。
#ステンレス溶接 #溶接割れ防止 #SUS304 #温度管理 #インターパス温度 #チラー冷却 #溶接技術 #溶接欠陥 #工場設備 #溶接知識
カテゴリ